Rasuk-I dibuat dalam dua cara asas: gelek panas satu bilet keluli atau mengimpal tiga plat keluli bersama-sama. Gulungan panas menghasilkan kebanyakan bahagian struktur standard, manakala fabrikasi yang dikimpal menghasilkan galang plat tersuai. Pilihan antara mereka bergantung pada saiz bahagian yang diperlukan, kuantiti, dan keperluan toleransi.
Apakah I-Beam?
Rasuk-I ialah anggota keluli dengan web menegak dan dua bebibir mendatar, berbentuk seperti huruf "I". Geometri meletakkan jumlah bahan tertinggi di mana tegasan lentur adalah paling besar, menjadikan profil sangat cekap untuk kedua-dua beban lentur dan paksi.
Kedalaman bahagian, lebar bebibir, dan ketebalan web semuanya berbeza-beza mengikut aplikasi struktur. Rasuk-I bergulung standard mengikut jadual dimensi yang diterbitkan, manakala galang plat yang dikimpal boleh direka bentuk kepada hampir mana-mana saiz praktikal.
Pembuatan I-Beam Gelek Panas
Gulungan panas ialah kaedah yang paling biasa untuk menghasilkan rasuk I standard kerana ia memberikan sifat mekanikal yang konsisten, had terima yang ketat dan volum pengeluaran yang tinggi pada kos yang agak rendah bagi setiap meter.
Pencairan dan Penapisan
Proses ini bermula dengan mencipta cair keluli aloi yang bersih dengan kimia yang tepat. Keluli buruk atau besi primer dicairkan dalam relau arka elektrik atau relau oksigen asas, dan unsur pengaloian seperti mangan, kromium dan nikel ditambah untuk mencapai gred yang diperlukan. Kekotoran seperti sulfur dan fosforus dikeluarkan semasa penapisan untuk memastikan kebolehkimpalan dan keliatan.
Pemutus
Keluli lebur yang ditapis dibuang ke dalam bilet segi empat tepat atau bunga yang akan digulung ke dalam profil akhir. Bilet dipadatkan, dibiarkan sejuk, dan kemudian dipanaskan semula dalam relau panaskan semula hingga lebih kurang 1200°C sebelum penggelek dimulakan.
bergolek
Bilet yang dipanaskan semula dibentuk menjadi profil I dengan menyalurkannya melalui jujukan dirian bergolek dalam kilang bergolek universal. Gulungan mendatar dan menegak secara beransur-ansur membentuk web dan bebibir. Operasi ini melibatkan hantaran kasar, hantaran perantaraan dan hantaran penamat akhir yang mengawal dimensi dan keadaan permukaan yang tepat. Penggulungan berlaku sedikit di atas suhu penghabluran semula, yang menapis struktur butiran dan meningkatkan kekuatan dan keliatan.
Rawatan Haba
Selepas bergolek, rasuk-I sama ada dibenarkan menyejuk secara semula jadi atau tertakluk kepada kitaran terma terkawal. Menormalkan, pelindapkejutan atau pembajaan boleh digunakan untuk perkhidmatan berkekuatan tinggi atau suhu rendah. Kadar penyejukan secara langsung mempengaruhi kekerasan, kekuatan hasil, dan kebolehkimpalan bahagian siap.
Pengujian dan Pemeriksaan
Rasuk I canai panas yang telah siap disahkan untuk komposisi kimia, kekuatan tegangan, kekuatan hasil dan pemanjangan. Pemeriksaan dimensi mengesahkan lebar bebibir, ketebalan web, panjang dan kelurusan terhadap piawaian yang diiktiraf seperti AISC atau EN. Ujian tidak merosakkan—biasanya pemeriksaan zarah ultrasonik atau magnetik—boleh digunakan untuk aplikasi galas beban kritikal.
Pembuatan I-Beam yang dikimpal
Rasuk-I yang dikimpal, juga dikenali sebagai galang plat, dibuat daripada tiga plat keluli yang berasingan: satu web dan dua bebibir. Kaedah ini dipilih apabila bahagian gulung panas terlalu besar, apabila kedalaman luar biasa diperlukan, atau apabila saiz plat boleh memberikan ekonomi yang lebih baik untuk projek tertentu.
Memotong dan Penyediaan Pinggan
Plat dipotong mengikut lebar dan panjang yang diperlukan menggunakan pemotongan nyalaan CNC, pemotongan plasma, atau penggergajian. Plat web dan bebibir lazimnya diletupkan tembakan untuk mengeluarkan skala kilang, dan tepinya diserong apabila kimpalan penembusan penuh diperlukan.
Kimpalan Fit-Up dan Tack
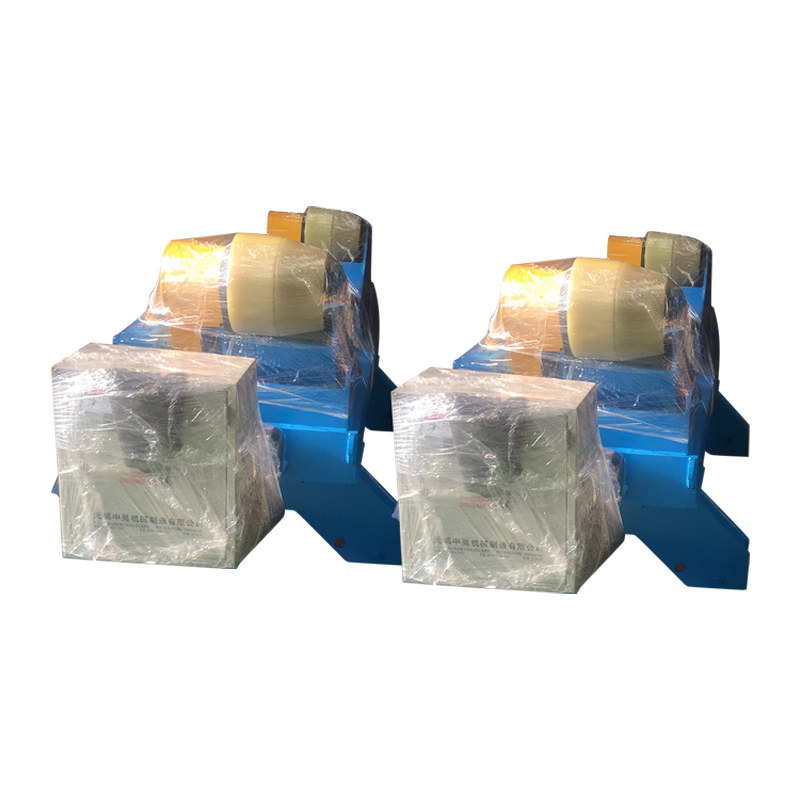
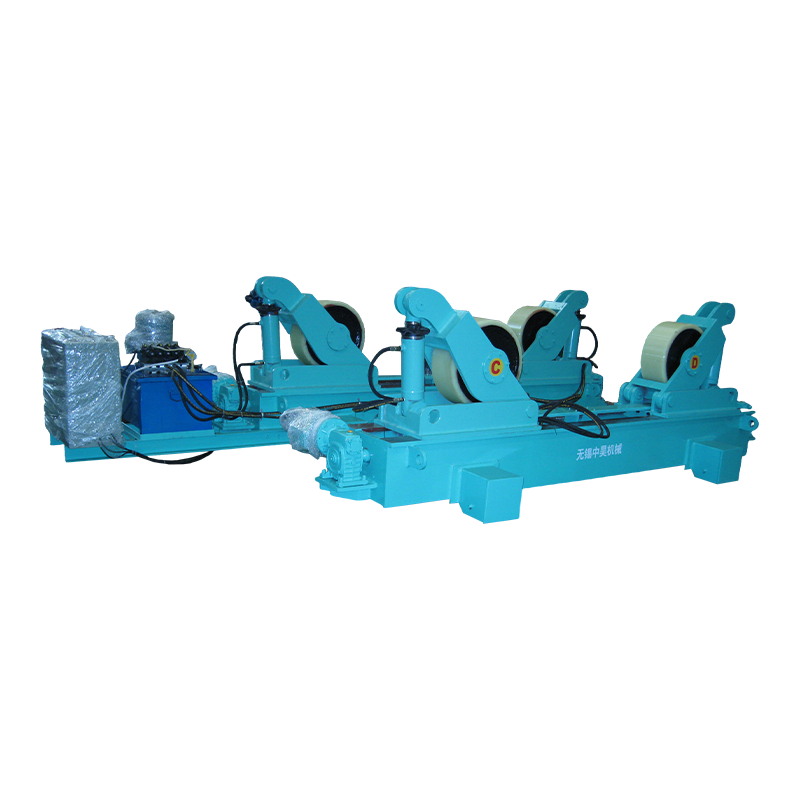
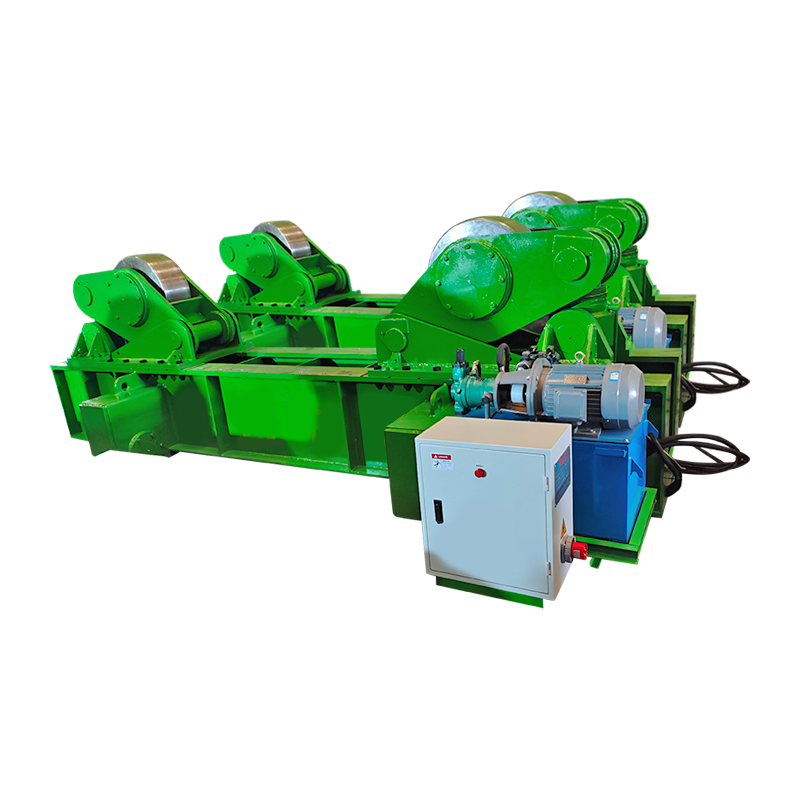
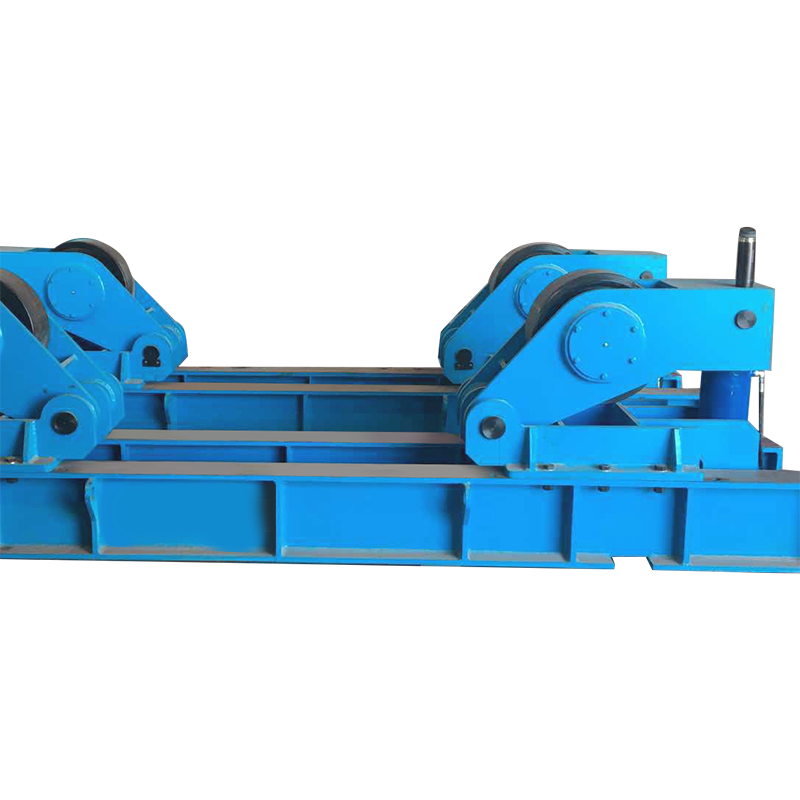
Plat yang dipotong diapit dalam lekapan yang memegang web berserenjang dengan bebibir, dan kimpalan tekukan digunakan untuk mengekalkan bentuk pemasangan. Pemutar kimpalan yang sesuai dengan pengangkatan hidraulik dan pergerakan orbit manual boleh membantu menjajarkan pemasangan walaupun untuk bahagian yang lebih besar, meningkatkan ketepatan dan keselamatan pekerja.
 Pemutar Kimpalan Fit-Up 40T dengan Mengangkat Hidraulik dan Pergerakan Orbit Manual Pemutar ini membantu dalam menjajarkan pemasangan web-ke-bebibir yang besar, meningkatkan ketepatan dan keselamatan semasa kimpalan jelujur. Pengangkatan hidraulik dan pergerakan orbit manual memudahkan kedudukan untuk bahagian yang lebih berat. Lihat Produk →
Kimpalan Automatik
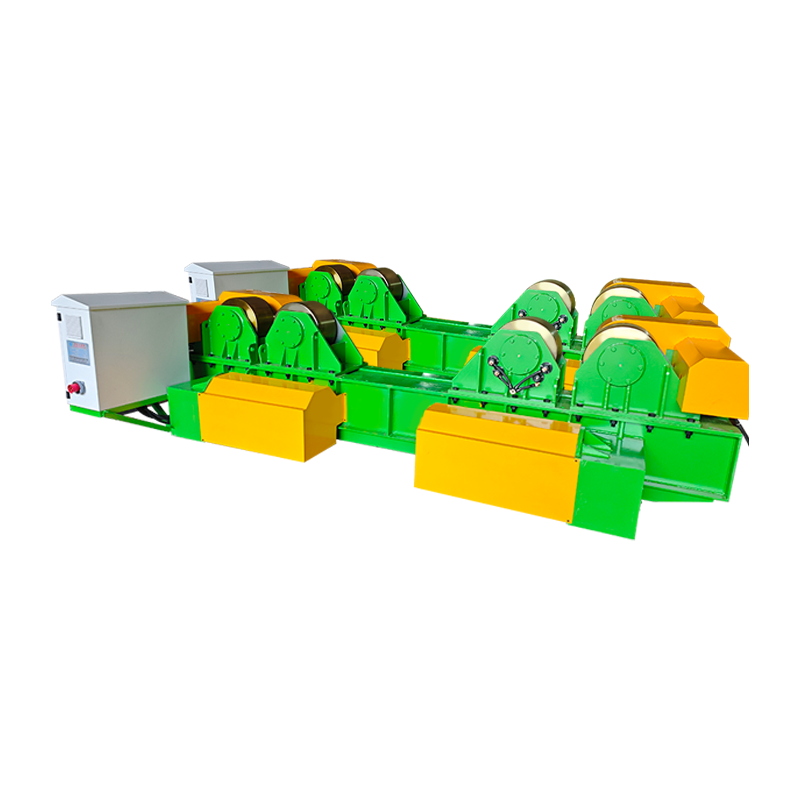
Pemasangan berlekuk dikimpal menggunakan kimpalan arka tenggelam (SAW) atau kimpalan arka logam gas (GMAW). Pusat kimpalan atau boom lajur meletakkan obor di sepanjang sambungan, dan rasuk sering disokong pada penggelek untuk mengekalkan kelajuan perjalanan yang konsisten. Input haba mesti dikawal untuk mengehadkan herotan dan tegasan sisa, terutamanya untuk sarang yang panjang dan nipis.
Penamat dan Pemeriksaan
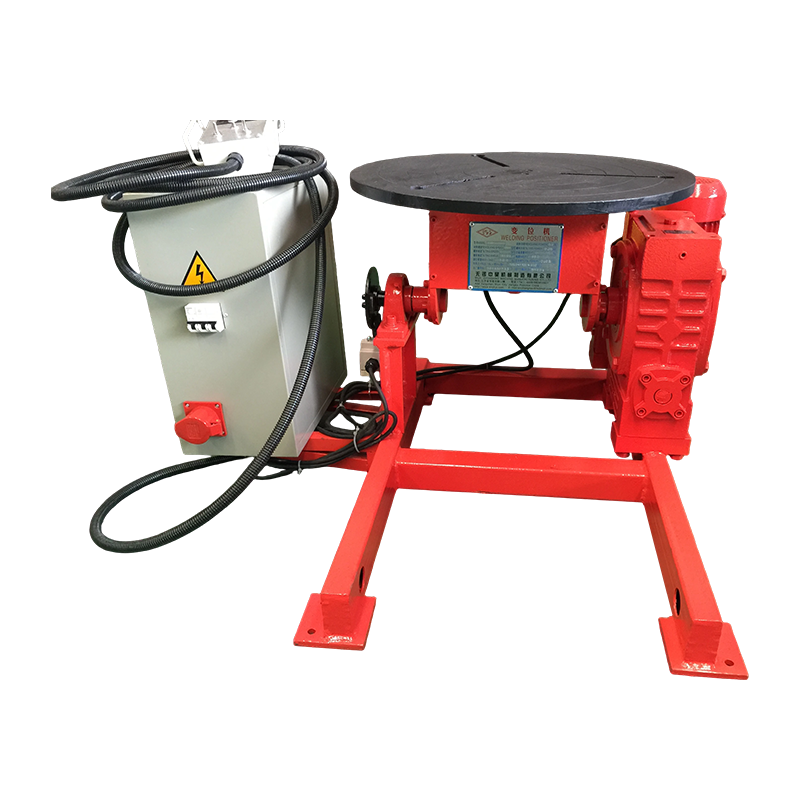
Selepas kimpalan, rasuk boleh diluruskan, dan permukaan kimpalan dikisar di mana dinyatakan. Untuk pengendalian berulang, penentu kedudukan kimpalan terkawal servo boleh mencondongkan rasuk dan menambah baik akses operator semasa penamat dan pemeriksaan. Rasuk I yang dikimpal diperiksa secara visual dan dengan ujian ultrasonik di persimpangan web-ke-bebibir, dan semakan dimensi mengesahkan ketinggian web, lebar bebibir dan kamber.
 Positioner Kimpalan Terkawal Servo untuk Kemasan dan Pemeriksaan Rasuk Kedudukan ini mencondongkan rasuk yang dikimpal, meningkatkan akses operator semasa meluruskan, mengisar dan pemeriksaan. Kawalan servonya membolehkan pelarasan tepat untuk kerja kemasan yang cekap. Lihat Produk →
Gelek Panas lwn. Rasuk I Dikimpal
Bahagian canai panas mendominasi aplikasi pembinaan standard, manakala galang plat yang dikimpal lebih disukai apabila saiz tersuai atau kedalaman yang sangat besar diperlukan. Pertukaran utama ialah kos per meter berbanding fleksibiliti reka bentuk.
| Aspek | Hot-Rolled | Dikimpal |
|---|---|---|
| Proses | Bilet tunggal berbentuk dalam kilang bergolek | Tiga plat keluli dikimpal bersama |
| Saiz Bahagian | Profil standard sehingga had rolling praktikal | Lebar dan kedalaman tersuai, selalunya melebihi had yang digulung |
| kos | Lebih rendah setiap meter untuk saiz standard | Kos fabrikasi yang lebih tinggi |
| Kelajuan Pengeluaran | Isipadu yang sangat tinggi | Lebih perlahan, projek demi projek |
| Fleksibiliti | Terhad kepada saiz jatuh yang tersedia | Berdimensi tinggi |
| Kegunaan Biasa | Bangunan, jambatan, kerangka jentera | Struktur berat, galang rentang panjang, peralatan khusus |
Kawalan Kualiti dan Piawaian
Kawalan kualiti dalam pembuatan I-beam bergantung pada analisis kimia, ujian mekanikal, dan pengesahan dimensi terhadap piawaian struktur yang diiktiraf. Bahagian canai panas biasanya mengikut piawaian AISC atau EN, manakala rasuk dikimpal dikawal oleh AWS D1.1 atau kod kimpalan struktur yang setara.
Untuk rasuk I yang dikimpal, kelayakan prosedur kimpalan dan pengimpal tidak boleh dirunding. Mengawal input haba, memastikan pemasangan yang betul, dan memilih peralatan pengendalian kimpalan yang betul semuanya penting untuk menghasilkan kimpalan web-ke-bebibir yang bunyi. Anda boleh meneroka bagaimana moden teknologi kimpalan menjejaskan fabrikasi keluli dan kualiti dengan lebih mendalam.
Soalan Lazim
Adakah semua rasuk-I dibuat dengan guling panas?
Tidak. Rasuk-I boleh digulung panas atau dikimpal. Bahagian bergulung adalah yang paling biasa, tetapi galang plat yang dikimpal digunakan apabila dimensi besar atau luar biasa diperlukan.
Apakah perbezaan antara rasuk-I dan rasuk-H?
Bebibir rasuk-H biasanya lebih lebar dan lebih selari, manakala bebibir rasuk-I standard mempunyai sedikit tirus. Kedua-duanya dihasilkan menggunakan proses penggulungan atau kimpalan yang serupa.
Bagaimanakah rasuk-I melengkung dibuat?
Rasuk-I melengkung biasanya dihasilkan oleh penggelek sejuk, lenturan aruhan, atau dengan memotong web dan mengimpal plat ke lengkung. Pada masa lalu, rasuk keluli melengkung sering dibuat oleh pemotongan dan kimpalan bahan api oksi.
Apakah gred keluli yang tipikal untuk rasuk-I?
Gred struktur biasa termasuk ASTM A992, A572, dan EN S275/S355. Pemilihan bergantung pada keperluan beban, kemuluran dan kebolehkimpalan.
Bagaimanakah rasuk-I yang dikimpal diperiksa?
Rasuk-I yang dikimpal diperiksa secara visual dan dengan ujian ultrasonik di zon kimpalan. Pemeriksaan dimensi mengesahkan ketinggian web, lebar bebibir dan kelurusan terhadap lukisan reka bentuk.
Kesimpulan
Mulakan dengan keperluan struktur, kemudian pilih kaedah pembuatan. Rasuk gulung standard adalah yang paling menjimatkan untuk pembinaan biasa. Apabila reka bentuk memerlukan kedalaman tersuai, beban berat atau bahagian galang plat yang besar, fabrikasi yang dikimpal menawarkan fleksibiliti yang diperlukan. Sama pentingnya dengan proses kimpalan itu sendiri—terutamanya pada barisan pengeluaran—adalah penggunaan peralatan pengendalian dan penentududukan yang boleh dipercayai. Pemasangan yang baik, input haba terkawal dan pemeriksaan yang betul adalah kunci kepada rasuk-I yang kukuh dari segi struktur.