Kimpalan keluli tahan karat kepada keluli karbon adalah tugas penyambungan yang biasa tetapi memerlukan teknikal. Laluan yang boleh dipercayai adalah mudah: pilih pengisi austenit yang terlalu aloi seperti ER309L, gunakan prosedur input haba rendah dan elakkan pencemaran besi dari bahagian keluli karbon. Dalam amalan, ketiga-tiga keputusan ini menghapuskan kebanyakan keretakan, kekerasan yang berlebihan, dan kegagalan kakisan pramatang.
Walaupun kesukaran yang dirasakan, sambungan logam yang berbeza antara keluli tahan karat dan karbon muncul di loji kimia, saluran makanan, sistem rawatan air dan kerja keluli struktur. Kuncinya ialah jangan menganggapnya sebagai mengimpal dua bahan yang serupa; ia adalah proses terkawal mengurus pengaloian dan pencairan.
Mengapa Kimpalan Tahan Karat kepada Keluli Karbon Berbeza
Masalah asas ialah keluli karbon dan keluli tahan karat berbeza dalam kimia, pengembangan haba, dan tindak balas mekanikal. Karbon berhijrah daripada keluli karbon ke dalam zon kimpalan semasa pemanasan, yang boleh menghasilkan jalur martensit yang keras dan rapuh pada garis gabungan dan lapisan ternyahkarbur yang lembut pada bahagian keluli karbon. Keluli tahan karat austenitik juga mengembang kira-kira 50 peratus lebih daripada keluli karbon, jadi sambungan membina tegasan sisa yang besar selepas penyejukan. Pada masa yang sama, pencairan daripada logam asas keluli karbon mengurangkan kandungan kromium dan nikel dalam deposit kimpalan. Jika logam pengisi tidak terlalu aloi, kimpalan siap mungkin mempunyai rintangan kakisan yang lemah atau keliatan yang rendah.
- Penghijrahan karbon menyebabkan kekerasan setempat dan kerapuhan.
- Ketidakpadanan pengembangan terma meningkatkan tekanan sisa dan risiko herotan.
- Pencairan kimpalan mengubah kimia logam termendap.
- Pencemaran besi pada bahagian tahan karat boleh mencetuskan pembentukan karat kemudian.
Memilih Logam Pengisi yang Tepat
Jawapan ringkasnya ialah menggunakan 309L atau 309Mo untuk kebanyakan sambungan keluli tahan karat kepada karbon. Aloi ini menyediakan kromium dan nikel yang cukup tinggi untuk bertolak ansur dengan pencairan daripada keluli karbon dan masih meninggalkan struktur kimpalan austenit dengan rintangan kakisan yang baik. 308L, yang direka untuk menyambung 304 tahan karat pada dirinya sendiri, tidak mempunyai rizab aloi tambahan tersebut dan tidak disyorkan untuk sambungan yang berbeza.
| Pengisi | Terbaik Digunakan Untuk | Ciri-ciri Utama | Pertimbangan Penting |
|---|---|---|---|
| 308L | Mencantumkan 304 tahan karat pada dirinya sendiri | Kakisan tinggi dan kemasan estetik | Tidak cukup Cr/Ni untuk pencairan tinggi; boleh membentuk martensit |
| 309L / 309Bln | Kimpalan tahan karat kepada keluli karbon | Toleransi pencairan yang baik; menahan struktur yang boleh dikeraskan | Pilihan pertama untuk kebanyakan persekitaran perkhidmatan |
| 316L | Menyertai 316 aplikasi tahan karat atau lebih tinggi | Molibdenum menambah rintangan pitting | Masih tidak sesuai untuk pencairan keluli karbon; gunakan 309Mo sebaliknya |
| 312 | Gabungan kuat berbeza dan sukar dikimpal | Kandungan ferit yang tinggi, tahan retak | Kekuatan yang lebih tinggi tetapi kemuluran yang lebih rendah; memerlukan input haba yang rendah |
| ERNiCr-3 | Perkhidmatan suhu tinggi dan kitaran haba | Berasaskan nikel, pengembangan haba rendah tidak padan | Kos yang lebih tinggi; rintangan yang sangat baik terhadap retak keletihan |
Untuk suhu tinggi atau perkhidmatan berkitar berat, logam pengisi berasaskan nikel seperti ERNiCr-3 adalah pilihan yang lebih baik daripada 309L. Logam kimpalan yang kaya dengan nikel menentang penghijrahan karbon dengan lebih baik dan mempunyai pekali pengembangan lebih dekat dengan keluli karbon, yang mengurangkan keletihan haba. Untuk aplikasi umum, bagaimanapun, 309L adalah pilihan yang terbukti, kos efektif.
Proses Kimpalan Terbaik untuk Sendi Tidak Sama
GTAW ialah proses terbaik untuk kerja keluli tahan karat kepada karbon kritikal, tetapi GMAW, FCAW dan SAW semuanya boleh menghasilkan kimpalan yang boleh diterima dengan parameter yang betul. Faktor pengawalan ialah input haba, gas pelindung, dan kelajuan perjalanan.
- GTAW (TIG): Terbaik untuk paip dinding nipis dan pas akar kerana ia memberikan kawalan haba yang tepat dan pemendapan rendah. Gunakan rod pengisi ER309L dan pelindung argon atau argon-helium.
- GMAW (MIG): Terbaik untuk pengeluaran ketebalan sederhana. Gunakan semburan nadi atau pemindahan litar pintas untuk mengehadkan input haba. Gas pelindung argon dengan 2–5% CO2 adalah perkara biasa; elakkan 100% CO2.
- FCAW: Baik untuk pembaikan plat tebal dan medan. Gunakan wayar E309LT1-1 dan pelindung campuran argon/CO2 untuk kimpalan rata dan mendatar. Slag mesti dikeluarkan antara pas.
- SAW: Cekap untuk jahitan longitudinal yang panjang pada tangki besar atau bekas tekanan. Gunakan wayar 309L dan fluks neutral atau seimbang kromium. Kawalan haba yang berhati-hati adalah penting.
Persediaan dan Kebersihan Bersama
Sendi yang bersih dan disediakan dengan betul adalah separuh daripada pertempuran. Kotoran, gris, skala dan habuk pengisar keluli karbon boleh menyebabkan keliangan dan pewarnaan karat pada bahagian tahan karat. Gunakan berus dan alatan keluli tahan karat khusus, dan jangan sekali-kali menggunakan berus yang telah menyentuh keluli karbon.
- Kisar atau mesinkan sambungan menghadap ke logam terang sejurus sebelum mengimpal.
- Degris kedua-dua belah dengan aseton atau pelarut yang direka untuk penyediaan kimpalan.
- Untuk sambungan punggung dalam plat, gunakan alur tunggal-V dengan sudut disertakan 60–70 darjah dan muka akar 1–2 mm.
- Apabila mengimpal pas akar, gunakan bar penyandar atau bersihkan bahagian belakang dengan argon untuk mengelakkan pengoksidaan.
- Pastikan bahagian keluli karbon dan bahagian tahan karat diasingkan semasa pemasangan; gunakan pengapit berasingan jika boleh.
Mengawal Prapanas, Suhu Interpass dan Input Haba
Pengurusan haba adalah pembolehubah yang paling penting selepas pemilihan pengisi. Pemanasan awal tidak diperlukan untuk kebanyakan sambungan, tetapi jika bahagiannya tebal atau sambungan sangat dihalang, pemanasan awal maksimum 100°C boleh diterima. Prapanas yang lebih tinggi mempercepatkan penghijrahan karbon dan menghasilkan jalur martensit yang lebih tebal. Suhu antara laluan hendaklah kekal di bawah 150°C, dan kimpalan hendaklah dibina dengan manik bertali dan bukannya tenunan lebar.
| Proses | semasa | Voltan | Kelajuan Perjalanan | Input Haba (lebih kurang) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100–150 mm/min | 0.6–1.5 kJ/mm |
| GMAW (nadi) | 180–220 A | 22–26 V | 300–400 mm/min | 1.0–1.8 kJ/mm |
| FCAW | 220–280 A | 26–30 V | 350–450 mm/min | 1.2–2.0 kJ/mm |
Peraturan yang berguna adalah untuk memastikan input haba serendah mungkin tanpa menyebabkan kekurangan pelakuran. Gunakan hantaran pendek dan biarkan sendi sejuk antara hantaran apabila suhu interpass meningkat.
Kedudukan dan Automasi untuk Kimpalan Boleh Dipercayai
Meletakkan bahan kerja dalam orientasi yang paling baik dan menggunakan kawalan kelajuan perjalanan mekanikal akan mengurangkan secara mendadak kecacatan pada kimpalan logam yang berbeza. Kimpalan manual mudah boleh berfungsi, tetapi memutarkan sambungan ke kedudukan rata jauh lebih dipercayai.
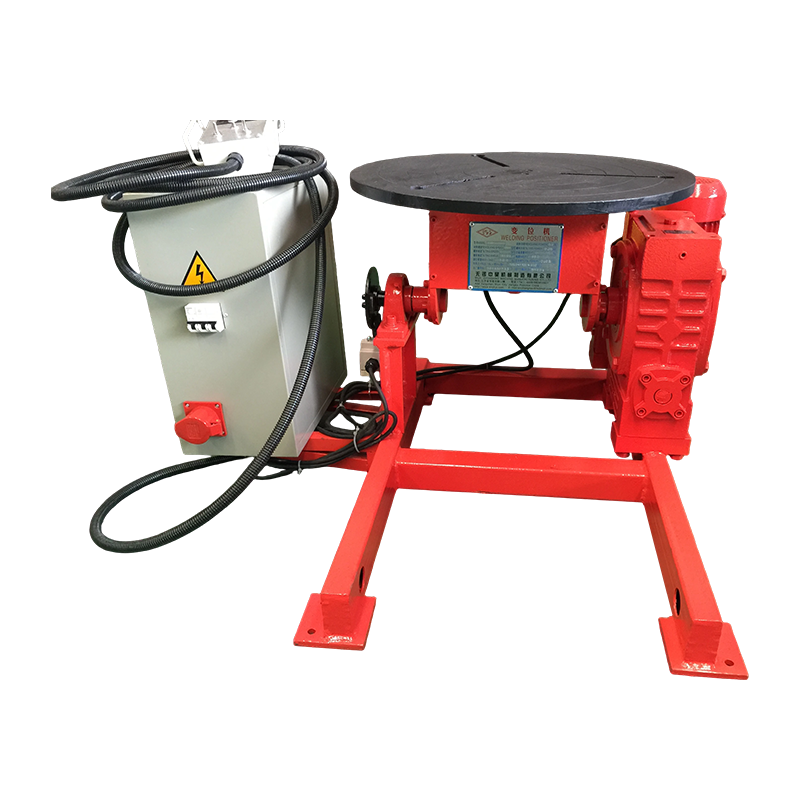
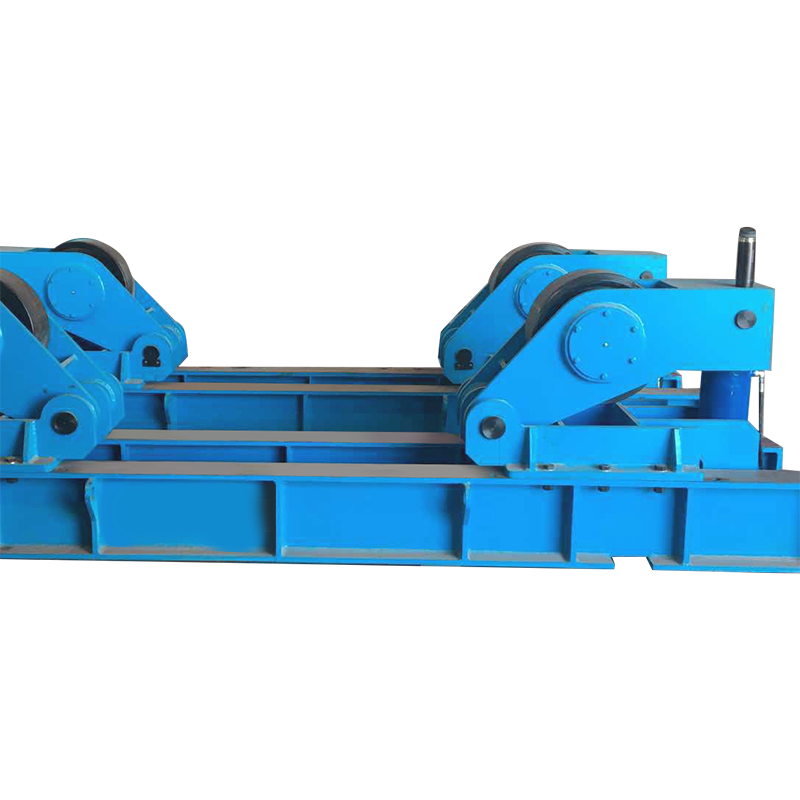
Untuk pemasangan dan kelengkapan berlubang kecil, penentu kedudukan kimpalan boleh membentangkan sambungan pada sudut yang mudah dan memutar kerja sementara pengimpal memastikan obor stabil.
 Kedudukan Kimpalan Konvensional 1 Tan untuk Perhimpunan Kecil Penentu kedudukan kimpalan konvensional ini mempunyai kapasiti berkadar 1 tan dan memutarkan pemasangan lubang kecil ke sudut yang mudah, membolehkan pengimpal memastikan obor stabil dan mencapai kedudukan sambungan yang konsisten. Lihat Produk →
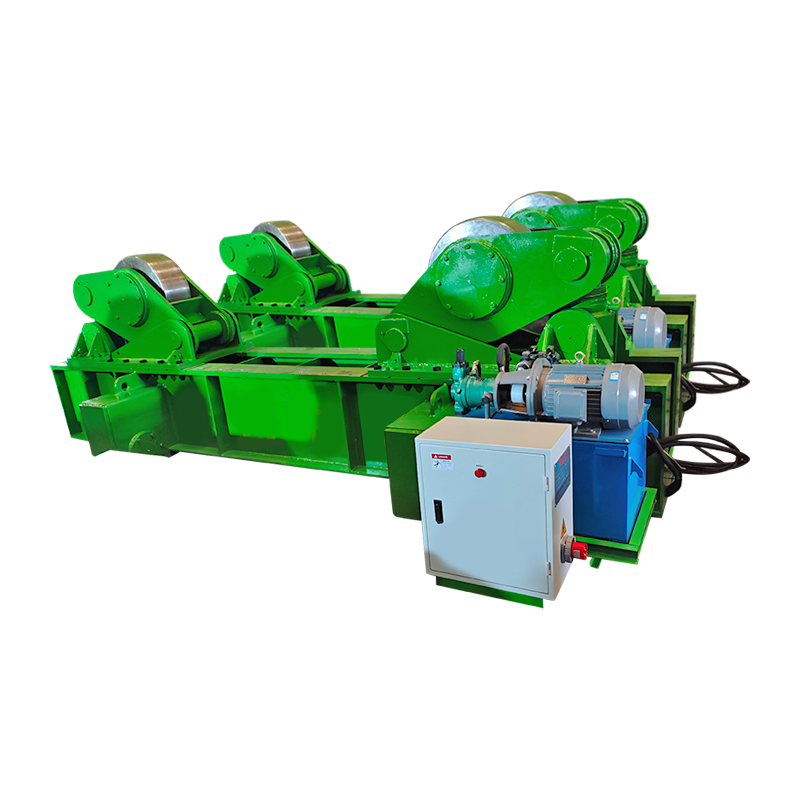
Untuk cengkerang tangki, kili paip dan bahagian silinder, pemutar kimpalan memutarkan jahitan pada kelajuan terkawal supaya kolam kimpalan kekal dalam kedudukan rata yang konsisten. Pendekatan ini amat berguna apabila gabungan kerja keluli tahan karat dan karbon terlalu berat untuk dimanipulasi dengan tangan. Anda boleh membaca lebih lanjut mengenai bagaimana sambungan kimpalan berputar mengurangkan kerja semula dalam tangki logam dan pembuatan paip .
 Pemutar Kimpalan 10 Tan dengan Pergerakan Orbit Elektrik dan Mengangkat Pemutar kimpalan 10 tan yang menampilkan pergerakan orbit elektrik dan pengangkatan elektrik, direka untuk memusingkan jahitan silinder berat pada kelajuan terkawal, memastikan kolam kimpalan rata untuk hasil yang konsisten. Lihat Produk →
Untuk jahitan dikimpal yang lebih panjang yang memerlukan GMAW atau SAW, manipulator lajur dan boom menggerakkan kepala kimpalan di sepanjang sambungan pada kelajuan yang sama dan memastikan sudut obor tetap. Ini menghilangkan kebolehubahan manusia yang sering menyebabkan pancang pencairan dan pusingan sejuk.
 Lajur 4030 & Ledakan Tersuai dengan Pergerakan Orbit Elektrik Manipulator lajur dan boom tersuai dengan pergerakan orbit elektrik, menggerakkan kepala kimpalan di sepanjang jahitan panjang pada kelajuan tetap dan sudut tetap, mengurangkan kebolehubahan manusia untuk GMAW atau SAW. Lihat Produk →
Persediaan ini tidak menghapuskan keperluan untuk prosedur yang baik, tetapi ia menjadikannya lebih mudah untuk mengekalkan suhu antara laluan rendah, strategi input haba rendah yang 309L bergantung.
Pemeriksaan Selepas Kimpalan dan Rawatan Permukaan
Selepas mengimpal, periksa sambungan dengan berhati-hati, terutamanya garis gabungan pada bahagian keluli karbon. Bacaan kekerasan melebihi 350 HV dalam zon itu selalunya menunjukkan bahawa input haba terlalu tinggi atau pengisi salah. Pemeriksaan permukaan dengan ujian penembus boleh mendedahkan keretakan dan keliangan, manakala ujian ultrasonik atau radiografi digunakan apabila komponen kritikal.
Jika bahagian tahan karat akan menghadapi media menghakis, keluarkan perubahan warna kimpalan dan lapisan oksida dengan memerah atau memberus wayar, kemudian pasifkan permukaan. Jangan biarkan zarah keluli karbon kekal di bahagian tahan karat, kerana ia akan berkarat dan mencipta sel kakisan pekat. Apabila pelepasan tekanan diperlukan oleh kod aplikasi, pastikan suhu rendah dan pendek—ideal sekitar 350–400°C—untuk mengehadkan penyebaran karbon.
Ketakselanjaran Biasa dan Cara Mengelakkannya
Kebanyakan kecacatan dalam gabungan bahan ini boleh dielakkan jika anda menggunakan 309L atau aloi nikel, mengawal haba dan memastikan sambungan bersih. Jadual di bawah menyenaraikan isu dan pembetulan biasa.
| Kecacatan | Kemungkinan Punca | Tindakan Pembetulan |
|---|---|---|
| Keliangan | Fluks basah, permukaan berminyak, kekurangan pelindung | Degrease, bahan habis kering, periksa aliran gas dan jarak muncung |
| Panas retak | Sulfur atau fosforus tinggi dalam logam asas; input haba tinggi | Bersihkan tepi sendi; gunakan pengisi 309L atau 312; input haba yang lebih rendah |
| Pembentukan martensit | Pencairan tinggi, suhu interpass tinggi | Gunakan pengisi lebihan aloi; pastikan interpass di bawah 150°C; mengurangkan anyaman |
| Undercut | Kelajuan arus atau perjalanan yang berlebihan | Kurangkan arus kimpalan; perlahankan sedikit atau laraskan sudut pistol |
| Karat pada bahagian tahan karat | Pencemaran besi daripada berus atau pengisaran | Gunakan alat keluli tahan karat khusus; bersih dan pasif selepas dikimpal |
Soalan Lazim
Bolehkah saya mengimpal keluli tahan karat kepada keluli karbon dengan 308L?
Anda boleh, tetapi ia bukan idea yang baik. Keluli karbon mencairkan kolam kimpalan 308L, yang merendahkan kandungan kromium dan nikel cukup untuk membentuk martensit dan mengurangkan rintangan kakisan. 309L ialah pengisi minimum yang disyorkan untuk kombinasi yang berbeza ini.
Adakah saya memerlukan prapanas sebelum mengimpal tahan karat kepada keluli karbon?
Biasanya tidak. Untuk bahagian tebal atau sambungan yang dihalang dengan kuat, prapanas maksimum 100°C boleh diterima. Suhu yang lebih tinggi mempercepatkan penghijrahan karbon dan mencipta lapisan rapuh pada garis gabungan.
Adakah sambungan yang dikimpal akan berkarat?
Bahagian keluli karbon akan berkarat jika tidak dilindungi. Bahagian tahan karat harus kekal tahan kakisan jika permukaan dibersihkan dan dipasifkan dan pencemaran besi dicegah. Lap atau cat bahagian keluli karbon untuk servis luaran.
Bolehkah saya menggunakan kimpalan MIG dengan gas pelindung CO2 100%?
Ia tidak digalakkan. CO2 tulen menambah karbon pada kimpalan dan mengoksidakan kromium, mengurangkan rintangan kakisan bahagian tahan karat. Gunakan argon bercampur dengan 2–5% karbon dioksida, atau argon dengan 1–2% oksigen.