Kimpalan MIG paling berkesan apabila empat keadaan berbaris pada masa yang sama: logam asas bersih dan kering, ketebalan dinding terletak kira-kira antara 3 mm dan 12 mm, arka terlindung daripada udara bergerak, dan sambungan dikimpal dalam kedudukan rata atau mendatar — atau diputar supaya ia kekal di sana. Alih keluar mana-mana satu daripada syarat tersebut dan proses masih berjalan, tetapi ia berhenti menjadi pilihan terpantas, paling bersih dan paling menjimatkan di tingkat kedai.
Kimpalan MIG, secara rasmi kimpalan arka logam gas (GMAW), menyalurkan elektrod wayar boleh guna berterusan melalui pistol manakala gas pelindung yang dibekalkan secara luaran melindungi kolam cair. Kerana wayar tidak pernah berhenti, tiada sanga untuk cip dan tiada elektrod untuk menukar setiap beberapa ratus milimeter, itulah sebabnya mengapa proses mendominasi pengeluaran kimpalan apabila keadaan kerja bekerjasama.
Empat Syarat Yang Menjadikan MIG Pilihan Terbaik
Setiap keputusan praktikal tentang MIG — diameter wayar, campuran gas, amperage, lekapan — kembali kepada empat keadaan struktur ini, dan ia patut diperiksa sebelum prosedur kimpalan ditulis.
Logam yang bersih dan kering
Skala kilang, minyak, cat dan lembapan terbakar di dalam arka dan bertukar menjadi keliangan. Sepuluh minit dengan pengisar adalah lebih murah daripada tiket kerja semula.
3 mm hingga 12 mm dinding
Cukup nipis untuk melebur tanpa serong, cukup tebal sehingga kadar pemendapan membayar untuk dirinya sendiri. Di bawah 1.5 mm arka menjadi tidak stabil; di atas 12 mm anda berada dalam serong dan wilayah berbilang laluan.
Masih udara
Gas pelindung adalah pautan paling lemah. Draf silang yang ringan akan menanggalkan sampul gas dan meninggalkan keliangan, tidak kira betapa baiknya tetapan itu.
Kedudukan rata atau mendatar
Graviti berfungsi dengan anda dalam 1G dan 2G, jadi kelajuan perjalanan, penembusan dan penampilan manik semuanya memuncak di sana — atau sebaliknya anda memutarkan bahan kerja.
Segala-galanya — kearuhan, sudut perjalanan, jarak hujung sesentuh — ialah butiran penalaan yang boleh diperbetulkan dengan carta dan sepuluh minit latihan. Keempat-empat ini adalah struktur, dan tiada tetapan mesin mengimbangi yang hilang.
Ketebalan dan Bahan: The MIG Sweet Spot
Untuk keluli karbon, MIG berada pada tahap terbaik pada plat dari kira-kira 3 mm hingga 12 mm, dan ia juga mengendalikan kepingan nipis di bawah 3 mm dengan baik apabila pemasangan ketat dan logamnya bersih.
| Ketebalan bahan | Diameter wayar | Gas pelindung | Mod pemindahan |
|---|---|---|---|
| Lembaran 1.0–3.0 mm | 0.8 mm (0.030 in) | 75% Ar / 25% CO2 | Litar pintas |
| Plat 3.0–6.0 mm | 1.0 mm (0.035 in) | 85% Ar / 15% CO2 | Litar pintas or spray |
| Plat 6.0–12.0 mm | 1.2 mm (0.045 in) | 90% Ar / 10% CO2 | Sembur atau semburan berdenyut |
| 12 mm dan ke atas | 1.2–1.6 mm | 90% Ar / 10% CO2 | Semburan berdenyut, sendi serong, berbilang laluan |
Aluminium mengubah peraturan: ia memerlukan 100% argon, teknik tolak untuk memecahkan kulit oksida, dan pistol kili atau obor tolak-tarik kerana wayar terlalu lembut untuk disuap melalui pelapik panjang. Keluli tahan karat terletak di antara kedua-duanya dan biasanya mahukan gas tri-campuran dengan helium atau tambahan CO2 kecil untuk mengawal kecairan.
Kebersihan dan Kesesuaian: Tempat Kebanyakan Masalah MIG Bermula
Kira-kira sembilan daripada sepuluh kecacatan MIG dikesan kembali kepada pencemaran atau celah sambungan yang terlalu lebar untuk wayar digunakan — bukan pada mesin kimpalan.
Skala kilang dan karat tidak hanya terletak di permukaan; mereka menyerap haba yang sepatutnya mencairkan logam induk, jadi penembusan jatuh dan pengendali mengimbangi dengan menggulung voltan. Minyak, cat dan cecair pemotong mendidih dalam arka dan menolak gas keluar dari kolam, itulah sebabnya keliangan hampir selalu muncul pada laluan pertama komponen yang tidak pernah dinyahnyah. Keluli tergalvani adalah kes yang paling sukar: salutan zink mesti dikisar semula sekurang-kurangnya 25 mm dari garisan sambungan, dan walaupun begitu asap memerlukan pengekstrakan yang baik.
Fit-up juga penting. Wayar pepejal 1.2 mm tidak boleh merapatkan celah akar 3 mm tanpa terbakar, jadi celah hendaklah dipegang pada kira-kira satu diameter wayar atau kurang pada sambungan punggung persegi. Jika toleransi fabrikasi tidak membenarkannya, jawapannya biasanya adalah jalur sokongan atau perubahan proses dan bukannya perubahan tetapan.
Gas Perisai, Draf dan Realiti Luaran
MIG paling berkesan dalam udara pegun, dan gas pelindung adalah sebabnya.
Aliran campuran argon 12–20 l/min (25–40 cfh) boleh dilucutkan dengan draf silang hanya 8–10 km/j, iaitu kira-kira kelajuan sepoi-sepoi melalui pintu kedai yang terbuka. Menghidupkan kadar aliran lebih tinggi daripada kira-kira 20 l/min jarang membetulkan masalah; aliran menjadi bergelora, mula menyerap udara atmosfera dan keliangan menjadi lebih buruk daripada lebih baik. Skrin, langsir dan penutup sementara menyelesaikannya di bengkel.
Di tapak, jawapan yang jujur ialah MIG wayar pepejal kalah kepada wayar berteras fluks terlindung gas (FCAW-G), yang bertolak ansur dengan angin jauh lebih baik kerana teras sanga dan fluks membantu melindungi kolam. Itulah sebabnya kerja kimpalan struktur luar dan pembaikan medan jarang dijalankan pada wayar pepejal.
Kedudukan dan Putaran: Mengekalkan Arka di Rata
MIG menyampaikan kadar pemendapan tertinggi dan manik terbersihnya dalam kedudukan rata (1G/1F) dan mendatar (2G/2F), kerana graviti memegang kolam lebur di tempat yang dikehendaki oleh pengendali.
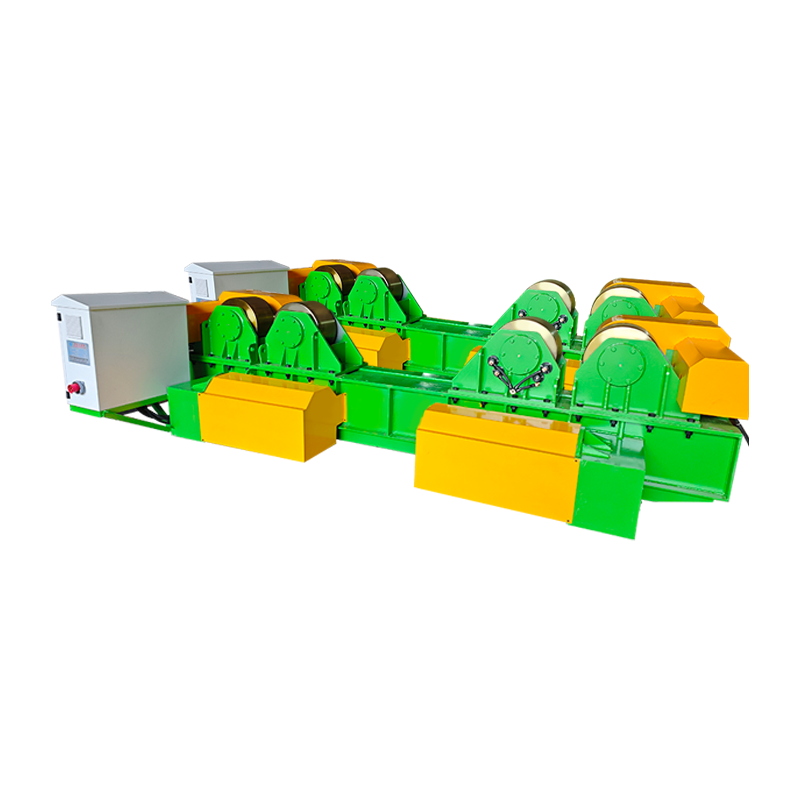
Dalam pengeluaran, bahan kerja biasanya diputar bukannya obor. Pemutar kimpalan memusingkan silinder, vesel atau kili paip pada kelajuan permukaan terkawal supaya arka kekal kekal dalam kedudukan rata, yang menukar kerja yang perlahan dan bergantung kepada kedudukan menjadi kerja yang boleh diulang. Untuk jahitan panjang, satu unit dengan pergerakan orbit anti-hanyut atau berkuasa menghalang kapal daripada merayap secara paksi semasa ia berpusing, jadi jahitan tidak berpusing.
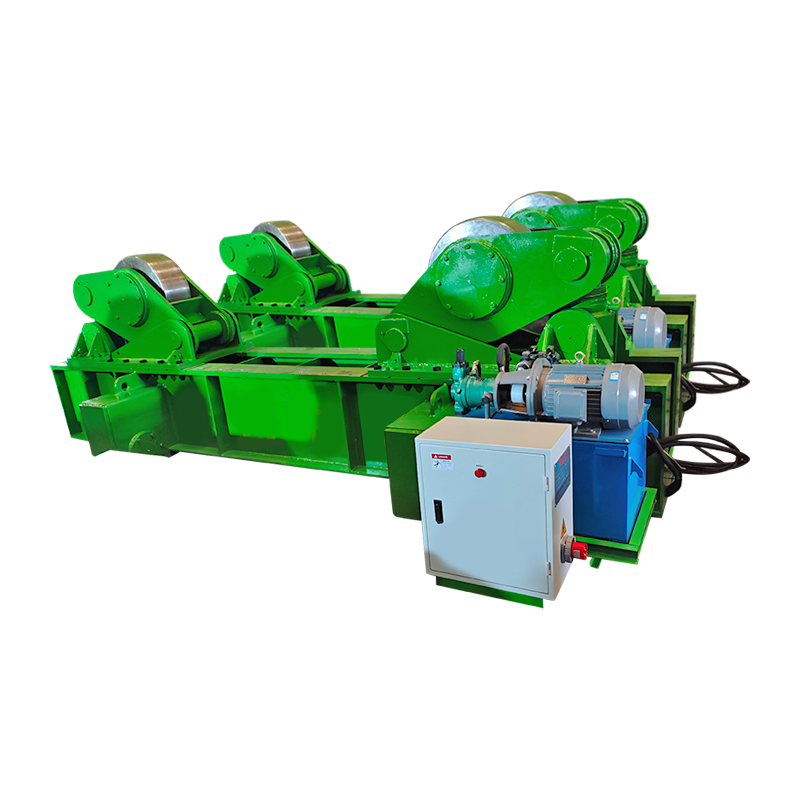
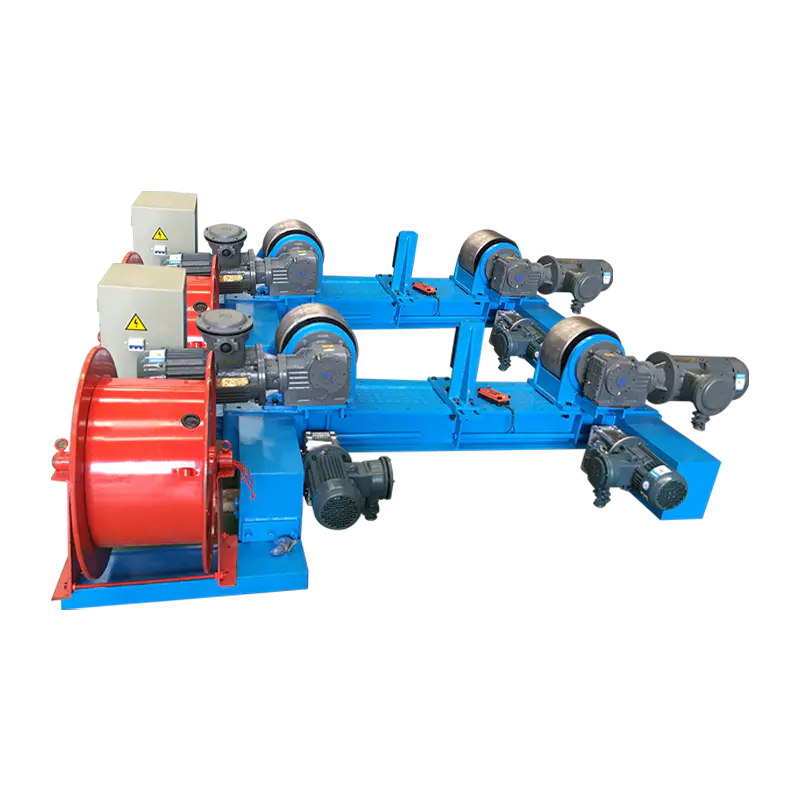 Pemutar Kimpalan Boleh Laras 20T dengan Pergerakan Orbit Elektrik dan Anti-Hanyutan Pemutar kimpalan elektrik untuk silinder besar, menggunakan pemacu anti-hanyut dan dwi-motor untuk memastikan jahitan lilitan stabil dan boleh berulang. Lihat Produk →
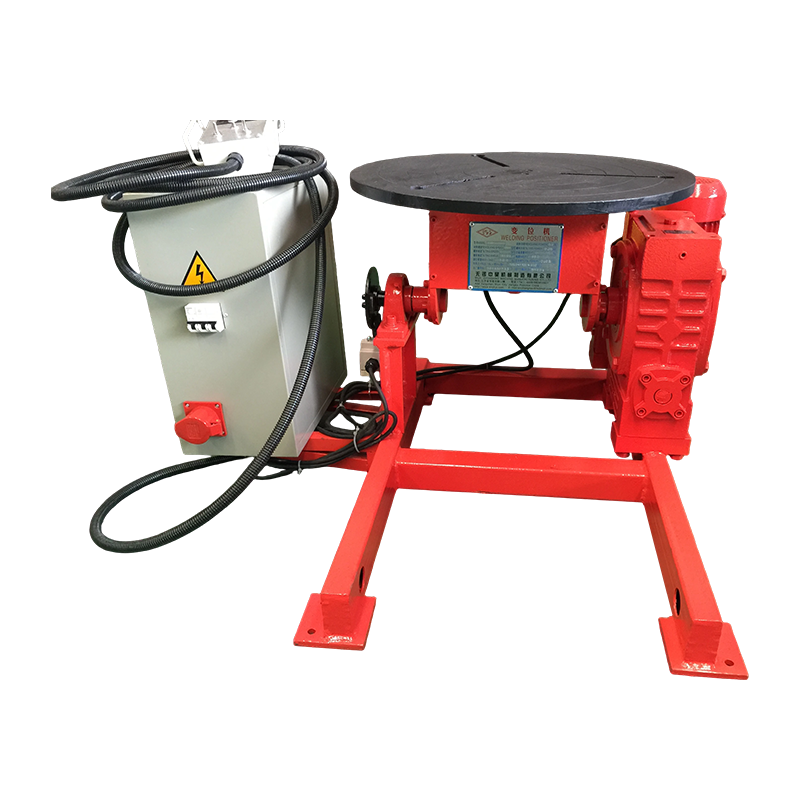
Bahagian yang tidak boleh diputar seperti silinder — kurungan, bingkai, perumah pam, badan injap — dikendalikan pada kedudukan kimpalan atau meja putar , yang mencondongkan dan memutar kerja supaya sendi dibentangkan secara mendatar. Peraturan yang sama terpakai: lekapan, bukan pergelangan tangan pengimpal, memutuskan sama ada kimpalan dibuat di flat.
Senarai Semak Pra-Mula Yang Menyelesaikan Kebanyakan Aduan MIG
Sebelum menyalahkan mesin, lakukan senarai ini dengan teratur — di kebanyakan kedai kesalahan ditemui dalam lima item pertama.
- Sahkan kekutuban elektrod-positif (DCEP) untuk wayar pepejal pada keluli.
- Tetapkan jarak petua kenalan-ke-kerja pada 10–15 mm; lebih lama melekap menjatuhkan amperage dan penembusan.
- Tetapkan aliran gas pada 12–20 l/min dan periksa pengawal selia dengan picu dipegang, bukan dalam keadaan rehat.
- Padankan kelajuan suapan wayar dan voltan antara satu sama lain; arka harus berbunyi seperti menggoreng bacon yang mantap, tidak berderak atau bersenandung.
- Periksa ketegangan gulungan pemacu dan keadaan pelapik — sarang burung ialah masalah suapan, bukan masalah arka.
- Kepitkan kembali kerja dekat dengan sambungan, bukan pada rel bingkai yang dicat.
- Untuk kepingan nipis, gunakan sudut tolak 5–15 darjah dan kearuhan lebih tinggi sedikit untuk melembutkan pemindahan litar pintas.
- Untuk plat yang lebih berat, seret pistol dan tingkatkan kelajuan perjalanan sehingga jari kaki basah dengan bersih.
Apabila MIG Adalah Jawapan Yang Salah
MIG jarang sekali merupakan proses yang buruk, tetapi dalam beberapa situasi, proses arka lain mendapat tempatnya — dan berpura-pura sebaliknya memerlukan wang.
| Proses | Paling sesuai untuk | Ketebalan praktikal | Toleransi angin |
|---|---|---|---|
| MIG / GMAW (wayar pepejal, gas) | Kerja kedai yang bersih, kepingan dan plat sederhana, kadar pengeluaran yang tinggi | 1–12 mm | miskin |
| Berteras fluks / FCAW-G | Kerja tapak dan luar, bahagian yang lebih tebal, sambungan struktur | 6–25 mm | bagus |
| Tongkat / SMAW | Logam berkarat, kotor atau basah, pembaikan, ruang terkurung | 3–20 mm | Cemerlang |
| TIG / GTAW | Bahagian nipis, pas akar, tahan karat dan aluminium di mana penampilan penting | 0.5–6 mm | miskin |
Dua lagi pengecualian patut diberi nama. Bahagian yang sangat tebal — jauh melebihi 25 mm — biasanya lebih pantas dengan arka tenggelam atau kerja berbilang laluan berteras fluks. Dan kimpalan yang sangat pendek dalam kedudukan yang janggal, di mana menetapkan kos lekapan lebih daripada kimpalan itu sendiri, selalunya berjalan lebih cepat dengan elektrod kayu.
Di mana MIG Membayar Paling Banyak dalam Pengeluaran
Tangki, bejana tekanan, kili paip, bahagian menara angin dan rasuk H ialah persekitaran di mana kimpalan MIG paling berkesan pada skala industri, kerana setiap satu daripadanya boleh diputar.
Pada kapal atau kili paip, kerja ditetapkan pada penggelek berkuasa, pistol dipegang pada sudut tetap, dan mesin melakukan perjalanan. Logik yang sama memacu pengeluaran menara dan monopile, di mana jahitan membujur dan lilitan dikimpal dengan cangkerang berpusing di bawah lajur dan boom. Dalam fabrikasi tangki dan paip, gandingan putaran dengan sudut obor malar inilah yang menjadikan MIG daripada proses manual yang pantas kepada proses yang boleh berulang - kesan praktikal dibincangkan dengan lebih terperinci dalam paparan ini bagaimana pemutar kimpalan mengubah tangki logam dan pembuatan paip .
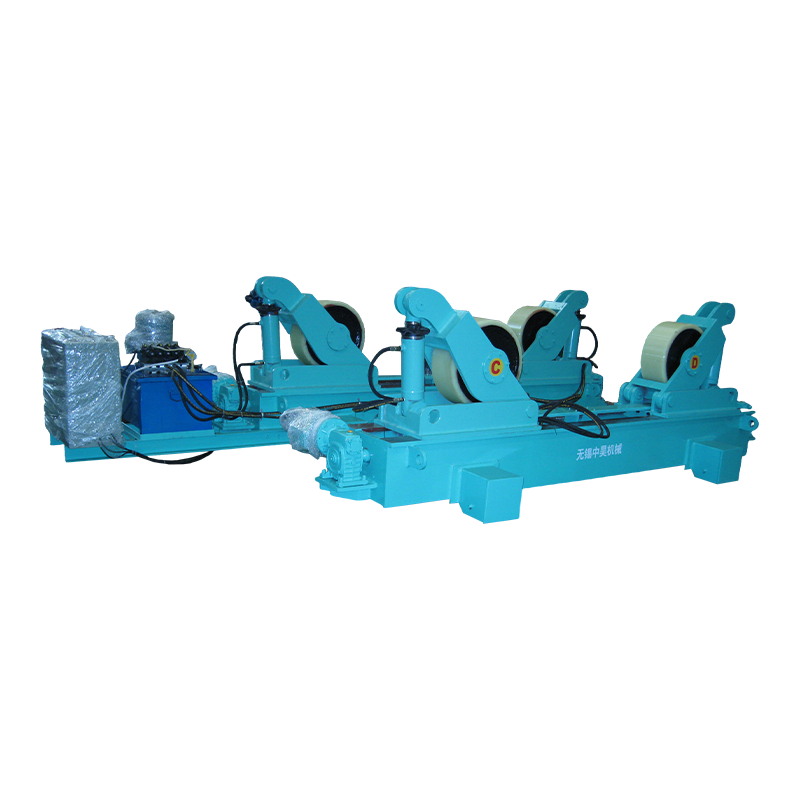
Bahan kerja yang berat dan janggal biasanya dikendalikan pada penentu kedudukan, dan cangkerang besar yang mesti dijajarkan sebelum mengimpal mendapat manfaat daripada pemutar muat dengan pengangkat hidraulik dan tolakan mendatar, yang membuang masa kren daripada langkah penjajaran.
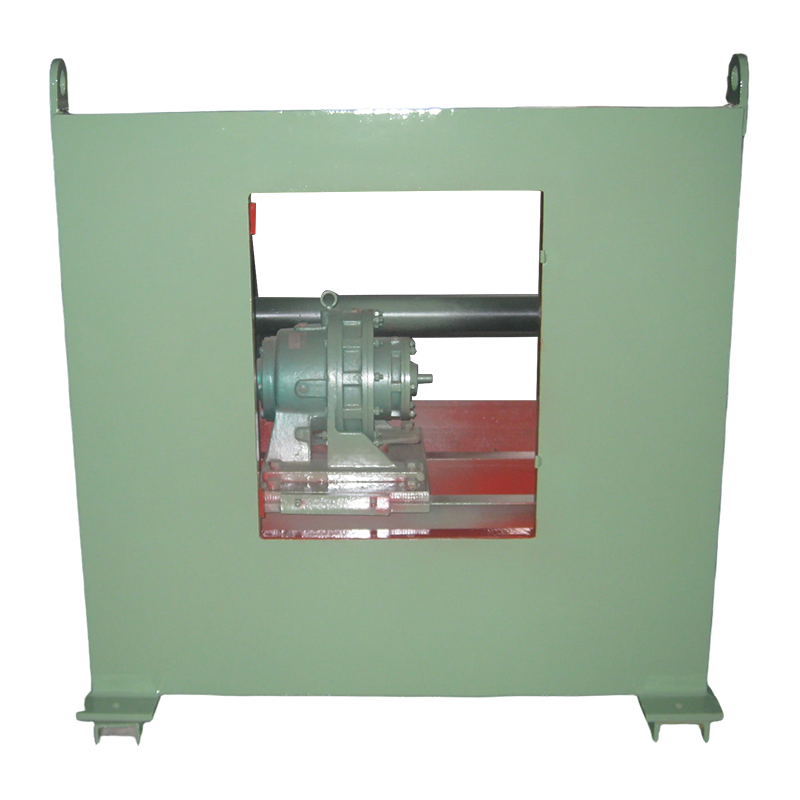 Penduduk Kimpalan Konvensional 3T untuk Bahan Kerja Bertugas Berat Mecondongkan dan memutarkan meja putar untuk bahan kerja sehingga 3000 kg, membantu memastikan kimpalan rata semasa bejana tekanan, saluran paip dan fabrikasi struktur. Lihat Produk →
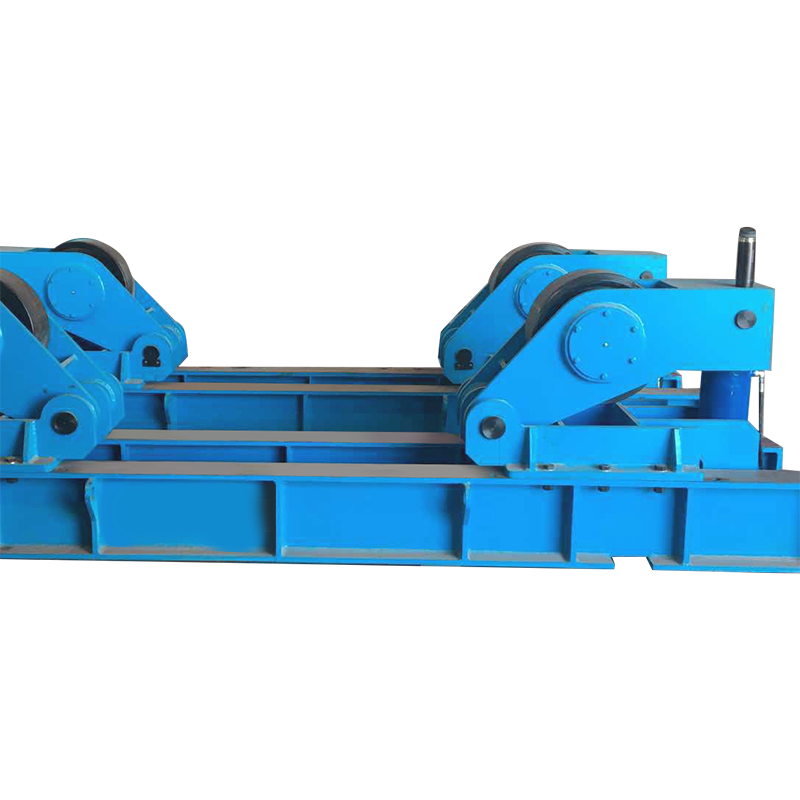
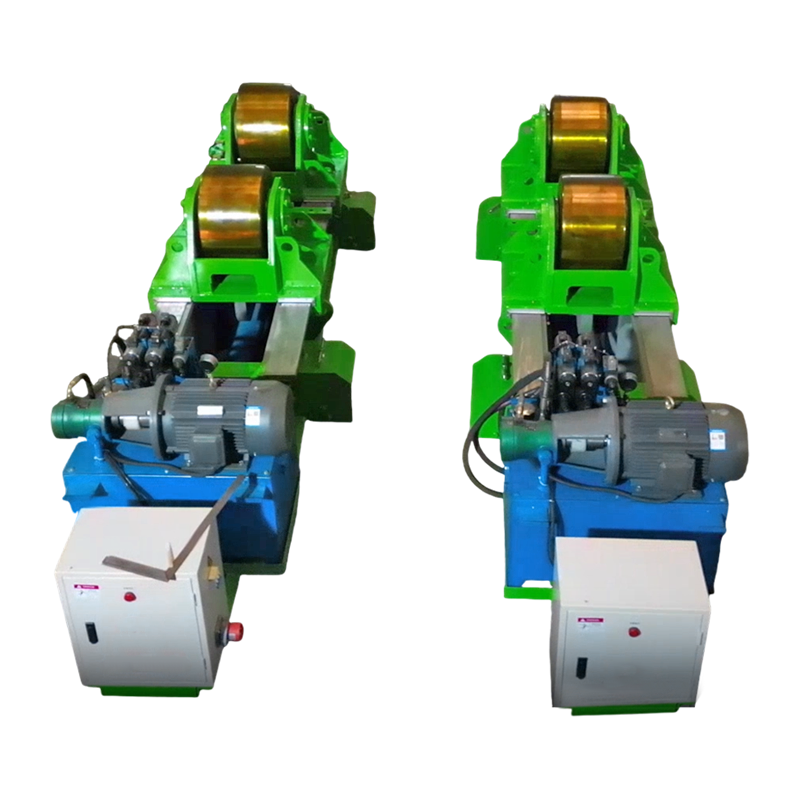 Pemutar Kimpalan Fit-Up 80T dengan Tolakan Mendatar Hidraulik Pemutar muat hidraulik untuk cengkerang silinder besar, dengan tapak penggelek boleh laras dan tolakan mendatar untuk menyokong pemasangan kimpalan yang tepat. Lihat Produk →
Perkara biasa dalam semua kes ini adalah malar: arka kekal dalam kedudukan rata, kelajuan perjalanan ditetapkan oleh pemacu dan bukannya dengan tangan, dan pengendali menghabiskan perhatian mereka pada arka dan bukannya melawan graviti.
Soalan Lazim
Bolehkah kimpalan MIG digunakan di luar rumah?
Bukan dengan wayar pepejal dan gas pelindung pada kadar aliran biasa. Angin di atas kira-kira 8–10 km/j memecahkan sampul gas, jadi kerja luar biasanya bertukar kepada wayar berteras fluks terlindung gas atau menunggu kepungan bersaring dibina.
Apakah julat ketebalan yang sesuai untuk MIG?
Untuk keluli karbon, kira-kira 3 mm hingga 12 mm adalah titik manis, dengan kepingan ke bawah kepada kira-kira 1 mm juga boleh digunakan pada pemindahan litar pintas. Di atas 12 mm sambungan memerlukan serong dan hantaran berbilang, yang menghakis kelebihan kelajuan MIG.
Mengapa kimpalan MIG saya kelihatan berliang?
Mengikut urutan kemungkinan: pencemaran seperti minyak, skala kilang atau galvanising; draf silang yang menanggalkan gas pelindung; terlalu banyak aliran gas menyebabkan pergolakan; atau pemasangan pengatur longgar menarik udara ke dalam talian.
Adakah MIG bagus untuk kimpalan menegak dan atas kepala?
Ia berfungsi, tetapi ia tidak lagi pada tahap terbaik. Menegak-atas memerlukan kelajuan suapan wayar yang lebih rendah dan jalinan sedikit untuk mengawal kolam, dan kimpalan overhed mengurangkan kedua-dua kadar pemendapan dan keselesaan pengendali, jadi produktiviti biasanya menurun sebanyak satu pertiga atau lebih.
Campuran gas manakah yang memberikan hasil MIG terbaik pada keluli lembut?
Campuran 75–85% argon dengan baki CO2 meliputi kebanyakan kerja: CO2 yang lebih tinggi meningkatkan penembusan dan pembasahan pada plat kotor, manakala argon yang lebih tinggi melicinkan arka dan mengurangkan percikan pada bahan nipis.
Secara jelas, kimpalan MIG adalah paling berkesan apabila logam bersih dengan ketebalan sederhana dikimpal dalam kedudukan rata atau mendatar, di dalam rumah, dengan perisai gas yang stabil dan kelajuan suapan wayar dipadankan dengan voltan. Betulkan syarat tersebut dan proses memberikan kelajuan penuh, penembusan dan penampilannya; lekapkan bahan kerja supaya kerja sampai ke arka, dan keadaan yang sama berlaku selama lapan jam setiap syif dan bukannya lapan minit.