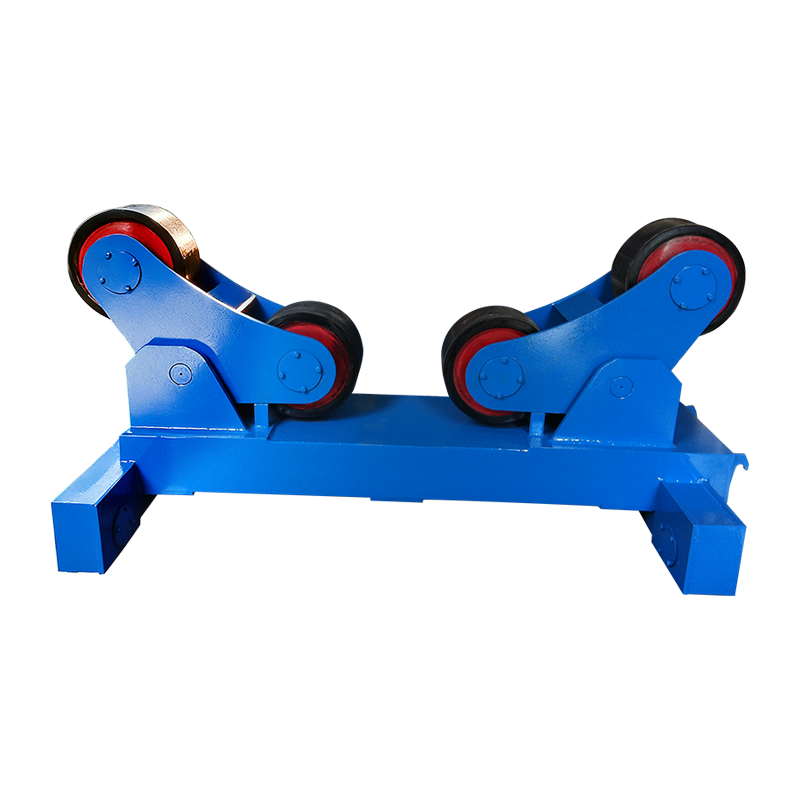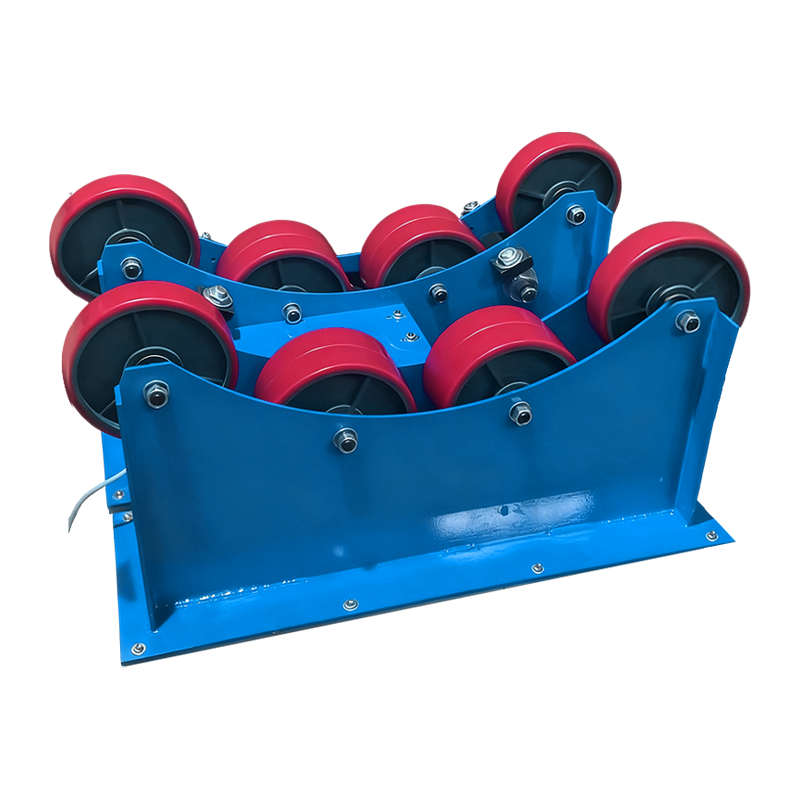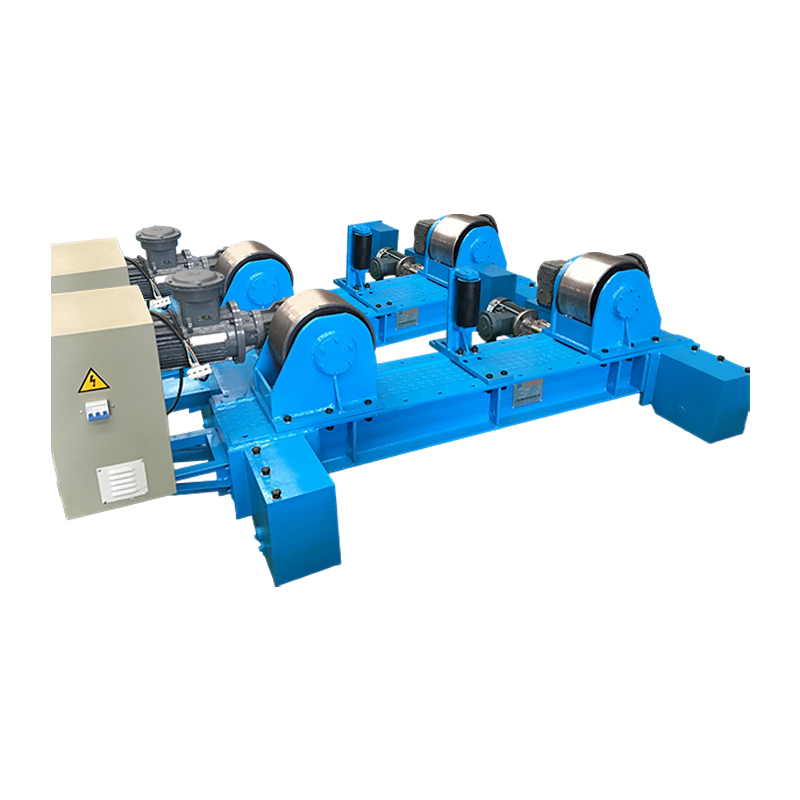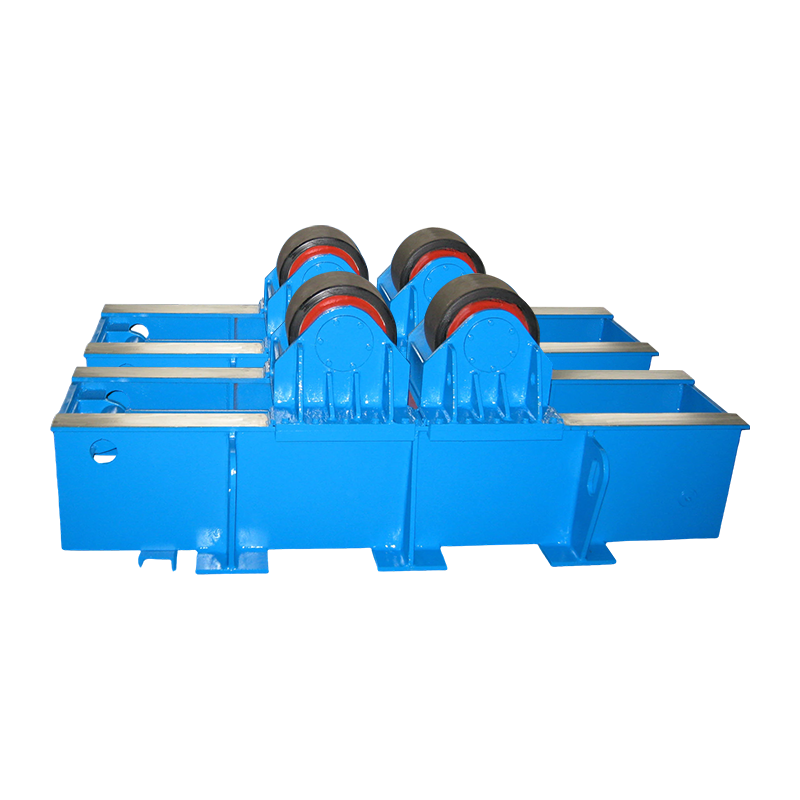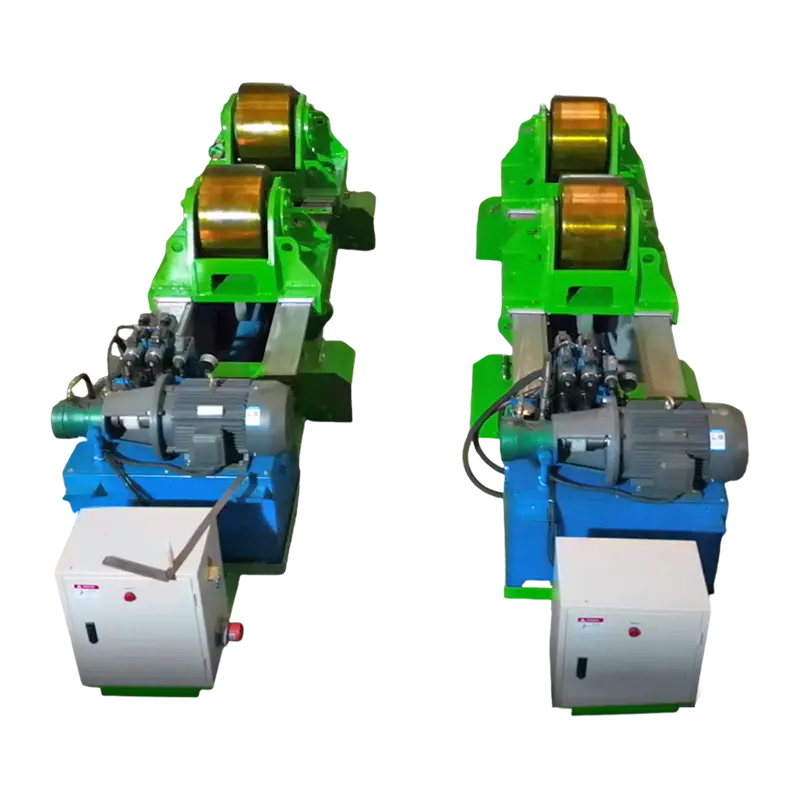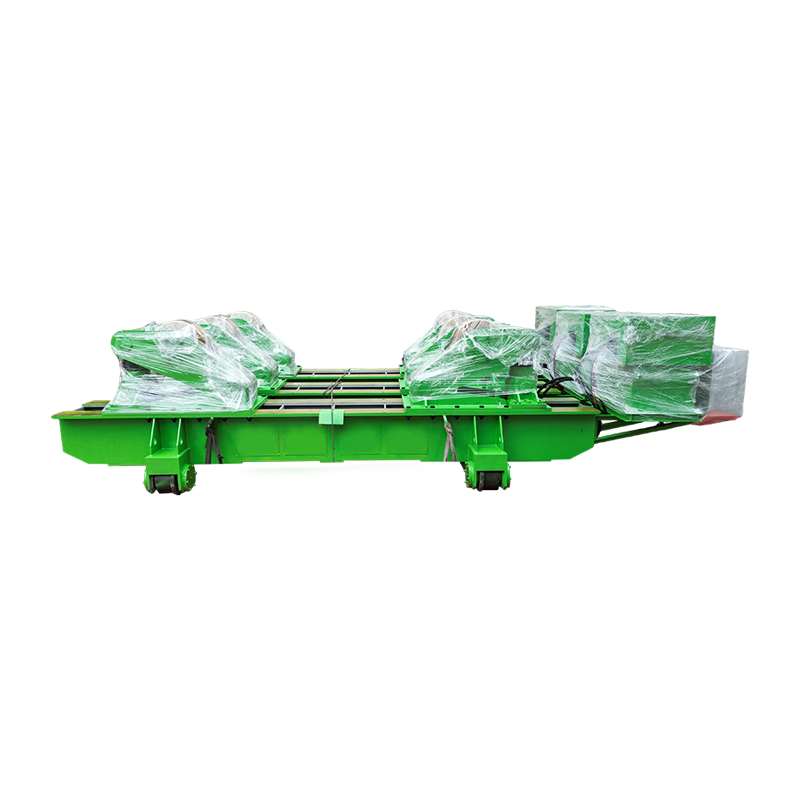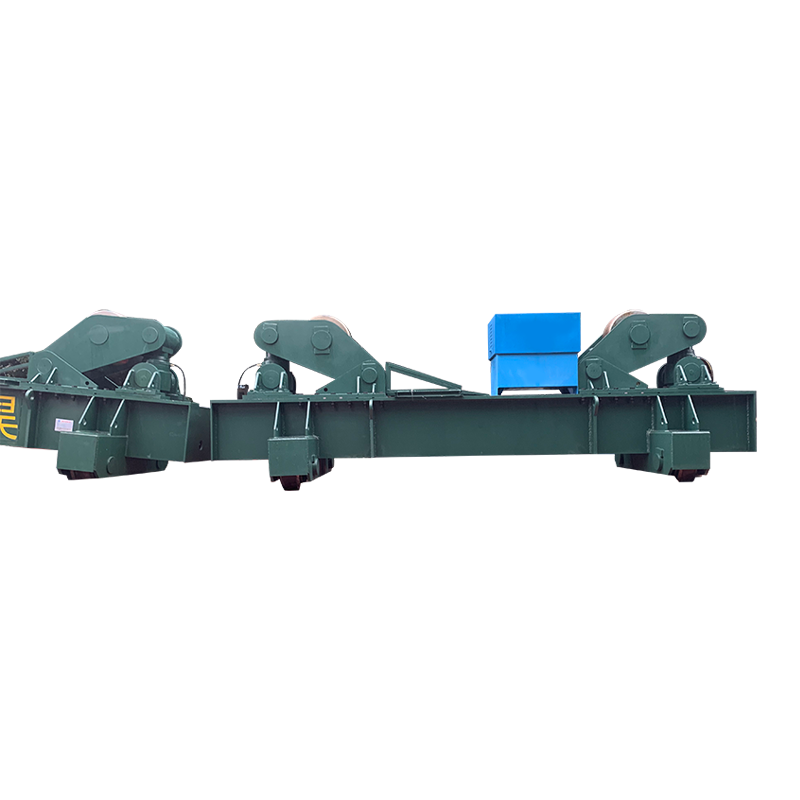
A pemutar kimpalan ialah penentu kedudukan industri yang menyokong dan terus memutarkan bahan kerja silinder atau bulat — seperti paip, bekas tekanan, tangki dan dandang — pada kelajuan terkawal semasa proses kimpalan. Ia meningkatkan kualiti dan produktiviti kimpalan dengan membolehkan kimpalan lilitan automatik dalam kedudukan rata (1G). , menghapuskan keperluan pengimpal untuk meletakkan semula di sekeliling bahagian pegun. Kajian merentasi kedai fabrikasi berat menunjukkan bahawa pemutar kimpalan mengurangkan masa penempatan semula manual sebanyak 40–60% dan meningkatkan ketekalan manik berbanding dengan kimpalan kedudukan tetap, sambil mengurangkan keletihan pengimpal pada jahitan lilitan yang panjang. Untuk sebarang kemudahan fabrikasi yang mengendalikan kimpalan silinder melebihi 200 mm diameter, a pemutar kimpalan adalah salah satu pelaburan peralatan pulangan tertinggi yang ada.
Apakah Pemutar Kimpalan? Definisi, Komponen dan Cara Ia Berfungsi
Pemutar kimpalan terdiri daripada dua atau lebih pemasangan penggelek yang dipasang pada bingkai tegar yang membuai bahan kerja silinder dan memutarkannya pada kelajuan yang dikawal dengan tepat manakala obor atau kepala kimpalan kekal tidak bergerak di atas atau di sebelah sambungan. Daripada menggerakkan peralatan kimpalan di sekeliling bahagian, pemutar menggerakkan bahagian melepasi titik kimpalan — peralihan asas dalam pendekatan yang membolehkan sudut obor yang konsisten, kelajuan perjalanan yang konsisten dan input haba yang konsisten di sekeliling keseluruhan lilitan.
Tiga komponen teras mana-mana pemutar kimpalan sistem ialah:
- Unit pemacu: Mengandungi penggelek bermotor yang dikuasakan oleh motor elektrik dan kotak gear. Unit pemacu mengawal kelajuan putaran, biasanya bermula dari 0.1 hingga 1 RPM pada model industri, dan disambungkan kepada pengawal kelajuan untuk pelarasan yang tepat.
- Unit pemalas: Pemasangan penggelek pasif yang menyokong bahagian hujung bahan kerja. Ia mengikut putaran yang dipacu oleh unit pemacu dan lebar boleh laras untuk menampung diameter paip atau vesel yang berbeza.
- Panel kawalan / PLC: Mentadbir kelajuan putaran, arah, mula/berhenti, dan dalam model lanjutan, penyegerakan dengan sumber kuasa kimpalan untuk kitaran kimpalan lilitan automatik sepenuhnya.
Bahan kerja terletak di dalam alur V atau buaian permukaan rata yang dibentuk oleh pasangan penggelek. Sudut penggelek dan jarak menentukan julat diameter sesentuh pemutar boleh menampung. Perindustrian paling standard pemutar kimpalans mengendalikan diameter daripada 100 mm hingga 3,500 mm , dengan model tugas berat memanjang hingga 6,000 mm dan seterusnya untuk fabrikasi kapal besar.
Jenis Pemutar Kimpalan: Reka Bentuk Mana Yang Sesuai dengan Aplikasi Anda?
Terdapat empat jenis utama pemutar kimpalan , setiap satunya sesuai dengan kapasiti beban yang berbeza, geometri bahan kerja dan tahap automasi. Memilih jenis yang salah ialah ralat spesifikasi yang paling biasa dan mahal dalam persediaan kedai fabrikasi.
1. Pemutar Kimpalan Konvensional (Penggelek Sudut Tetap)
Pemutar kimpalan konvensional menggunakan bingkai penggelek sudut V tetap dan merupakan jenis yang paling banyak digunakan dalam fabrikasi paip dan vesel am. Kedua-dua bingkai pemacu dan pemalas duduk pada sudut tetap — biasanya 30° atau 45° — mencipta buaian yang stabil untuk bahan kerja bulat. Jarak penggelek dilaraskan secara manual dengan meluncurkan bingkai di sepanjang rel asas untuk menukar diameter yang disokong. Kapasiti beban berkisar dari 1 tan kepada lebih 3,000 tan setiap pasangan. Reka bentuk ini adalah yang paling kos efektif untuk kemudahan yang bekerja dengan diameter paip standard yang konsisten.
2. Pemutar Kimpalan Pelarasan Sendiri (Penggelek Penjajaran Sendiri)
Pemutar kimpalan laras sendiri secara automatik menyesuaikan sudut penggeleknya kepada diameter bahan kerja, menghapuskan kedudukan semula bingkai manual. Setiap pemasangan penggelek menggunakan bingkai berputar yang membuka atau menutup di bawah berat bahan kerja, mengekalkan sudut sentuhan optimum merentasi julat diameter yang luas — biasanya 150 mm hingga 3,000 mm — tanpa sebarang pelarasan manual. Ini secara mendadak mengurangkan masa persediaan apabila kedai mengendalikan saiz paip yang berbeza-beza sepanjang hari. Reka bentuk penjajaran sendiri juga mengagihkan beban dengan lebih sekata pada permukaan penggelek, mengurangkan haus penggelek setempat.
3. Memusingkan Gulungan dengan Keupayaan Kimpalan Kepala Tangki
Gulungan pusing tugas berat yang direka untuk fabrikasi bekas tekanan dan tangki simpanan dibina untuk mengendalikan kedua-dua cengkerang silinder dan operasi kimpalan penutup hujung (kepala). Unit-unit ini menampilkan penggelek getah atau poliuretana muka lebar yang menyediakan permukaan yang tidak rosak untuk kapal siap atau bersalut, dan pemacu yang dikurangkan gear yang mampu mengekalkan kelajuan putaran yang sangat perlahan dan tepat — serendah 0.01 RPM — untuk pas kimpalan arka tenggelam dinding tebal (SAW).
4. Pemutar Kimpalan Bermotor dengan Integrasi CNC / PLC
Pemutar kimpalan bersepadu CNC menyegerakkan kelajuan putaran bahan kerja secara langsung dengan kadar suapan dawai kimpalan, kelajuan perjalanan dan parameter sumber kuasa untuk pas kimpalan bulatan automatik sepenuhnya. Sistem ini digunakan dalam fabrikasi kili paip volum tinggi, pembinaan platform luar pesisir dan pembuatan vesel tekanan automatik. Ketepatan penyegerakan kelajuan bagi ±0.5% memastikan input haba yang konsisten bagi setiap unit panjang — kritikal untuk kimpalan yang mematuhi kod pada komponen berkadar tekanan di bawah piawaian ASME, EN 13480 atau ISO 15614.
Jenis Pemutar Kimpalan Berbanding
| taip | Julat Diameter | Kapasiti Muatan | Masa Persediaan | Tahap Automasi | Aplikasi Terbaik |
| konvensional | 100 mm – 3,500 mm | 1 – 1,000 t | Manual (10–20 min) | asas | Paip standard, diameter yang konsisten |
| Penyesuaian Diri | 150 mm – 3,000 mm | 1 – 300 t | Automatik (<2 min) | Sederhana | Kili paip berdiameter bercampur |
| Gulungan Pusing Tugas Berat | 500 mm – 6,000 mm | 10 – 2,000 t | Manual (berbeza-beza) | asas to Moderate | Kapal tekanan, tangki simpanan |
| CNC / PLC Bersepadu | 100 mm – 4,000 mm | 1 – 500 t | Diprogramkan (<5 min) | Automasi Penuh | Kimpalan volum tinggi, mematuhi kod |
Kapsyen: Perbandingan empat jenis pemutar kimpalan utama merentas julat diameter, kapasiti beban, masa persediaan, tahap automasi dan aplikasi industri utama.
Spesifikasi Utama untuk Dinilai Apabila Memilih Pemutar Kimpalan
Kapasiti beban dan julat diameter adalah dua spesifikasi yang tidak boleh dirunding — semua ciri lain adalah kedua jika pemutar tidak dapat menyokong bahan kerja dengan selamat pada saiz yang diperlukan. Berikut ialah panduan berstruktur untuk setiap spesifikasi kritikal:
Kapasiti Muatan
Sentiasa nyatakan kapasiti beban pemutar sekurang-kurangnya 1.25× berat bahan kerja yang dijangkakan paling berat untuk menyediakan margin keselamatan dan mengambil kira beban dinamik semasa pecutan dan nyahpecutan putaran. Sebuah kapal seberat 8 tan memerlukan pemutar yang dinilai sekurang-kurangnya 10 tan . Melebihkan pemutar kimpalan memampatkan penggelek melebihi kapasiti galasnya, menyebabkan pesongan bingkai, dan berisiko terguling bahan kerja bencana — bahaya keselamatan yang serius.
Julat Kelajuan Putaran
Kelajuan putaran mesti dipadankan dengan proses kimpalan dan diameter bahan kerja untuk mengekalkan kelajuan perjalanan arka yang betul pada sambungan. RPM yang diperlukan dikira sebagai: Kelajuan Perjalanan (mm/min) ÷ (π × Diameter dalam mm) . Sebagai contoh, mengimpal paip berdiameter 600 mm pada kelajuan perjalanan 400 mm/min memerlukan lebih kurang 0.21 RPM . Kimpalan arka terendam (SAW) pada bekas dinding tebal mungkin memerlukan sedikit sahaja 0.03–0.08 RPM ; Pas akar TIG pada paip tahan karat dinding nipis mungkin diperlukan 0.5–1.5 RPM .
Bahan Penggelek
Pemilihan bahan penggelek secara langsung mempengaruhi perlindungan permukaan bahan kerja dan hayat perkhidmatan penggelek. Penggelek keluli adalah standard untuk paip keluli struktur tidak bersalut dan menawarkan ketahanan maksimum. Penggelek bersalut getah atau poliuretana diperlukan untuk kapal bersalut, dicat atau digilap untuk mengelakkan permukaan rosak. Penggelek poliuretana juga memberikan cengkaman yang lebih baik pada permukaan licin, mengurangkan gelinciran — terutamanya penting pada kapal berat di mana permintaan tork adalah tinggi. Berharap untuk menggantikan penutup penggelek poliuretana setiap 12–24 bulan dalam penggunaan pengeluaran berterusan.
Pembumian Arus Kimpalan
Arus kimpalan tidak boleh dibenarkan melalui galas roller pemutar — ini menyebabkan pitting elektrolitik perlumbaan galas dan kegagalan pantas. Pemutar yang digunakan dengan proses yang membawa amperage tinggi (SAW pada 600–1,200 A, sebagai contoh) mesti mempunyai sama ada berus pembumian khusus pada bingkai pemutar atau pengapit tanah kimpalan berasingan yang digunakan terus pada bahan kerja. Banyak pemutar premium termasuk berus tanah bersepadu yang menyentuh permukaan bahan kerja dan menyediakan laluan pemulangan rintangan rendah, melindungi pemacu dan galas pemalas.
Anti-Hanyutan / Kekangan Paksi
Bahan kerja silinder cenderung untuk berhijrah secara paksi (berjalan) di sepanjang paksi penggelek semasa putaran — fenomena yang disebabkan oleh salah jajaran kecil antara garisan tengah roller pemacu dan pemalas. Pemutar berkualiti tinggi menangani masalah ini melalui pelarasan penggelek bersudut (menginjak dalam penggelek pemacu sebanyak 1–3°), kawalan elektronik anti-hanyut automatik atau pad tujah paksi mekanikal. Hanyutan paksi yang tidak terkawal menggerakkan sambungan kimpalan dari obor, menghasilkan kimpalan luar pusat dan potensi perlanggaran obor dengan hujung bahan kerja.
Pemutar Kimpalan lwn. Penduduk Kimpalan: Apakah Perbezaannya?
Pemutar kimpalan dan penentu kedudukan kimpalan kedua-duanya memanipulasi bahan kerja semasa mengimpal, tetapi ia berfungsi pada asas geometri dan keperluan gerakan yang berbeza. Mengelirukan kedua-dua membawa kepada salah guna peralatan — penentu letak tidak boleh menggantikan pemutar untuk pemutar silinder panjang, dan pemutar tidak boleh menggantikan pemutar untuk pemasangan bebibir atau asimetri.
| Atribut | Pemutar Kimpalan | Penduduk Kimpalan |
| Pergerakan Utama | Putaran berterusan tentang paksi mendatar | Pusingan condongkan tentang chuck/meja tetap |
| Bentuk Bahan Kerja | Silinder / bulat sahaja | Sebarang bentuk (bebibir, kurungan, bingkai) |
| Jenis Sambungan Kimpalan | Keliman lilitan (lilit). | Semua jenis sendi (fillet, punggung, kompleks) |
| Panjang Bahan Kerja Maks | Tidak terhad (berbilang unit pemalas) | Terhad oleh kapasiti chuck overhang |
| Julat Beban Biasa | 1 – 3,000 tan | 0.03 – 100 tan |
| Persediaan untuk Kapal Panjang | Tambah unit pemalas — tiada had panjang | Tidak praktikal melebihi ~3 m tidak terjual |
| Kedudukan Kimpalan Dicapai | Rata / 1G (keliling) | Rata, mendatar atau atas kepala mengikut keperluan |
Kapsyen: Perbandingan sebelah menyebelah pemutar kimpalan dan penentu kedudukan kimpalan merentas tujuh atribut untuk menjelaskan pemilihan peralatan yang betul berdasarkan geometri bahan kerja dan jenis sambungan.
Industri dan Aplikasi yang Bergantung pada Pemutar Kimpalan
Pemutar kimpalan amat diperlukan dalam setiap industri yang menghasilkan peralatan galas tekanan silinder, struktur atau proses. Kadar penggunaannya berkorelasi secara langsung dengan diameter vesel — diameter melebihi 300 mm, kimpalan lilitan manual menjadi perlahan, tidak konsisten dan cukup tertekan secara ergonomik sehingga ROI pemutar biasanya dicapai dalam masa 6–18 bulan penggunaan pengeluaran.
- Minyak dan gas: Kimpalan lilitan saluran paip, fabrikasi riser, gelendong manifold dasar laut, dan kimpalan cangkerang tangki simpanan LNG. Pemutar menyokong kimpalan arka terendam pada ketebalan dinding dari 10 mm hingga 80 mm pada paip berkadar tekanan di bawah piawaian API 1104 dan ASME B31.4.
- Pembuatan kapal tekanan: ASME Seksyen VIII dan kapal yang mematuhi PED — reaktor, penukar haba, pemeluwap, pemisah — semuanya memerlukan pas kimpalan lilitan terkawal. Pemutar membolehkan penyelenggaraan prapanas yang konsisten dan kawalan suhu antara laluan dengan mengekalkan kimpalan dalam kedudukan rata sepanjang jujukan berbilang laluan.
- Tenaga angin: Bahagian menara turbin angin luar pesisir dan darat (biasanya diameter 4–6 m, ketebalan dinding 20–30 mm) adalah antara aplikasi kimpalan berputar terbesar, yang memerlukan pemutar dengan kapasiti melebihi 200–500 tan setiap set.
- Pembinaan kapal: Aci kipas, tiub pendorong, tangki balast dan bahagian badan silinder semuanya menggunakan pemutar di kedai fabrikasi pra-kelengkapan sebelum pemasangan di atas kapal.
- Perlombongan dan agregat: Kilang bebola, tanur berputar, penyental dram dan fabrikasi dram penghantar semuanya melibatkan cengkerang silinder dinding tebal yang praktikal hanya dengan kimpalan berbantu pemutar.
- Kimia dan petrokimia: Lajur, reaktor dan bekas proses dengan aloi eksotik (karat tahan karat dupleks, Inconel, titanium) mendapat manfaat terutamanya daripada kimpalan kedudukan rata berdaya pemutar, yang mengurangkan gangguan kolam kimpalan akibat graviti dalam bahan yang sukar dikimpal.
Produktiviti dan Faedah Kualiti Menggunakan Pemutar Kimpalan
Keuntungan produktiviti utama daripada pemutar kimpalan datang daripada mendayakan arka kimpalan berterusan dan bukannya kitaran berhenti dan letak semula , tetapi faedah kualiti adalah sama penting dan secara langsung mengurangkan kos kerja semula.
Keuntungan Produktiviti
- Masa arka hidup meningkat daripada 20–35% (manual) kepada 60–80% dengan kimpalan semiautomatik dibantu pemutar, dan sehingga 90–95% dalam sistem automatik sepenuhnya. Kimpalan kedai fabrikasi paip berdiameter 500 mm boleh melengkapkan sambungan lilitan penuh dalam satu arka tanpa gangguan berbanding 4–6 urutan henti-mula semula dalam kimpalan manual.
- Kadar pemendapan SAW pada capaian dinding tebal yang disokong pemutar 15–25 kg/jam — kira-kira 5–8× kadar pemendapan SMAW manual pada sambungan yang sama.
- Mengurangkan keletihan pengimpal pada jahitan lilitan yang panjang bermakna kepekatan yang berterusan melalui operasi kimpalan berbilang jam, mengurangkan kadar ralat akhir anjakan.
Penambahbaikan Kualiti Kimpalan
- Kelajuan perjalanan yang konsisten dikawal oleh pemutar menghapuskan variasi manusia dalam perkembangan obor, menghasilkan lebar manik seragam dan penembusan di sekeliling lilitan penuh — kritikal untuk penerimaan ujian radiografi dan ultrasonik.
- Kedudukan kimpalan rata (1G). sepanjang sambungan menghilangkan kendur kolam kimpalan akibat graviti yang berlaku dalam kedudukan 2G (mendatar), 5G (paip tetap) dan 6G (paip condong), mengurangkan keliangan dan mengurangkan kadar kecacatan mengikut anggaran 35–55% berbanding dengan kimpalan paip tetap.
- Kawalan suhu interpass yang konsisten adalah lebih mudah untuk diselenggara apabila kimpalan berputar secara berterusan melepasi titik pemantauan tetap, membenarkan penderia IR atau termometer sentuhan untuk mengukur setiap titik lilitan tanpa meletakkan semula.
Penyelenggaraan Rotator Kimpalan: Memastikan Peralatan Boleh Dipercayai dalam Pengeluaran
Penyelenggaraan pencegahan tetap pada pemutar kimpalan menelan kos sebahagian kecil daripada masa henti dan perbelanjaan penggantian galas yang disebabkan oleh pengabaian — galas roller tunggal yang gagal dalam pemutar 200 tan boleh mengakibatkan kehilangan pengeluaran selama 2–3 hari dan kos pembaikan $5,000–$15,000.
- Harian: Periksa permukaan penggelek untuk melihat percikan kimpalan, luka atau tompok rata. Keluarkan percikan dengan berus dawai atau pengikis sebelum ia mengeras dan menyebabkan kerosakan permukaan pada bahan kerja atau putaran tidak seimbang. Periksa bahawa kabel pembumian dipasang dengan selamat.
- Mingguan: Pelincir rantai pemacu, kotak gear, dan galas aci penggelek mengikut spesifikasi pengilang. Sahkan panel kawalan memaparkan tetapan kelajuan yang tepat dan hentian kecemasan berfungsi dengan betul. Periksa bolt pemasangan roller untuk getaran yang longgar.
- Bulanan: Periksa tahap dan keadaan minyak kotak gear. Periksa penutup penggelek poliuretana atau getah untuk mengesan luka, koyak atau pengerasan. Ukur diameter penggelek dengan angkup — haus yang tidak sama antara pemacu dan penggelek pemalas menyebabkan variasi kelajuan pada permukaan bahan kerja.
- Setiap tahun: Pemeriksaan unit pemacu penuh termasuk berus motor (jika DC), mainan galas kotak gear, dan integriti kimpalan bingkai. Ukur semula kawalan kelajuan terhadap rujukan takometer. Gantikan galas penggelek secara proaktif jika waktu operasi melebihi selang yang disyorkan pengeluar — biasanya 8,000–12,000 waktu operasi .
Soalan Lazim Mengenai Pemutar Kimpalan
S1: Apakah perbezaan antara pemutar kimpalan dan pemutar paip?
Istilah ini sebahagian besarnya boleh ditukar ganti dalam penggunaan kedai biasa. A pemutar kimpalan adalah kategori yang lebih luas — ia merangkumi mana-mana sistem penggelek berkuasa yang memutarkan bahan kerja silinder untuk kimpalan, termasuk paip, vesel dan dram. "Pemutar paip" ialah istilah tidak rasmi yang paling kerap digunakan untuk unit tugas ringan yang bersaiz khusus untuk fabrikasi saluran paip dan kili paip. Semua pemutar paip adalah pemutar kimpalan, tetapi pemusing kapal tugas berat yang direka untuk tangki dan pemutar tekanan biasanya dipanggil pemutar kimpalan atau pemusing gulungan dan bukannya pemutar paip.
S2: Bagaimanakah cara saya mengira kelajuan pemutar yang betul untuk proses kimpalan saya?
Gunakan formula: RPM = Kelajuan Perjalanan (mm/min) ÷ (π × Diameter Bahan Kerja dalam mm) . Untuk paip diameter 500 mm yang dikimpal pada kelajuan perjalanan 350 mm/min: RPM = 350 ÷ (3.1416 × 500) = 0.223 RPM . Untuk SAW pada vesel berdiameter 2,000 mm pada 250 mm/min: RPM = 250 ÷ (3.1416 × 2,000) = 0.040 RPM . Sentiasa sahkan bahawa RPM sasaran anda berada dalam julat kelajuan terkawal pemutar sebelum membeli.
S3: Bolehkah pemutar kimpalan digunakan untuk proses selain daripada kimpalan?
ya. Pemutar kimpalan juga digunakan secara meluas untuk salutan semburan haba, mengecat dan salutan serbuk, pemeriksaan tidak merosakkan (NDT) komponen silinder, dan operasi pemesinan. seperti mengisar atau mengilat permukaan silinder. Sebarang proses yang mendapat manfaat daripada putaran seragam bahan kerja bulat pada kelajuan terkawal boleh menggunakan perkakasan pemutar yang sama — sistem pemacu dan kawalan adalah proses-agnostik. Sesetengah kemudahan membeli pemutar terutamanya untuk pemeriksaan NDT dan menggunakannya untuk kimpalan sebagai fungsi sekunder.
S4: Berapa banyak unit pemalas yang diperlukan oleh pemutar kimpalan untuk kapal panjang?
Konfigurasi standard menggunakan satu unit pemacu dan satu unit pemalas bagi setiap rentang yang disokong . Untuk kapal sehingga lebih kurang 6–8 meter panjang, satu pemacu dan satu set pemalas sudah memadai. Untuk kapal yang lebih panjang — seperti cangkerang penukar haba 12–20 meter atau bahagian menara — tambahkan satu unit pemalas tambahan untuk setiap 4–6 meter dengan panjang tambahan melebihi rentang pertama. Kriteria kritikal ialah kapal tidak boleh membelok lebih daripada 1–2 mm antara titik sokongan di bawah beratnya sendiri, untuk mengelakkan salah jajaran sendi semasa putaran.
S5: Apakah yang menyebabkan bahan kerja "berjalan" secara paksi pada pemutar kimpalan, dan bagaimanakah ia dihalang?
Hanyutan paksi (berjalan) disebabkan oleh komponen daya paksi bersih yang timbul apabila garisan tengah roller pemacu dan pemalas tidak selari dengan sempurna, atau apabila permukaan bahan kerja tidak silinder sempurna. Ia dicegah dengan: (1) masuk ke dalam penggelek pemacu sebanyak 1–3° supaya mereka menjana daya paksi menentang sedikit; (2) menggunakan kawalan elektronik anti-hanyut yang memantau kedudukan paksi melalui sensor dan secara automatik melaraskan sudut penggelek; atau (3) memasang mekanikal pad tujah paksi atau hentian hujung pada satu hujung bingkai pemutar. Pemutar pelarasan kendiri premium biasanya menyertakan anti-hanyut elektronik sebagai ciri standard.
S6: Apakah langkah berjaga-jaga keselamatan yang penting semasa mengendalikan pemutar kimpalan?
Keperluan keselamatan utama termasuk: jangan sekali-kali melebihi kapasiti beban terkadar — beban berlebihan menyebabkan kegagalan rangka penggelek dan penggelekkan bahan kerja; sentiasa selamatkan kabel tanah kimpalan terus ke bahan kerja untuk mengelakkan arus kimpalan melalui galas roller; memastikan lantai di bawah dan di sekeliling pemutar adalah bersih daripada kakitangan apabila berputar kapal berat; pasang berhenti hujung mekanikal untuk mengelakkan larian paksi pada lantai bercerun; dan jangan biarkan kapal berputar tanpa pengawasan pada kelajuan tanpa sistem berhenti kecemasan automatik aktif. Keperluan OSHA 1910.212 (melindungi mesin) dikenakan pada peralatan berputar dipacu kuasa termasuk pemutar kimpalan di kemudahan A.S..
Kesimpulan: Adakah Pemutar Kimpalan Pelaburan yang Tepat untuk Kedai Anda?
Untuk mana-mana kedai fabrikasi yang kerap mengimpal komponen silinder melebihi 200 mm diameter, pemutar kimpalan menyampaikan ROI yang boleh diukur dalam tempoh 6–18 bulan melalui pengurangan masa arka-on, kadar kerja semula yang lebih rendah daripada pengurangan kecacatan pada kimpalan kedudukan rata, dan pengurangan keletihan pengimpal pada kerja jahitan panjang.
Keputusan pemilihan datang kepada empat parameter: berat bahan kerja maksimum (memacu spesifikasi kapasiti beban), julat diameter (memacu jarak dan jenis roller), julat kelajuan putaran yang diperlukan (memacu pemilihan motor dan kotak gear), dan volum pengeluaran (memacu kes untuk pelarasan sendiri berbanding konvensional dan untuk penyepaduan CNC). Padankan empat parameter tersebut dengan tepat, gunakan faktor keselamatan 1.25× untuk memuatkan kapasiti, dan tentukan bahan penggelek untuk dipadankan dengan keperluan permukaan bahan kerja anda.
Yang dinyatakan dengan baik, diselenggara dengan baik pemutar kimpalan bukan semata-mata alat kemudahan — ia adalah aset pembuatan gred pengeluaran yang secara langsung meningkatkan siling kualiti dan kapasiti pemprosesan sebarang operasi fabrikasi silinder. Untuk kedai kapal tekanan, fabrikasi saluran paip dan pengeluar menara angin terutamanya, ia merupakan komponen penting dalam pengeluaran kimpalan yang berdaya saing dan mematuhi kod.