Jawab dahulu: alatan dan peralatan untuk fabrikasi logam yang menentukan sama ada sesuatu pekerjaan itu menguntungkan ialah mesin yang memotong plat, memutar bahan kerja dan memastikan obor dalam kedudukan - bukan alatan dalam kotak peralatan tangan. Untuk sebuah kedai yang membina kapal berdiameter 3 m atau rasuk struktur 12 m, ini bermakna empat kumpulan: mesin pemotong, peralatan pegangan kerja dan kedudukan (pemutar dan penentu kedudukan), automasi kimpalan (sistem lajur dan boom, kepala kimpalan), dan barang sokongan seperti pengisar, pengapit, alat pengukur, pengekstrakan wasap dan PPE.
Fabrikasi logam biasanya ditakrifkan sebagai empat operasi: memotong stok mengikut saiz, membentuknya dengan menggulung, membengkok atau menekan, mencantumkannya dengan mengimpal atau mengikat, dan menamatkannya dengan mengisar, letupan dan mengecat. Setiap operasi mempunyai senarai peralatan sendiri, dan keutamaan beralih dengan saiz bahagian. Kerja kepingan logam dikuasai oleh gunting, brek tekan dan alatan tangan, manakala fabrikasi berat tangki, menara, paip dan keluli struktur dikuasai oleh mesin yang mengendalikan berat dan haba.
Berikut adalah ujian amali. Tempurung tangki berdiameter 30 tan, 3 m yang dikimpal secara mendatar memerlukan dua pengimpal kira-kira satu anjakan setiap jahitan lilitan, kerana mereka mesti berhenti, meletakkan semula dengan kren dan naik semula ke kedudukannya. Letakkan cangkang yang sama pada pemutar kimpalan berkuasa dengan jahitan dipegang pada kedudukan rata, dan dua pengimpal yang sama menyelesaikan jahitan dalam kira-kira 40 minit menggunakan kimpalan arka terendam pada 500-700 A. Perubahan tunggal itu biasanya bernilai lebih daripada membeli mesin kimpalan kedua.
Peralatan Memotong Diutamakan: Api, Plasma atau Laser?
Pemotongan ialah langkah pertama dalam setiap kerja fabrikasi, dan di sinilah mesin yang salah menghasilkan kerja semula yang paling banyak, kerana pinggir potong yang tidak segiempat sama atau diherotkan haba tidak akan ditutup dengan bersih dalam sambungan kimpalan.
Bagaimana proses pemotongan utama membandingkan
Angka di bawah adalah nilai kedai biasa. Nombor tepat bergantung pada mesin, set gas atau muncung dan gred bahan.
| Proses | Ketebalan biasa | Kerf dan toleransi | Di mana ia sesuai |
|---|---|---|---|
| Bahan api oksi (nyalaan) | 6-150 mm dan ke atas | Kerf 2-4 mm, toleransi sekitar /-1.5 mm, zon terjejas haba yang luas | Plat keluli karbon tebal dan profil struktur; kos terendah bagi setiap meter melebihi 25 mm |
| Plasma halus | 0.5-50 mm | Kerf 1.5-3 mm, toleransi hampir kepada /-0.5 mm, kotoran ringan pada beberapa gred | Keluli tahan karat dan aluminium, kedai bahan campuran, ketebalan sederhana |
| Laser gentian | 0.5-25 mm, nipis lebih cepat | Kerf 0.2-0.5 mm, toleransi hampir /-0.1 mm, herotan minimum | Kurungan, helaian dan sarang yang ketat di mana pemprosesan penting |
Perkara yang perlu diperiksa pada mesin pemotong CNC
- Saiz meja dan panjang rel mesti sesuai dengan plat terbesar yang anda beli secara realistik, serta margin bersarang.
- Jenis pemacu: gantri dengan pemacu dua sisi untuk meja lebar; pemacu satu sisi lebih murah tetapi melencong di bawah beban.
- Perisian kawalan dan sarang: pengaturcaraan luar talian biasanya menjimatkan lebih banyak masa daripada kelajuan pemotongan yang lebih tinggi.
- Pengekstrakan asap dan habuk, yang melindungi pengendali dan diperlukan dalam kebanyakan bengkel.
- Kebolehulangan: minta angka dalam mm per meter dan sahkan dengan sampel yang dipotong dan bukannya risalah.
- Pilihan yang patut dibayar: kawalan ketinggian obor automatik, kepala pemotong serong dan pemotongan nyalaan dwi-obor untuk tepi lurus yang panjang.
Pegangan Kerja dan Kedudukan: Peralatan Yang Membayar Balik Paling Pantas
Jika sebuah kedai hanya mampu membeli satu naik taraf, penentududukan biasanya merupakan pelaburan yang lebih baik daripada pengimpal lain, kerana penentududukan mengubah kedudukan kimpalan daripada menegak atau atas kepala kepada rata, dan rata ialah tempat kadar pemendapan yang tinggi mungkin.
Pemutar kimpalan: padankan set roda dengan cangkerang, bukan hanya tonase
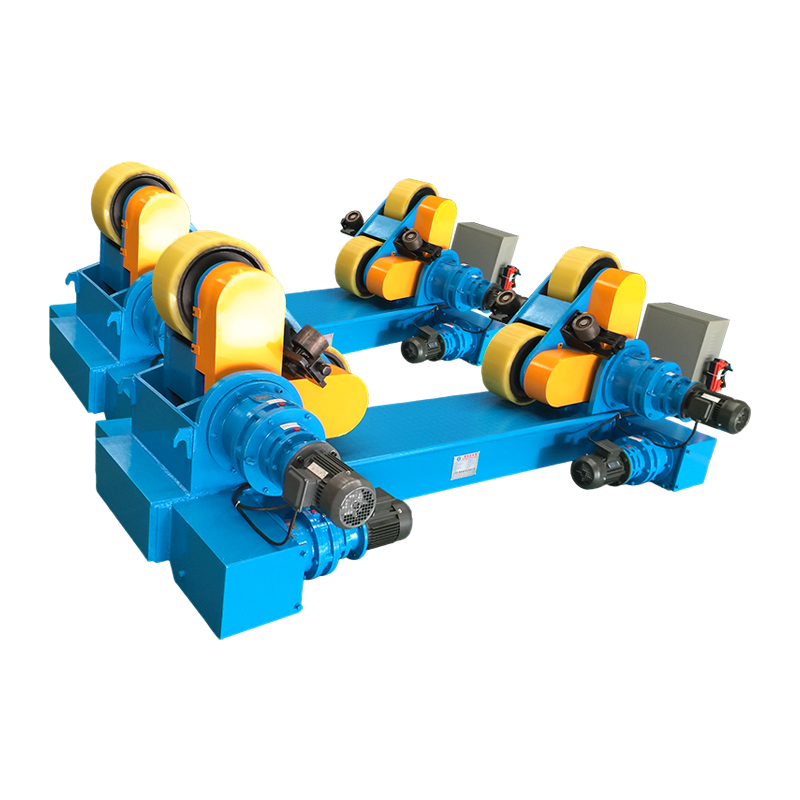
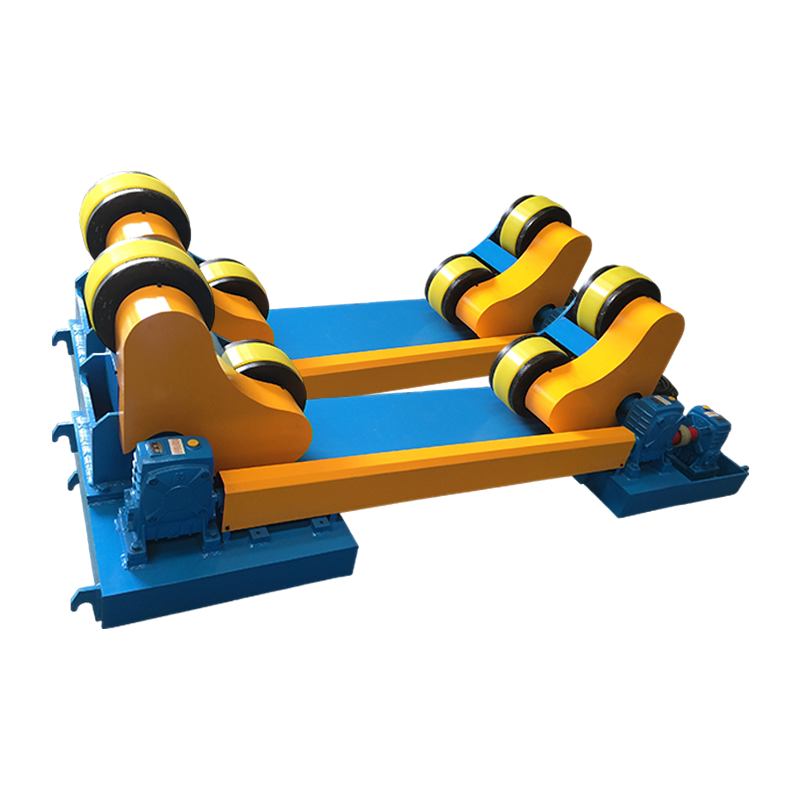
Pemutar kimpalan, juga dipanggil gulungan pusing, rangka penggelek atau pemutar paip, ialah sepasang roda berkuasa dan pemalas yang memutarkan bahan kerja silinder di bawah kepala kimpalan atau pengimpal manual. Kapasiti beban dinilai setiap pasangan dan perlu menutup bahan kerja, perkakas dan sebarang lekapan dalaman; set 100 t tidak berlebihan untuk cangkerang 80 t, kerana jahitan luar tengah mengalihkan beban ke satu roda.
- Jenis roda: roda poliuretana melindungi permukaan yang dimesin atau dicat, roda keluli membawa beban paling berat.
- Konfigurasi: unit penjajaran sendiri membenarkan bahan kerja menetapkan sudut roda, yang sesuai dengan diameter yang berbeza-beza; unit boleh laras menggunakan sudut tetap dan sesuai dengan pengeluaran berulang satu diameter; pemutar muat menambah lif hidraulik dan menolak mendatar untuk menutup jahitan membujur pada cengkerang tangki.
- Julat diameter: mesin ditentukan mengikut diameter kerja minimum dan maksimum, jadi pastikan julat itu meliputi tangki terkecil anda serta tangki terbesar anda.
- Pandu dan kawalan: pemacu frekuensi berubah-ubah dengan loket atau kawalan kaki, kelajuan putaran biasanya antara 100 dan 1000 mm seminit, ditambah inci untuk penjajaran.
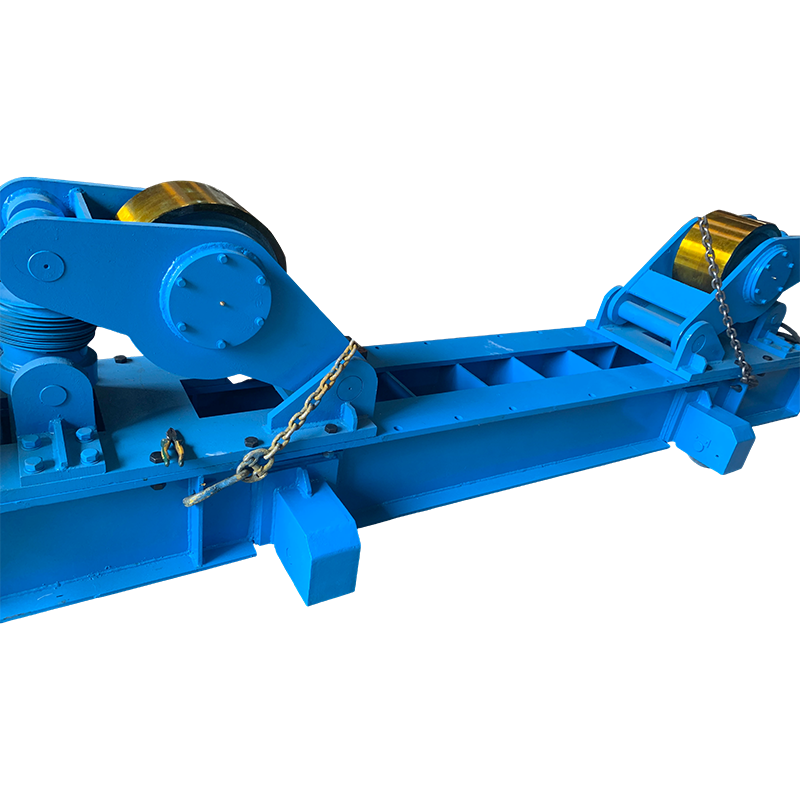 Pemutar Kimpalan Fit-Up 100T dengan Pergerakan Orbit Manual Pemutar muat 100 tan tugas berat untuk bahan kerja silinder; pergerakan rel manual, jarak tengah boleh laras, dan sokongan kimpalan jahitan yang stabil untuk kapal besar. Lihat Produk →
Untuk kapal besar, pemutar muat dalam kelas 100 t dengan pergerakan orbit manual adalah titik permulaan yang biasa, dan logik yang sama menerangkan bagaimana pemutar kimpalan mengubah tangki logam dan pembuatan paip dalam amalan.
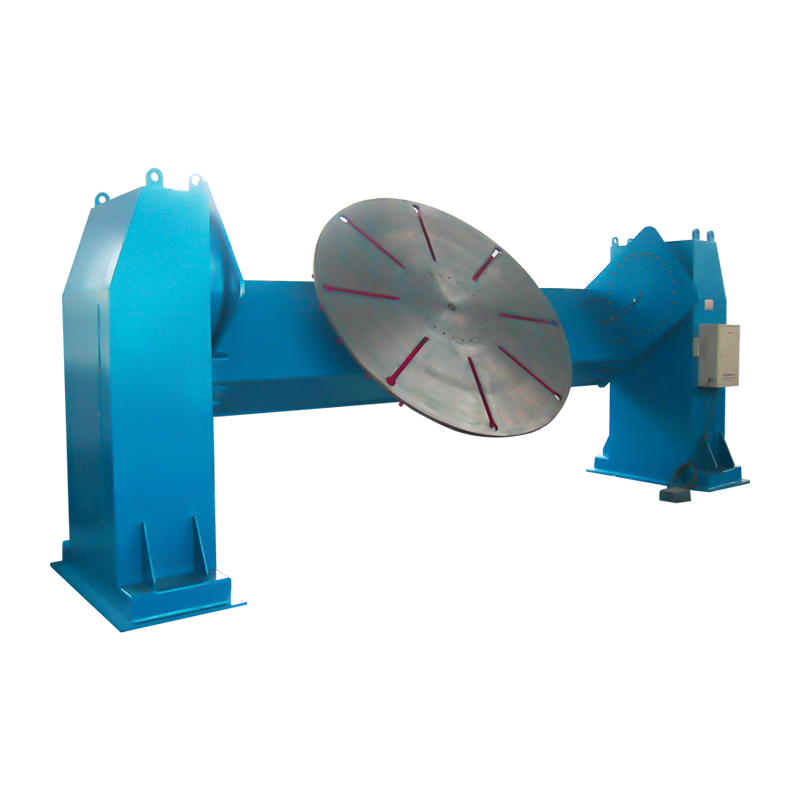
Penentu kedudukan kimpalan: tork dan kesipian lebih penting daripada penarafan beban
Kedudukan kimpalan ditentukan oleh tork, biasanya dinyatakan dalam kNm, bersama-sama dengan kesipian beban, bukan dengan beban dalam kilogram sahaja. Kedudukan 3 t dengan meja besar hanya boleh menghasilkan 3-6 kNm tork senget, dan bahan kerja panjang yang diapit dari pusat meja menggandakan permintaan.
- Beban berbanding tork: minta pembekal mengira dengan bahagian sebenar anda dan pusat gravitinya.
- Konfigurasi: meja putar lajur tunggal konvensional meliputi 30 kg hingga puluhan tan, meja lajur dua dan jenis L mengendalikan bahagian mengimbangi atau memanjang, dan unit terkawal servo memegang kedudukan dengan tepat untuk kimpalan automatik.
- Ciri jadual: T-slot atau lubang diketuk untuk pengapit, pusat berongga untuk kabel dan gas, dan angka kerataan yang dinyatakan untuk pemasangan tepat.
- Pergerakan: Putaran 360 darjah dengan kecondongan 0-90 darjah adalah standard, jadi sahkan julat kelajuan untuk kimpalan berbanding dengan memuat dan memunggah.
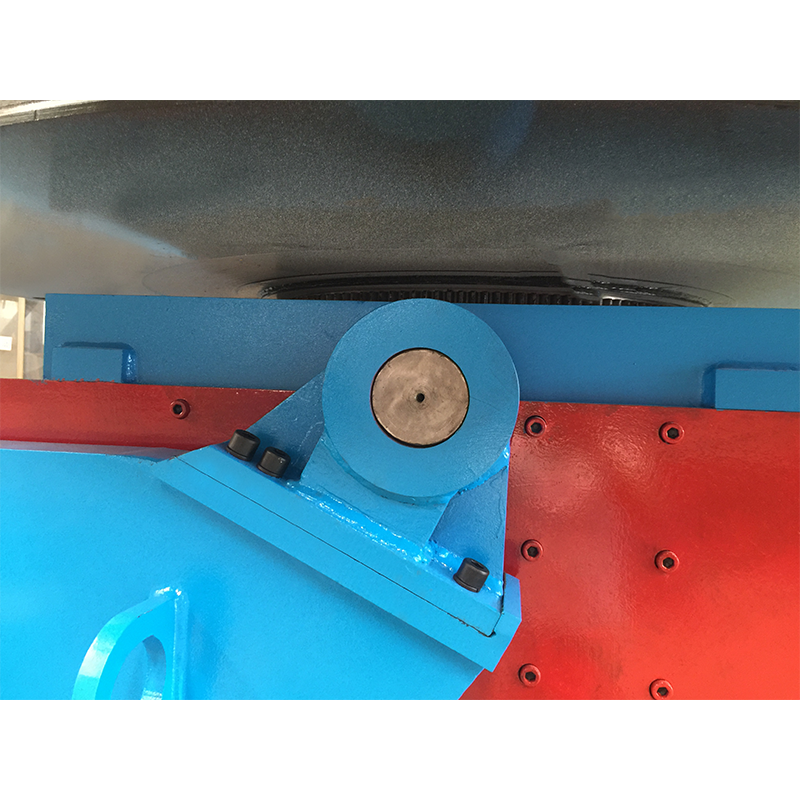 Penduduk Kimpalan Konvensional 5T untuk Bahan Kerja Sederhana hingga Berat Penduduk konvensional lima tan dengan kecondongan dan putaran, kawalan kelajuan frekuensi berubah-ubah, dan mod kawalan berbilang; sesuai dengan bahan kerja industri biasa sambil mengimbangi kapasiti dan kos. Lihat Produk →
Meja putar 5 t konvensional dengan putaran dan kecondongan standard akan mengendalikan kebanyakan pemasangan bingkai dan kurungan kecil; bahagian yang lebih besar atau janggal biasanya bergerak ke bahagian yang lebih luas penentu kedudukan kimpalan dan julat meja putar .
Sistem Lajur dan Boom dan Kimpalan Automatik
Setelah bahan kerja berputar dengan pasti, kesesakan seterusnya ialah obor. Manipulator kimpalan, sering dipanggil lajur dan boom, memegang kepala kimpalan, mengekalkan pemalar melekat dan membolehkan seorang operator menjalankan jahitan dari stesen kawalan dan bukannya berdiri di atas arka.
lajur dan boom SAW atau TIG?
- Kimpalan arka terendam sesuai dengan keluli karbon dari kira-kira 6 mm ke atas, dengan kadar pemendapan beberapa kilogram sejam dan sistem pemulihan fluks.
- TIG sesuai dengan sambungan keluli tahan karat, aluminium dan nipis, berkualiti tinggi; ia lebih perlahan dan memerlukan kawalan panjang arka yang tepat serta suapan wayar sejuk.
- Ledakan tersuai ditentukan oleh lejang ledakan, ketinggian lajur, bogie perjalanan dan jenis lintasan untuk disesuaikan dengan kapal panjang atau susun atur teluk terhad.
- Penyepaduan: manipulator biasanya dipesan bersama-sama dengan pemutar dan sistem kawalan yang dikongsi, jadi kelajuan putaran dan kelajuan kimpalan kekal disegerakkan.
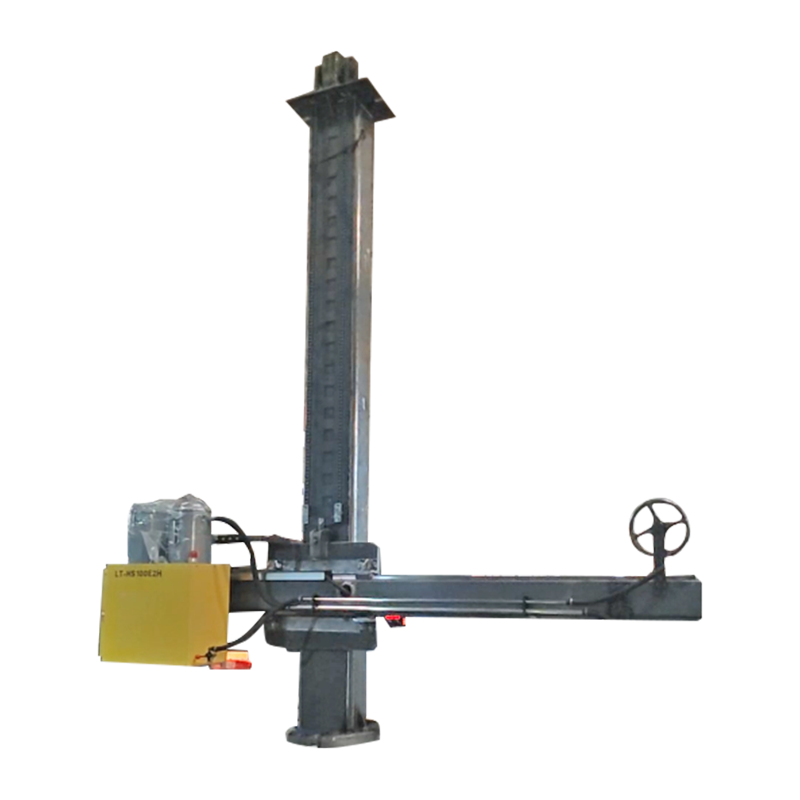 4030 Lajur & Ledakan Tersuai dengan Pergerakan Orbit Elektrik Lajur dan boom kimpalan tersuai dengan pergerakan orbit elektrik; sebahagian daripada keluarga manipulator kimpalan yang memegang kepala kimpalan dengan tetap melekat. Lihat Produk →
Alat Sokongan dan Bahan Habis Yang Anda Masih Perlukan
Peralatan modal tidak menghilangkan keperluan untuk barang-barang kecil, dan pengapit yang hilang menghentikan pemutar 100 t sama efektifnya dengan cakera pengisar yang haus.
- Pengisar sudut dengan stok cakera pengisaran, pemotongan dan kepak untuk pembalut kimpalan dan penyediaan tepi.
- Pengapit: Pengapit F, pengapit tepi, pengapit penjajaran paip dan bahagian belakang yang kuat untuk dipasang sebelum dipasang.
- Alat pengukur: pita, peraturan keluli, tolok kimpalan untuk panjang kaki dan tekak, aras dan angkup vernier.
- Penyediaan permukaan: berus dawai, penskala jarum dan alat penyahgris, kerana keliangan biasanya bermula dengan skala minyak dan kilang.
- Pengekstrakan wasap dan PPE: teduh topi keledar yang betul, sarung tangan, kulit, perlindungan pendengaran dan pengekstrakan atau alat pernafasan untuk kerja tahan karat dan tergalvani.
Memadankan Peralatan dengan Pekerjaan: Jadual Pemilihan
Jadual di bawah memetakan masalah fabrikasi biasa kepada peralatan yang menyelesaikannya dan kepada spesifikasi yang menentukan sama ada pembelian itu benar-benar berfungsi.
| Pekerjaan atau masalah | peralatan | Spesifikasi yang menentukan kejayaan | Julat biasa |
|---|---|---|---|
| Cengkerang tangki dan kapal | Pemutar kimpalan muat dengan lif hidraulik | Muatan setiap pasangan, julat diameter, lebar roda | 10-1000 t |
| Paip dan bekas tekanan | Penjajaran sendiri atau pemutar kimpalan boleh laras | Konfigurasi roda, julat kelajuan, jenis pemacu | 1-300 t |
| Perhimpunan dan bingkai kecil | Kedudukan kimpalan atau meja putar | Tork dalam kNm, kesipian, kerataan meja | 30 kg-50 t |
| Jahitan panjang pada kapal | Lajur dan manipulator boom | Ledakan ledakan, perjalanan lajur, jenis kepala | ledakan 3-8 m |
| Penyediaan pinggan | Mesin pemotong api atau plasma CNC | Lebar pemotongan, kebolehulangan, perisian bersarang | 1.5-4 m lebar |
Pertimbangan Membeli dan Risiko Biasa
Kesilapan yang paling mahal dalam peralatan kimpalan adalah kesilapan spesifikasi dan bukannya kecacatan pembuatan, dan ia biasanya kelihatan sebelum pesanan dibuat.
- Kitaran tugas: penggunaan kedai sekejap-sekejap dan pengeluaran tiga syif adalah mesin yang berbeza, jadi minta penarafan tugas dan kelas penebat motor.
- Tork dan kesipian, bukan hanya tonase: sahkan carta beban dengan pusat graviti sebenar anda.
- Toleransi berbanding keperluan: membayar /-0.1 mm pada meja pemotong dibazirkan pada plat potong api yang akan dikimpal dengan celah 2 mm.
- Alat ganti dan servis: roda, bearing, motor pemacu, papan kawalan dan penyambung loket hendaklah bahagian standard atau didokumenkan dengan jelas.
- Pensijilan dan dokumen: Penandaan CE jika perlu, sijil bahan, gambar rajah pendawaian dan manual dalam bahasa operator anda.
- Ujian penerimaan kilang: jalankan mesin dengan beban perwakilan sebelum penghantaran dan rekod kelajuan putaran, bunyi bising dan kenaikan suhu.
- Penyesuaian berbanding standard: jika hanya julat diameter luar biasa, mesin standard yang diubah suai biasanya lebih murah dan lebih pantas daripada reka bentuk tersuai sepenuhnya.
- Pemasangan dan latihan: bersetuju siapa yang membekalkan asas, kuasa, pentauliahan dan latihan pengendali sebelum menandatangani.
Soalan Lazim
Apakah perbezaan antara pemutar kimpalan dan kedudukan kimpalan?
Pemutar kimpalan memusingkan kerja silinder pada paksinya sendiri, yang sesuai dengan paip, dram dan cengkerang tangki. Penentu kedudukan kimpalan mencondongkan dan memutarkan bahan kerja di atas meja supaya kimpalan boleh dibawa ke kedudukan yang selesa, yang sesuai dengan bingkai, bebibir dan pemasangan yang direka. Kedai yang bekerja di atas kapal biasanya memerlukan kedua-duanya.
Berapakah kapasiti beban yang saya perlukan?
Mulakan dengan bahan kerja yang paling berat, tambah perkakas dan lekapan, tambah margin 20-30 peratus, kemudian periksa bekas beban sipi. Kapasiti ternilai biasanya mengandaikan beban berpusat pada sepasang roda tahap, jadi jahitan mengimbangi mengurangkan angka yang boleh digunakan.
Sekiranya saya memilih pemutar kimpalan penjajaran sendiri atau boleh laras?
Unit penjajaran sendiri adalah lebih baik untuk diameter bercampur dan kerja yang berbeza-beza, unit boleh laras adalah lebih baik di mana satu diameter dihasilkan berulang kali dan perkara hubungan roda yang boleh diramal, dan versi pemasangan adalah pilihan apabila jahitan membujur juga perlu ditutup dan dijajarkan.
Bolehkah peralatan kedudukan ditambah kemudian?
Ya, tetapi rancang asas dan susun atur teluk terlebih dahulu. Memasang semula pemutar 100 t ke dalam ruang yang direka untuk unit 20 t biasanya kos lebih tinggi daripada mesin itu sendiri, dan akses kren selalunya menjadi kekangan sebenar.
Alat sokongan manakah yang paling penting?
Pengisar, pengapit dan alat pengukur. Kebanyakan masalah kualiti kimpalan dikesan kembali kepada pemasangan, pembersihan dan pengukuran dan bukannya kepada sumber kuasa kimpalan.
Mulakan spesifikasi dari bahan kerja dan bukannya katalog: ukur bahagian paling berat dan terkecil, tentukan kedudukan kimpalan yang akan dibuat setiap jahitan, dan kemudian pilih peralatan pemotongan, pusing dan pegang yang boleh menyampaikan kedudukan itu berulang kali. Mesin yang menggerakkan kerja adalah yang menentukan berapa jam yang sebenarnya dihasilkan oleh syif.