Penduduk Kimpalan Tiang Dua Ketepatan Tinggi untuk Bahan Kerja Khas
Positioner Kimpalan Tiang Dua Ketepatan Tinggi untuk Bahan Kerja Khas ialah peranti penentu kedudukan kimpalan ketepatan yang direka khusus untuk b...
See Details
Beli pengimpal MIG jika anda mengimpal kepingan nipis di dalam rumah dan mahukan kelajuan, manik yang bersih dan keluk pembelajaran yang singkat. Beli pengimpal kayu jika anda bekerja di luar rumah, pada keluli berkarat atau kotor, atau memerlukan mesin yang dimulakan pada penjana dan bertahan di tapak. Itulah jawapan satu baris yang jujur kepada soalan MIG vs pengimpal kayu, dan ia berlaku untuk kebanyakan kerja fabrikasi dan pembaikan.
Selebihnya panduan ini menerangkan sebab pemisahan jatuh di mana ia berlaku: kadar pemendapan, profil penembusan, toleransi angin dan pencemaran, kitaran tugas dan kos operasi. Matlamatnya adalah untuk membolehkan anda memadankan proses dengan sambungan yang sebenarnya anda kimpal, bukannya dengan helaian spesifikasi di bilik pameran.
MIG ialah proses yang lebih pantas dan bersih pada helaian nipis, dan stick ialah proses yang lebih sukar dan lebih memaafkan pada kerja yang tebal, kotor atau luar.
MIG (kimpalan arka logam gas) menolak wayar pepejal berterusan melalui pistol dan melindungi arka dengan gas pelindung. Setelah kelajuan suapan wayar, voltan dan aliran gas ditetapkan, mesin menyuap pengisi untuk anda. tongkat (kimpalan arka logam terlindung) menggunakan elektrod bersalut fluks yang terbakar untuk mencipta pelindung gasnya sendiri, dan sanga yang terbentuk selepas itu melindungi manik penyejuk.
Perbezaan mekanikal tunggal itu memacu hampir segala-galanya: kelajuan perjalanan, masa pembersihan, toleransi angin, ketebalan minimum, dan kemahiran yang diperlukan oleh setiap proses daripada orang yang memegang penyengat atau pistol.
| Pekerjaan atau keadaan | Pilihan yang lebih baik | Sebab |
|---|---|---|
| Panel badan 1 hingga 3 mm, saluran, pelindung | MIG | Input haba rendah dan arka pendek, herotan minimum dan tiada sanga kepada cip |
| Kerja tapak luar dalam angin | tongkat | Perisai fluks tidak boleh diterbangkan; tin pelindung gas |
| Plat berkarat, dicat atau berminyak | tongkat | Arka terbakar melalui pencemaran cahaya yang akan menyebabkan keliangan MIG |
| Fillet struktur 6 hingga 10 mm dalam kedudukan rata | MIG (atau berteras fluks) | Pemendapan yang jauh lebih tinggi setiap jam dalam kedudukan yang sama |
| Akar menegak pada paip | tongkat | Sanga beku cepat menyokong lopak pada muka menegak |
| Aluminium nipis | MIG | tongkat electrodes for aluminium are impractical at small thickness |
| Kerja pembaikan dengan kuasa terhad | tongkat | Elektrod 3.2 mm berjalan pada kira-kira 90 hingga 130 A dari bekalan sederhana |
Gunakan jadual sebagai penapis, bukan buku peraturan. Jika kerja anda adalah 80 peratus kepingan nipis dan 20 peratus pembaikan tapak, satu proses dengan jelas memperoleh ruang bangku; jika sebaliknya, jawapannya terbalik.
MIG memberi anda lengkok berterusan, jadi tugas utama anda ialah mengekalkan wayar di pinggir utama lopak.
Kelajuan suapan wayar menetapkan arus dan voltan menetapkan panjang arka, manakala aliran gas biasanya berada di antara 12 dan 18 liter seminit. Mod pemindahan berubah mengikut arus: pemindahan litar pintas di bawah kira-kira 3 mm dan amperage rendah, bulat di tengah, dan pemindahan semburan pada arus yang lebih tinggi dengan campuran kaya argon. Sut litar pintas kepingan nipis dan kerja di luar kedudukan; semburan mendapan logam dengan cepat dan menembusi secara mendalam tetapi biasanya terhad kepada kedudukan rata dan mendatar.
Lekatkan kawalan haba tangan kepada operator, kerana panjang arka secara langsung mengubah voltan dan arus.
Sumber kuasa arus malar dengan ciri terkulai memastikan arus stabil kerana panjang lengkok berubah-ubah. Kelas elektrod lebih penting daripada yang diharapkan oleh kebanyakan pembeli: 6013 mudah dipukul dan dipukul semula untuk kerja am, 6010 dan 6011 memberikan arka penggalian yang kuat dan mendalam pada keluli kotor, dan 7018 ialah elektrod hidrogen rendah yang mesti dikekalkan kering dalam panah yang dipanaskan atau dibakar mengikut jadual pembuat. Setiap manik kayu juga membebankan anda untuk mengeluarkan sanga, dan masa pemotongan itu adalah garis buruh sebenar dalam sebarang anggaran kos.
MIG menang pada kelajuan dan penamat, menang tetap pada toleransi terhadap keadaan, dan kedua-duanya lebih dekat daripada yang diandaikan kebanyakan orang berdasarkan kekuatan.
| Faktor | MIG | tongkat |
|---|---|---|
| Boleh habis pakai | Dawai pepejal atau berteras fluks pada gelendong | Elektrod bersalut fluks, 2.5 hingga 5 mm |
| Perisai | Botol gas, pengawal selia dan meter alir | Dibina ke dalam salutan elektrod |
| Kadar pemendapan | Kira-kira 2 hingga 4 kg sejam dalam pemindahan semburan | Kira-kira 1 hingga 2.5 kg sejam, dihadkan oleh saiz elektrod |
| Ketebalan minimum yang praktikal | Kira-kira 0.8 mm dengan berhati-hati | Kira-kira 1.5 hingga 2 mm sebelum risiko terbakar meningkat |
| Bentuk penembusan | Lebar dan cetek dalam litar pintas; lebih dalam dalam semburan | Sempit dan dalam, terutamanya dengan elektrod selulosa |
| Pembersihan | Pembuangan percikan ringan, sekali-sekala memberus wayar | Serpihan sanga pada setiap hantaran |
| Angin dan cuaca | Miskin tanpa tempat berteduh | Bagus, perisai itu dihasilkan sendiri |
| Keluk pembelajaran | Lebih pendek; pengisi suapan mesin untuk anda | Lebih lama; panjang lengkok dan sudut perjalanan adalah kemahiran manual |
| jawatan | Kuat rata dan mendatar, boleh digunakan menegak ke bawah pada helaian nipis | Kuat dalam semua kedudukan termasuk menegak dan atas kepala |
| Kecekapan pengisi | Kira-kira 95 peratus wayar menjadi logam kimpalan | Kira-kira 60 hingga 70 peratus selepas kehilangan rintisan dan percikan |
| Kos operasi tambahan | Perisai gas and regulator rental | Rintisan elektrod dan buruh penyingkiran sanga |
MIG membayar sendiri terlebih dahulu di mana-mana kedai yang mengimpal bahan nipis dalam jumlah.
Stick kekal sebagai lalai di tapak kerana ia bertolak ansur dengan semua yang bengkel tidak: angin, kotoran, kelembapan dan pengabaian.
MIG menembusi secukupnya, tetapi kedalaman bergantung pada mod pemindahan dan bukannya pada nama proses.
MIG litar pintas ialah proses sejuk secara semula jadi: wayar menyentuh lopak, mencubit dan memendapkan logam dengan kedalaman pelakuran terhad, itulah sebabnya kekurangan pelakuran adalah kecacatan MIG klasik pada plat melebihi 6 mm. Pemindahan semburan mengubah gambar kerana arka adalah stabil dan arus cukup tinggi untuk menggabungkan dinding sisi dengan betul, tetapi sebahagian besarnya adalah teknik rata dan mendatar. Elektrod melekat, terutamanya jenis selulosa, menumpukan arus dalam arka sempit yang menggali profil penembusan berbentuk jari walaupun pada keluli kotor.
Untuk kerja menegak, lekat dengan elektrod beku cepat membolehkan anda memegang lopak kecil dan memanjat dengan mantap. MIG boleh mengimpal menegak juga, menggunakan kelajuan suapan wayar yang lebih rendah, jalinan sedikit dan jeda pada jari kaki, tetapi margin untuk ralat adalah lebih nipis. Di atas kepala, kayu biasanya merupakan pilihan yang lebih terkawal kerana panjang arka melaraskan serta-merta manakala senapang MIG tidak memberi anda maklum balas sedemikian.
Mana-mana proses yang anda pilih, prosedur yang berkelayakan mengawal: mengenai tekanan dan kerja struktur, spesifikasi prosedur kimpalan dan kelayakan pengendali memutuskan penerimaan, bukan label proses pada mesin.
Kitaran tugas ialah nombor yang menentukan sama ada mesin sesuai dengan kadar pengeluaran anda, dan ia biasanya disebut pada amperage yang memuaskan.
Set MIG padat biasa berkadar 200 A pada kitaran tugas 60 peratus boleh mengimpal selama enam minit daripada sepuluh pada arus itu, kurang pada tetapan yang lebih tinggi atau dalam bengkel panas. Set kayu penyongsang kecil sering memetik 100 peratus tugas pada 100 hingga 130 A, yang meliputi elektrod 3.2 mm secara berterusan. Semak rating pada amperage yang sebenarnya anda akan gunakan, dan semak bekalan input: mesin 230 V fasa tunggal sesuai dengan kedai kecil, manakala unit 400 V tiga fasa memegang voltan dengan lebih baik di bawah beban mampan.
Pada tangki, kili paip, aci dan vesel, pemutar atau penentu kedudukan yang menukarkan sambungan menjadi kedudukan rata biasanya memberikan keuntungan yang lebih besar daripada proses pensuisan.
Kedudukan rata membolehkan anda menjalankan arus yang lebih tinggi tanpa lopak mengalir, yang menaikkan kadar pemendapan dan menambah baik profil manik dengan sama ada MIG atau kayu. Untuk kerja silinder, pemutar berkuasa dengan kawalan anti hanyut memegang kelajuan putaran yang stabil dan menghentikan bahan kerja menjalar di sepanjang penggelek, supaya kimpalan kekal pada sudut yang konsisten.
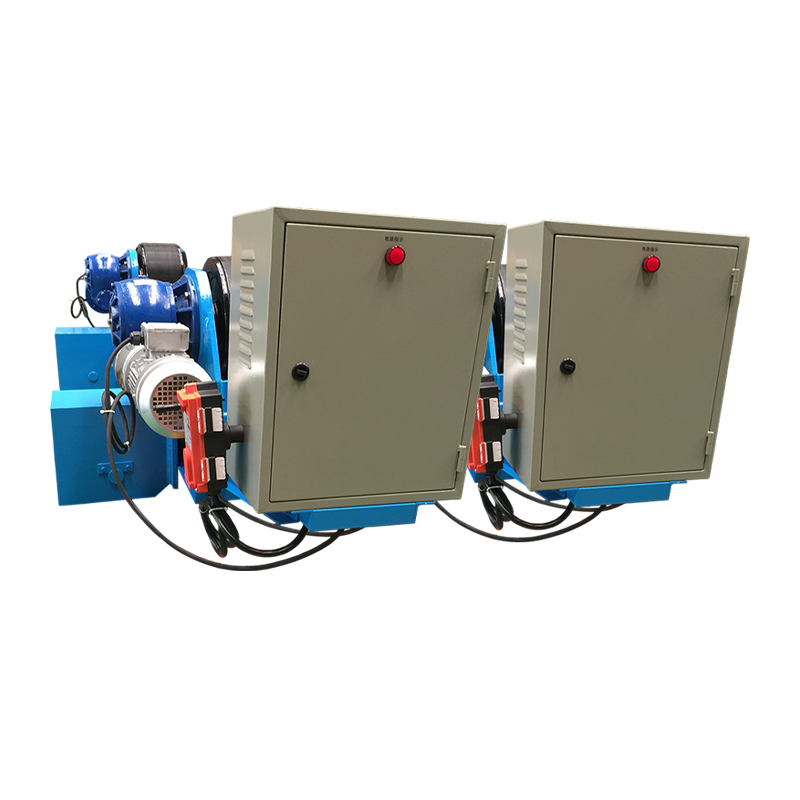 Pemutar Kimpalan Boleh Laras 10T dengan Kawalan Anti-Hanyutan Pemutar boleh laras 10 tan ini menggunakan sensor dan pembetulan anti-hanyut PLC untuk menahan putaran yang stabil semasa kimpalan jahitan lilitan dan membujur bahan kerja silinder. Lihat Produk →
Penentu kedudukan konvensional berfungsi dengan tujuan yang sama untuk bahagian fabrikasi yang memerlukan senget dan putaran dan bukannya pusingan berterusan, dan untuk bahagian kapal berat pemutar muat mengendalikan kedua-dua penjajaran dan putaran sebelum hantaran pertama diletakkan.
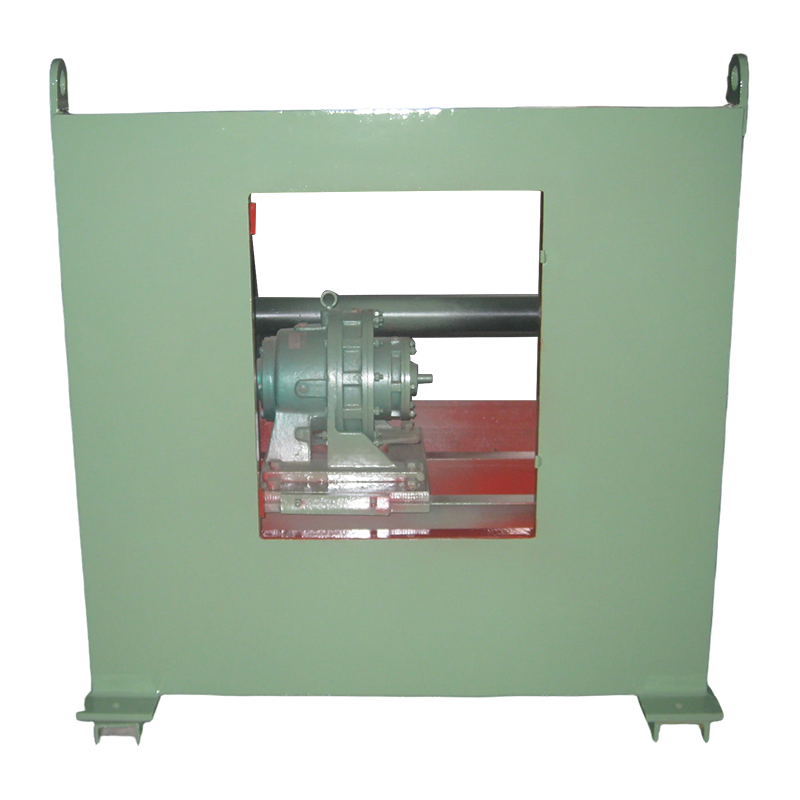 Penduduk Kimpalan Konvensional 3T untuk Bahagian Fabrikasi Penentu kedudukan 3 tan ini mencondongkan dan memutarkan bahan kerja sehingga 3000 kg untuk memastikan jahitan dalam kedudukan rata, dengan putaran frekuensi berubah-ubah dan kawalan jauh atau kaki. Lihat Produk →
Saiz mengikut berat bahan kerja dengan margin yang sihat, dan pilihan antara reka bentuk penjajaran sendiri, boleh laras dan muat turun kepada berapa banyak variasi diameter yang anda jangkakan. yang penuh julat pemutar kimpalan meliputi 1 t hingga 1000 t beban kelas, dan kesan praktikal pada tangki dan fabrikasi paip diliputi dalam pandangan ini bagaimana pemutar menukar tangki dan pembuatan paip .
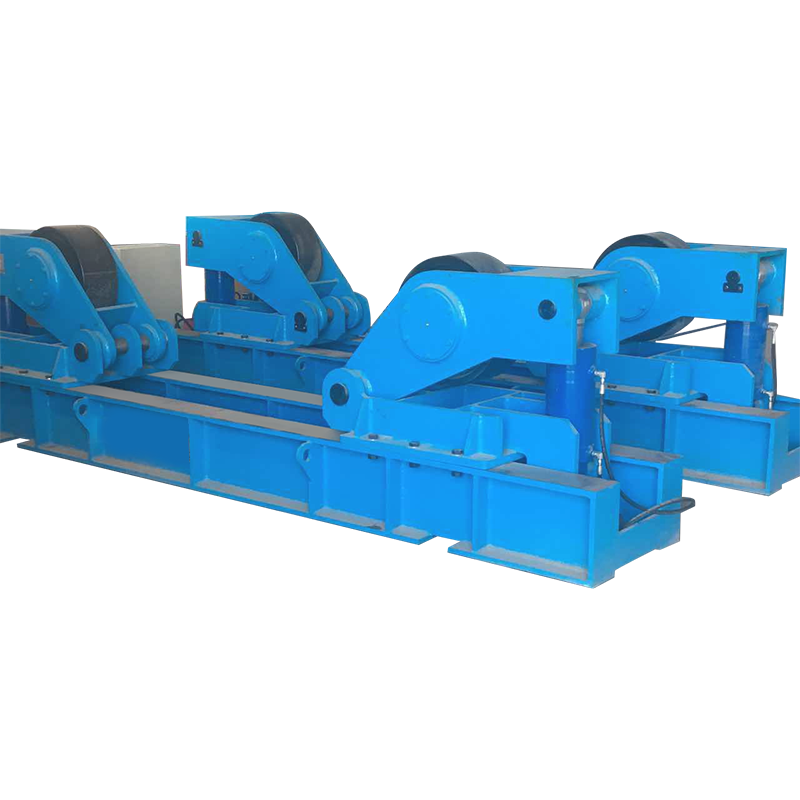 Pemutar Kimpalan Fit-Up 120T untuk Bahan Kerja Silinder Besar Pemutar induk-hamba 120 tan ini menyokong pemasangan dan kimpalan silinder besar, dengan jarak roller boleh laras dan pemacu kelajuan berubah-ubah untuk menara angin dan bejana tekanan. Lihat Produk →
Audit ringkas dan jujur terhadap kerja anda sendiri mengatasi sebarang cadangan generik.
Kedua-dua proses itu sememangnya lebih kuat; prosedur yang layak untuk sama ada boleh melebihi kekuatan logam asas. Stick lebih tahan terhadap pencemaran dan memberikan penembusan yang lebih dalam pada keluli tebal dan kotor, manakala manik MIG litar pintas yang ditetapkan dengan buruk pada plat adalah tempat kekurangan gabungan biasanya muncul.
Hanya mesin berbilang proses dengan mod kayu khusus dan ciri keluaran yang betul. Set standard MIG sahaja mempunyai bekalan voltan malar yang tidak sesuai untuk elektrod kayu.
MIG lebih mudah untuk kebanyakan pemula kerana mesin menyuap pengisi dan arka kekal menyala. Stick memerlukan kawalan bebas terhadap panjang lengkok, sudut perjalanan dan kelajuan, jadi jangkakan beberapa minggu latihan sebelum manik konsisten.
Kedua-duanya berfungsi melebihi 10 mm, tetapi laluan praktikal berbeza. Stick menggunakan elektrod besar dan berbilang pas dengan penyingkiran sanga di antara mereka; MIG dalam pemindahan semburan atau wayar berteras fluks mendapan lebih cepat dengan lebih sedikit hentian.
Kawat pepejal memerlukan gas, biasanya campuran argon dan CO2, atau CO2 lurus untuk penembusan yang lebih dalam pada keluli karbon. Wayar berteras fluks terlindung sendiri berjalan tanpa botol dan bertolak ansur dengan angin, yang menjadikannya alternatif luaran yang praktikal untuk melekat.
Kos operasi bergantung pada campuran tenaga kerja, gas dan pengisi anda. Kawat pepejal menukarkan kira-kira 95 peratus beratnya kepada logam kimpalan berbanding kira-kira 60 hingga 70 peratus untuk kayu, tetapi gas, penyewaan pengawal selia dan pengendalian botol memakan kelebihan itu pada kerja volum rendah.
Pilih proses yang sepadan dengan sambungan yang paling kerap anda kimpal, kemudian belanjakan baki belanjawan untuk meletakkan peralatan yang memastikan sambungan tersebut rata dan boleh berulang. Set MIG yang sederhana pada bahan kerja berputar akan menghasilkan mesin yang lebih besar melawan graviti, dan set kayu dengan kedudukan yang baik akan melakukan perkara yang sama pada kerja kapal berat. Tentukan dengan ketebalan, lokasi dan kitaran tugas di hadapan anda, dan hujah MIG versus stick biasanya diselesaikan sendiri dalam beberapa minit.
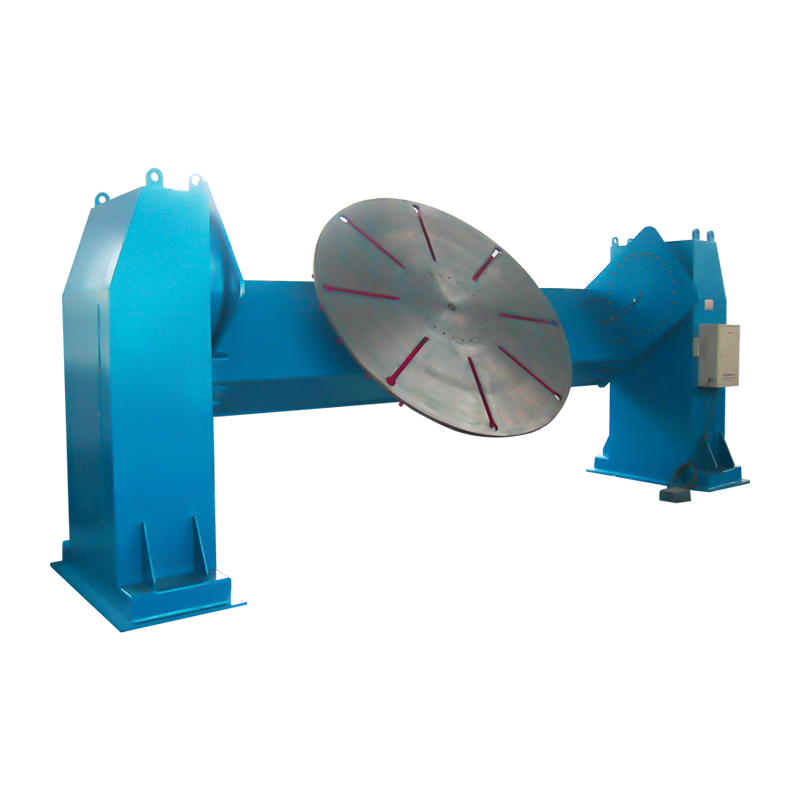
Positioner Kimpalan Tiang Dua Ketepatan Tinggi untuk Bahan Kerja Khas ialah peranti penentu kedudukan kimpalan ketepatan yang direka khusus untuk b...
See Details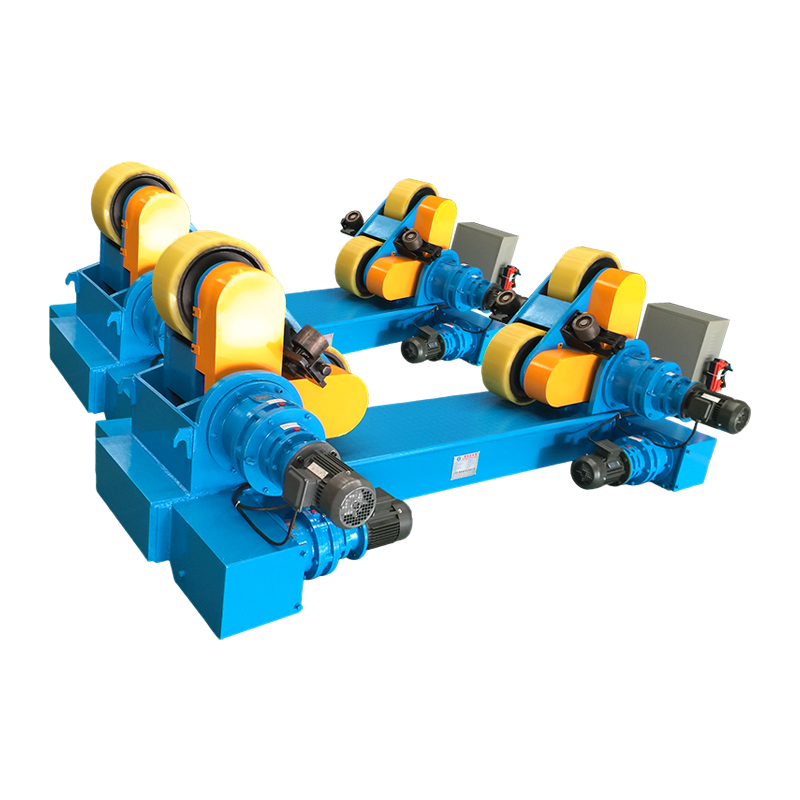
Mesin putar kimpalan penjajaran sendiri 40T ialah peranti penentu kedudukan kimpalan mewah yang direka khusus untuk bahan kerja silinder tugas bera...
See Details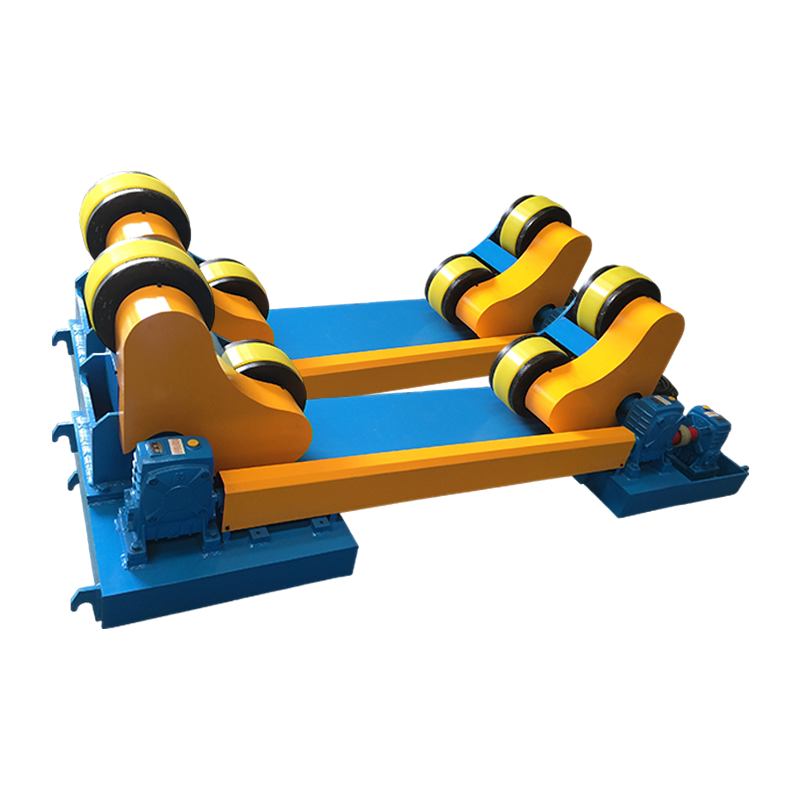
Mesin putar kimpalan penjajaran sendiri 10T (dengan pergerakan trek manual dan versi lanjutan) ialah peranti berprestasi tinggi yang direka khusus ...
See Details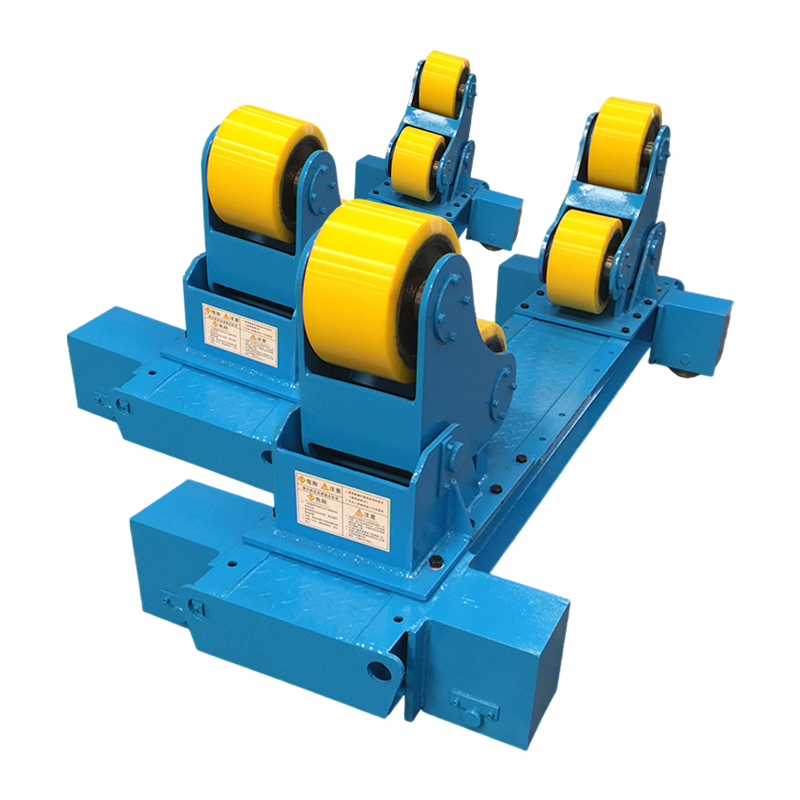
Pemutar Kimpalan Penjajaran Kendiri 20T dengan Pergerakan Orbit Manual dan Peredam Bersambung Sikloid Berganda Tambahan ialah peralatan khusus untu...
See Details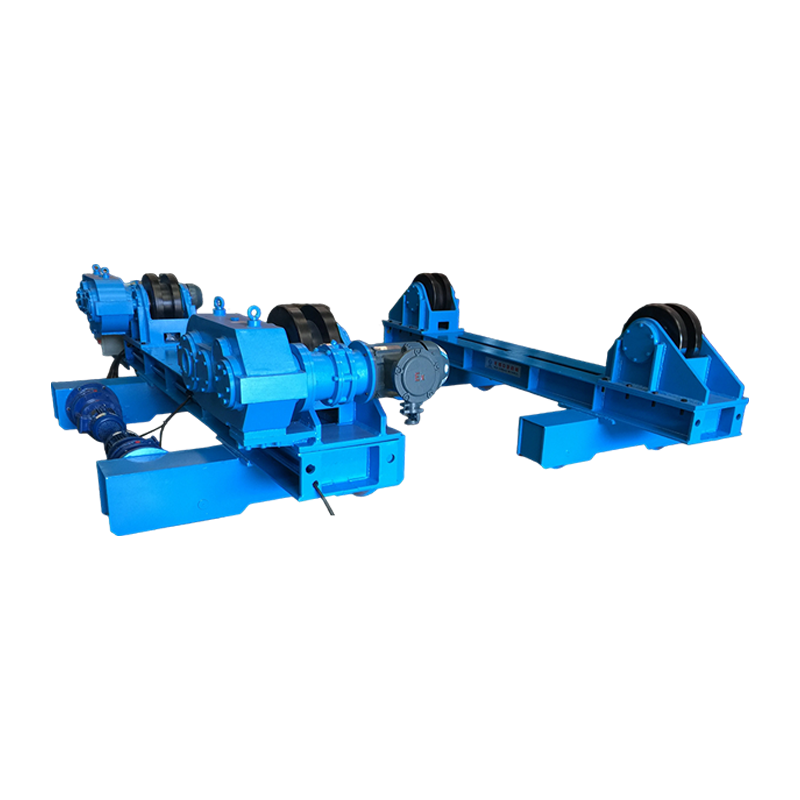
Pemutar Kimpalan Boleh Laras 40T dengan Pergerakan Orbit Manual & Penggelek Alur Tambahan ialah peralatan proses yang direka khusus untuk bahan ker...
See Details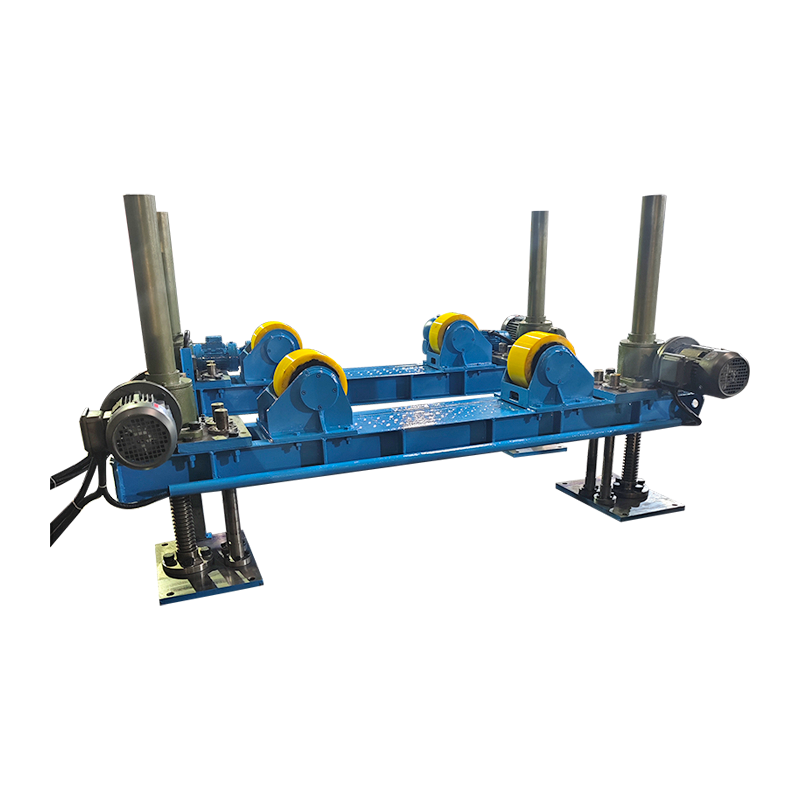
Pemutar Kimpalan Boleh Laras 2T dengan Pengangkat Elektrik Tambahan ialah peranti tambahan kimpalan yang direka khusus untuk bahan kerja silinder (...
See DetailsHak Cipta 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Hak Cipta Terpelihara Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com