Ya—keluli tahan karat boleh dikimpal dengan jayanya, dan kebanyakan kedai fabrikasi sudah mempunyai peralatan untuk melakukannya. Bahan tidak rapuh atau "tidak boleh dikimpal"; ia hanya menghukum penyediaan yang lemah lebih daripada keluli lembut. Keluli tahan karat ialah aloi keluli dengan sekurang-kurangnya 10.5% kromium, yang membentuk lapisan oksida pasif yang tahan kakisan. Lapisan itu juga sebabnya haba, pencemaran, dan pilihan pengisi sangat penting: kimpalan bunyi mesti mengekalkan rintangan kakisan, bukan hanya bercantum dua keping.
Jawapan praktikal ialah kebolehkimpalan bergantung pada gred, proses dan persekitaran perkhidmatan. Gred Austenit seperti 304L dan 316L adalah biasa dalam tangki, paip, peralatan makanan dan kerja seni bina. Gred feritik, martensitik dan dupleks berkelakuan berbeza, jadi prosedur harus sepadan dengan logam asas sebenar dan bukannya label "tahan karat" generik.
Proses Kimpalan yang manakah Berfungsi untuk Keluli Tahan Karat?
TIG, MIG, dan kimpalan kayu semuanya berfungsi pada keluli tahan karat; pilihan yang tepat bergantung pada ketebalan, kemasan, dan jumlah pengeluaran. TIG memberikan kawalan paling bersih pada helaian nipis dan akar paip, MIG lebih pantas untuk kerja pengeluaran, dan stick kekal berguna untuk pembaikan medan dan bahagian yang lebih berat.
| Proses | Kerja tahan karat biasa | Julat ketebalan praktikal | Nota kedai |
|---|---|---|---|
| TIG / GTAW | Lembaran nipis, akar paip, tiub kebersihan, pemasangan ketepatan | Kira-kira 0.5–6 mm | Kawalan arka paling bersih; kelajuan perjalanan yang lebih perlahan |
| MIG / GMAW | Kimpalan pengeluaran, bingkai, tangki, kepingan yang lebih tebal | Kira-kira 1–12 mm | Pemendapan cepat; memerlukan wayar tahan karat dan campuran gas yang betul |
| Tongkat / SMAW | Kerja pembaikan, fabrikasi lapangan, plat lebih berat | Kira-kira 2–12 mm | Lebih banyak pembersihan sanga; kurang sesuai untuk kerja kosmetik nipis |
| SAW | Plat berat dan jahitan lurus yang panjang | Biasanya 8 mm dan ke atas | Pemendapan tinggi; bukan proses lembaran nipis |
Kimpalan rintangan dan kimpalan laser juga digunakan untuk tahan karat dalam tetapan pengeluaran tertentu, tetapi ia memerlukan peralatan dan prosedur yang dibina di sekeliling bahan. Untuk fabrikasi umum, TIG dan MIG meliputi kebanyakan kerja tahan karat.
Logam Pengisi dan Gas Perisai: Padankan Logam Asas
Gunakan pengisi yang sepadan dengan kelas kakisan logam asas, bukan apa sahaja yang sudah ada dalam penyuap. Bahagian 304L biasanya menggunakan pengisi ER308L, manakala kerja 316L memerlukan ER316L. Menggunakan dawai keluli lembut boleh menghasilkan kimpalan yang kelihatan boleh diterima pada mulanya, tetapi deposit akan berkarat dan mungkin gagal dalam perkhidmatan menghakis.
| Logam asas atau sendi | Pengisi biasa | Sebab |
|---|---|---|
| 304 / 304L | ER308L | Padan dengan rintangan kakisan umum dan niat rendah karbon |
| 316 / 316L | ER316L | Menyediakan molibdenum untuk perkhidmatan galas klorida |
| 304 tahan karat kepada keluli lembut | ER309L | Pengisi aloi tinggi membantu bertolak ansur dengan pencairan dari bahagian keluli karbon |
| Dupleks tahan karat | ER2209 atau pengisi dupleks yang dipadankan | Menyokong struktur mikro ferit-austenit yang seimbang |
Gas pelindung juga menjejaskan warna, penembusan, dan rintangan kakisan. TIG biasanya menggunakan argon. MIG selalunya menggunakan campuran kaya argon dengan sedikit oksigen atau campuran tiga, bergantung pada prosedur. Campuran berat CO2 boleh meningkatkan pengambilan karbon dan mengurangkan rintangan kakisan dalam beberapa kimpalan austenit, jadi sahkan spesifikasi gas sebelum pengeluaran.
Input Haba, Herotan dan Rintangan Kakisan
Pastikan input haba rendah dan suhu interpass di bawah kira-kira 150°C (302°F) untuk tahan karat austenit; haba yang tidak terkawal adalah sebab paling biasa kimpalan yang kelihatan bunyi gagal dalam perkhidmatan. Tahan karat mengembang dan mengalirkan haba secara berbeza daripada keluli lembut, jadi haba yang berlebihan boleh menyebabkan ledingan, warna haba dan kehilangan rintangan kakisan.
Dalam julat kira-kira 425–850°C, standard 304 dan 316 boleh membentuk karbida kromium pada sempadan butiran. Itu mengurangkan kromium yang tersedia untuk melindungi permukaan, keadaan yang sering dipanggil pemekaan. Gred "L" rendah karbon dan gred stabil mengurangkan risiko, tetapi mereka tidak memaafkan kawalan haba yang lemah. Gunakan manik bertali, langkau kimpalan, jujukan langkah belakang, sandaran tembaga dan lekapan yang dipasang dengan baik untuk mengehadkan herotan.
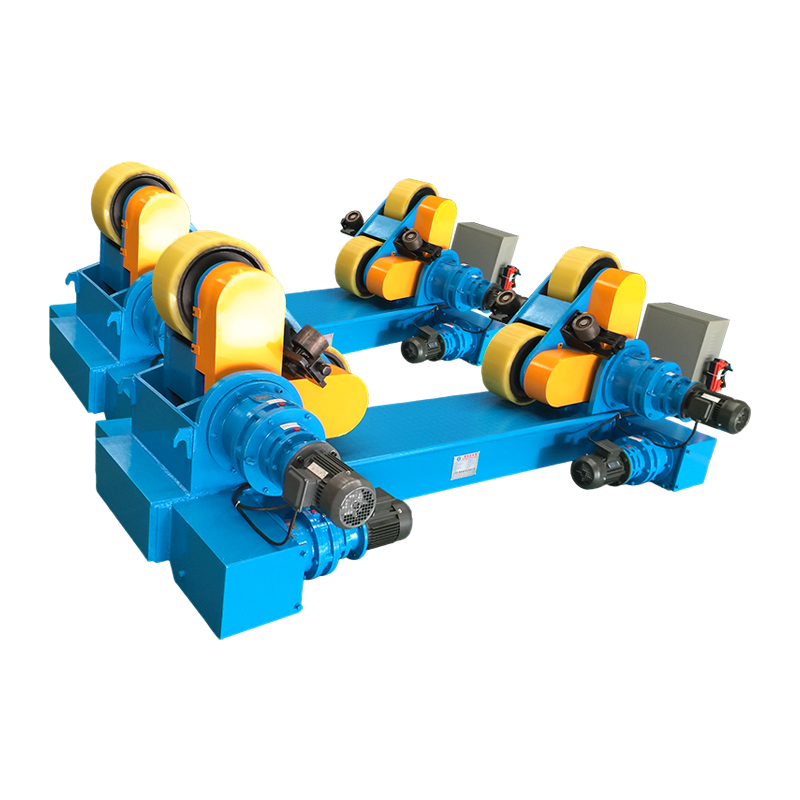
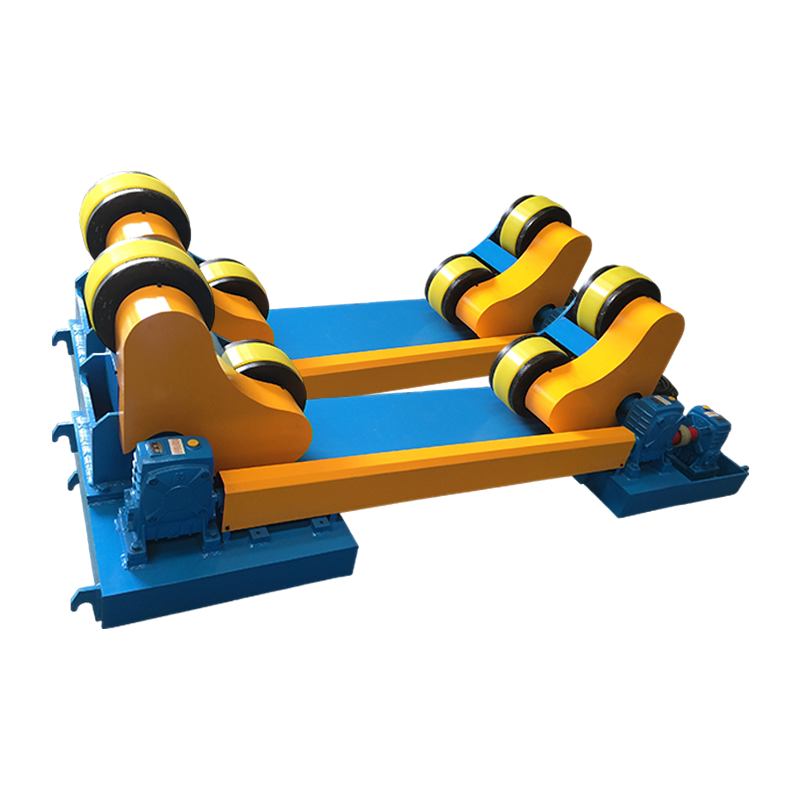
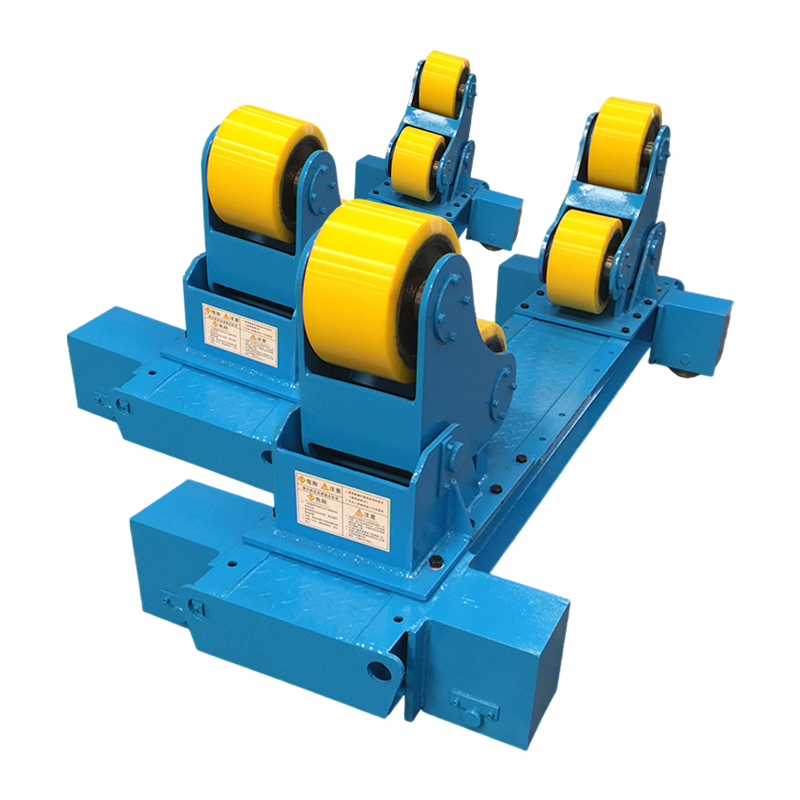
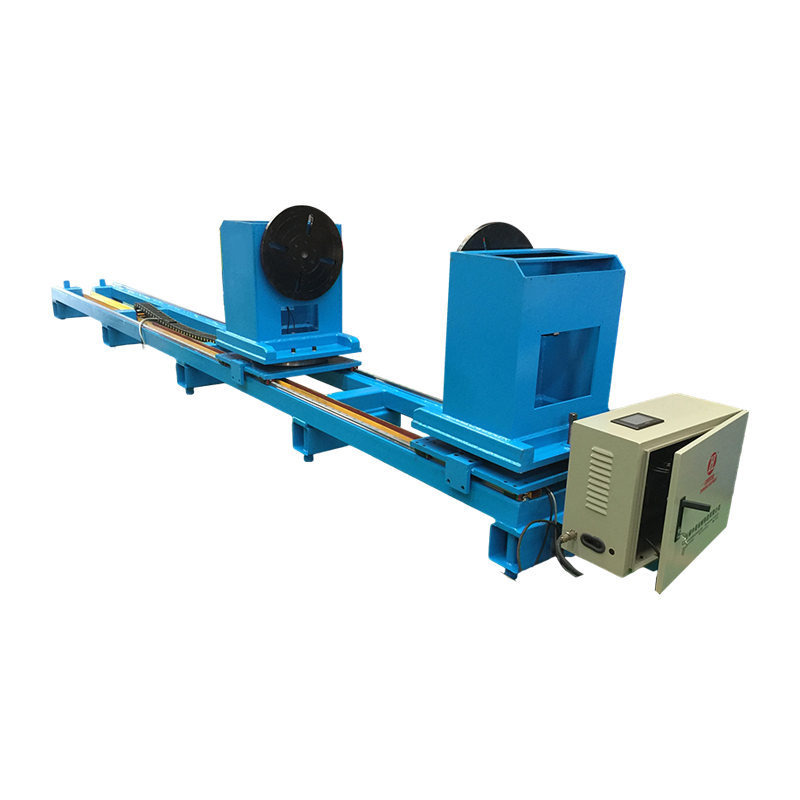
Untuk cangkerang paip dan tangki, pemutar kimpalan memastikan bahagian berputar pada kelajuan yang stabil supaya arka kekal dalam kedudukan rata atau mendatar. Konsistensi itu penting pada tahan karat kerana perubahan kelajuan perjalanan muncul sebagai perubahan input haba. Untuk melihat lebih dekat pada aplikasi, lihat pemutar kimpalan dalam kerja tangki dan paip .
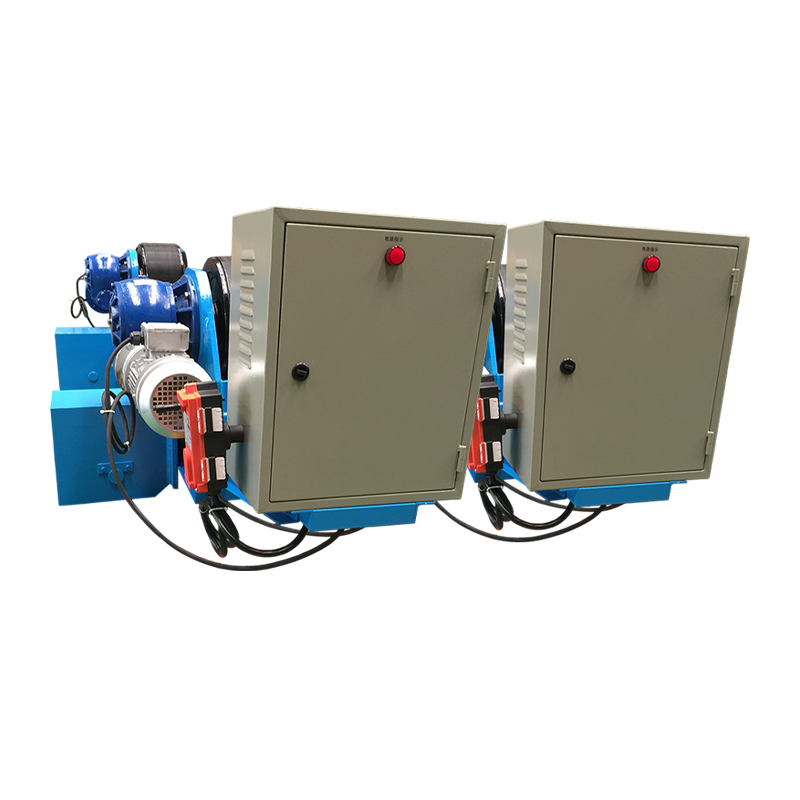 Pemutar Kimpalan Boleh Laras 10T dengan Kawalan Anti-Hanyutan Pemutar kimpalan boleh laras 10 tan dengan kawalan anti hanyut berasaskan sensor untuk kedudukan stabil bahan kerja silinder dan oblate semasa kimpalan jahitan. Lihat Produk →
Pemutar dengan kawalan anti hanyut berguna pada jahitan panjang di mana cangkerang cuba berjalan. Matlamatnya bukan semata-mata untuk memutar bahagian, tetapi untuk memegang kedudukan kimpalan yang boleh diulang sementara pengendali memfokuskan pada panjang arka, liputan gas, dan kelajuan perjalanan.
Penyediaan dan Pembersihan Tentukan Kualiti Kimpalan
Bersihkan keluli tahan karat dengan segera sebelum mengimpal; pencemaran adalah punca utama keliangan, perubahan warna, dan kegagalan kakisan. Minyak, gris, lembapan, cat, penanda, pelekat, dan habuk keluli karbon semuanya boleh merosakkan permukaan kimpalan atau menimbulkan keliangan.
- Gunakan berus dawai tahan karat khusus; berus keluli karbon boleh meninggalkan zarah besi yang berkarat.
- Lap wayar sambungan dan pengisi dengan aseton atau alkohol dan biarkan ia kering.
- Keluarkan skala kilang, oksida dan warna haba berat dari zon kimpalan sebelum mengimpal apabila prosedur memerlukannya.
- Paip dan tiub pembersihan belakang dengan argon apabila penembusan penuh diperlukan dan bahagian belakang akan terdedah kepada perkhidmatan menghakis.
- Pastikan cergas dan seragam; jurang yang luas memaksa pengimpal menambah lebih banyak haba dan pengisi.
Selepas mengimpal, bersihkan perubahan warna dan warna haba apabila spesifikasi memerlukannya. Penjerukan dan pempasifan memulihkan lapisan pasif pada banyak fabrikasi tahan karat, terutamanya dalam perkhidmatan makanan, farmaseutikal dan marin.
Kecacatan Biasa dan Pembaikan Praktikal
Kebanyakan kecacatan kimpalan tahan karat berpunca daripada tiga punca: pencemaran, haba yang berlebihan dan kehilangan liputan gas. Pembetulan biasanya prosedur dan bukannya tetapan mesin yang berbeza.
| Kecacatan | Kemungkinan punca | Pembetulan praktikal |
|---|---|---|
| Keliangan | Minyak, lembapan, draf, aliran gas rendah, pengisi kotor | Bersihkan sambungan, periksa aliran gas, perisai arka, gunakan pengisi kering |
| Meleding | Terlalu banyak haba, urutan tidak sekata, tidak sesuai | Lekapkan bahagian, gunakan langkah belakang atau langkau kimpalan, kurangkan amperage |
| Pemekaan | Masa yang berpanjangan dalam julat 425–850°C | Input haba yang lebih rendah, kawal suhu interpass, nyatakan bahan gred L |
| Panas retak | Kesesuaian yang lemah, kekangan tinggi, kimia pengisi yang salah | Gunakan pengisi yang ditentukan, tingkatkan kesesuaian, kurangkan sekatan jika boleh |
| Warna haba | Pendedahan oksigen pada suhu | Tingkatkan liputan gas, bersihkan bahagian belakang, bersihkan dan pasif selepas mengimpal |
Apabila Peralatan Kedudukan Berbayar
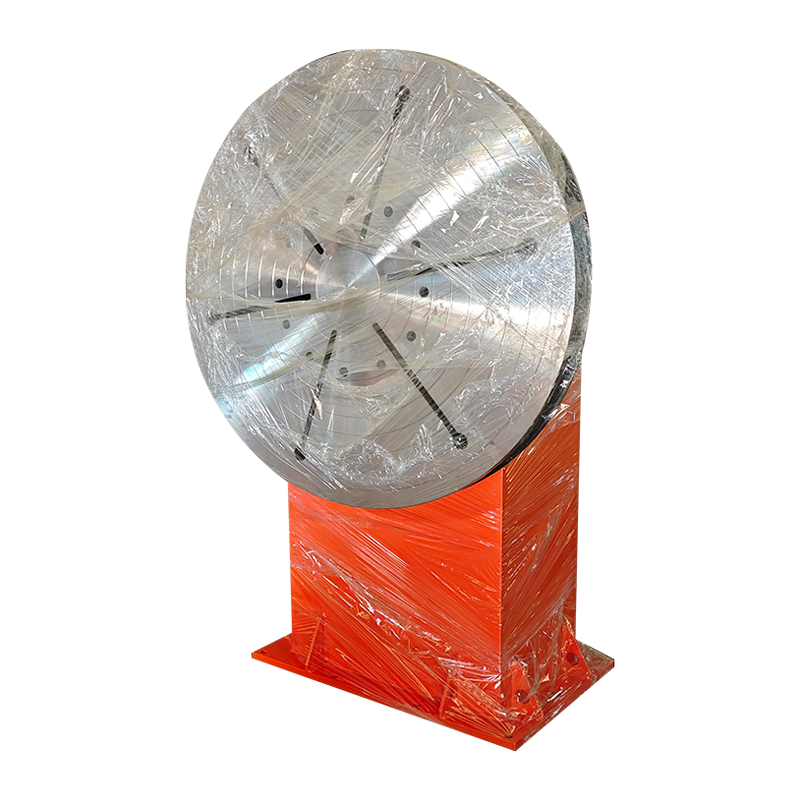
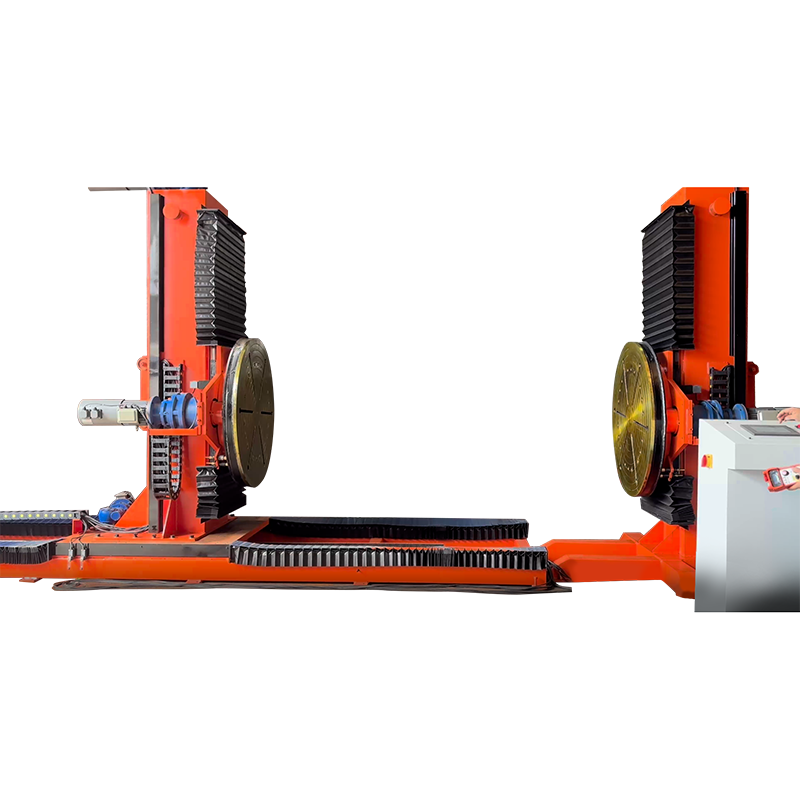
Peralatan penentududukan berbaloi apabila kerja tahan karat berulang, berat atau memerlukan sudut obor yang konsisten. Pemutar memutar paip, cengkerang tangki dan silinder pada kelajuan terkawal. Penduduk mencondongkan bahan kerja supaya kimpalan terletak rata atau mendatar, yang lebih mudah dikawal daripada kimpalan menegak atau atas.
Untuk pemasangan tahan karat kecil, penentu kedudukan terkawal servo memberikan putaran yang tepat dan pengindeksan berulang. Itu membantu apabila beberapa bahagian memerlukan urutan kimpalan yang sama dan pengendali mesti mengekalkan sudut obor yang stabil. Untuk gambaran keseluruhan, lihat penentu kedudukan kimpalan dan kecekapan fabrikasi .
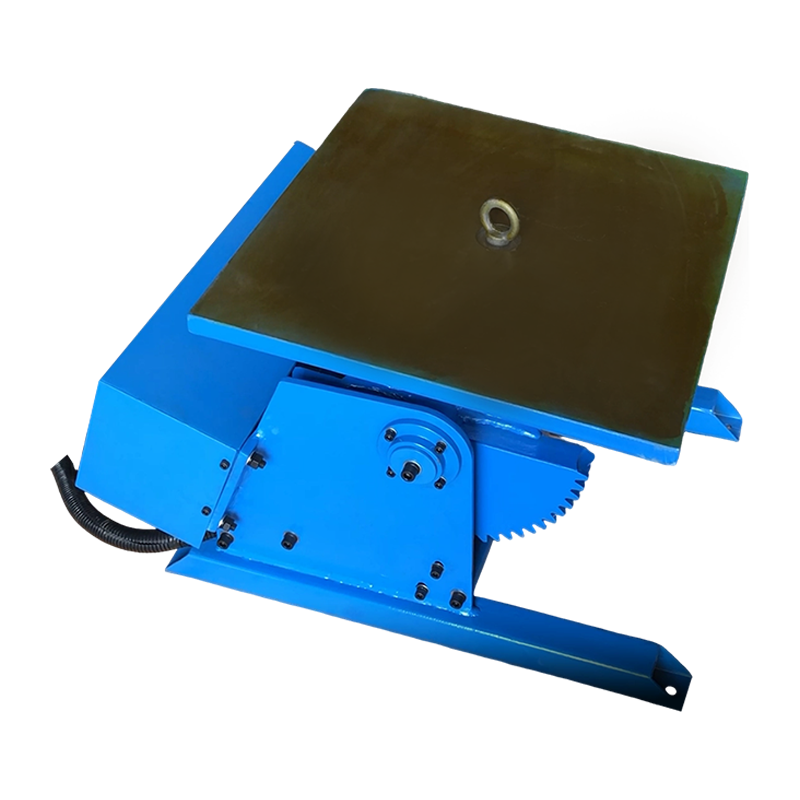 Penduduk Kimpalan 300KG dengan Kawalan Servo sales@weldnicefactory.com Lihat Produk →
Untuk jahitan membujur panjang pada bekas tahan karat, lajur TIG dan boom memegang obor manakala bahan kerja atau gerabak bergerak pada kadar terkawal. Ini amat berguna apabila prosedur memerlukan panjang lengkok yang konsisten dan pergerakan operator yang terhad.
 Lajur TIG dan Sokongan Kimpalan Boom Lajur TIG dan boom untuk kedudukan obor yang tepat, perjalanan dan ayunan pada komponen berdinding nipis dan ketepatan, termasuk jahitan bekas tahan karat. Lihat Produk →
Soalan Lazim
Bolehkah anda mengimpal keluli tahan karat dengan pengimpal MIG?
Ya, pengimpal MIG boleh mengimpal keluli tahan karat apabila ia dipasang dengan wayar pengisi tahan karat dan gas pelindung kaya argon yang sesuai. Kawat keluli lembut dan campuran gas CO2-berat tidak akan memberikan rintangan kakisan yang sama, walaupun kimpalan kelihatan boleh diterima.
Bolehkah anda mengimpal keluli tahan karat kepada keluli lembut?
Ya, keluli tahan karat boleh dikimpal kepada keluli lembut, biasanya dengan pengisi ER309L dan pencairan terkawal. Sambungan adalah praktikal untuk aplikasi struktur atau tidak kritikal, tetapi ia mungkin tidak sepadan dengan prestasi kakisan kimpalan tahan karat sepenuhnya.
Adakah keluli tahan karat memerlukan pemanasan awal?
Kebanyakan gred tahan karat austenit tidak memerlukan pemanasan awal dan secara amnya tidak boleh terlalu panas. Gred feritik dan martensit mungkin memerlukan rawatan haba prapanas atau selepas kimpalan bergantung pada gred dan prosedur, jadi ikuti prosedur kimpalan yang layak dan bukannya peraturan am.
Mengapa kimpalan tahan karat saya berkarat?
Kimpalan tahan karat berkarat apabila lapisan pasif rosak atau deposit tercemar. Punca biasa termasuk berus keluli karbon, pengisi keluli lembut, liputan gas yang lemah, warna haba yang tebal, kelembapan dan kegagalan untuk membersihkan atau memasifkan kimpalan yang telah siap.
Dalam amalan, kimpalan tahan karat yang berjaya datang kepada satu set kawalan kecil: padankan pengisi, simpan haba dalam prosedur, bersihkan sambungan, lindungi kimpalan dengan gas yang betul dan gunakan peralatan penentududukan apabila ia meningkatkan konsistensi. Bahan ini boleh dikimpal—tetapi ia memberi ganjaran kepada amalan kedai yang berdisiplin.