Fabrikasi keluli dan jurutera struktur menghadapi cabaran biasa: lukisan memerlukan W10x30, tetapi kedalaman rasuk sebenar bukanlah 10 inci. Atau projek menentukan H 300x300, namun lembaran data bahan yang tersedia menyenaraikan empat parameter ketebalan yang berbeza. Mengetahui cara mentafsir dimensi rasuk H bermakna bergerak melangkaui ukuran ketinggian yang mudah. Ia memerlukan pemahaman konvensyen penamaan, perbezaan antara saiz nominal dan sebenar, dan bagaimana dimensi bebibir dan web secara langsung mempengaruhi penyediaan kimpalan dan pemilihan peralatan. Panduan ini membedah setiap lapisan tersebut dari perspektif kesediaan fabrikasi dan kimpalan, tanpa pengisi dan tiada data yang tidak boleh disahkan terhadap profil standard.
Apakah Rasuk H? Memahami Keratan Rentas
Rasuk H ialah anggota keluli struktur yang keratan rentasnya menyerupai huruf besar H. Logik galas beban adalah mudah. Kedua-dua plat mendatar, dipanggil bebibir, diletakkan untuk menahan momen lentur. Meletakkan sebahagian besar keluli jauh dari paksi neutral meningkatkan momen inersia bahagian, menjadikannya sangat cekap dalam aplikasi rasuk. Plat menegak yang menghubungkan bebibir, web, membawa daya ricih dan memastikan bebibir sejajar. Pemisahan peranan inilah sebabnya berat keluli yang sama yang dibentuk ke dalam profil H boleh membawa beban yang lebih ketara daripada bar segi empat tepat pepejal.
Kebanyakan rasuk H dalam aplikasi struktur digulung panas daripada keluli karbon. Di Amerika Utara, spesifikasi bahan yang dominan ialah ASTM A992 untuk bentuk bebibir lebar, dengan kekuatan hasil minimum 50 ksi. ASTM A36 juga digunakan, terutamanya di mana kebolehkimpalan dan sambungan standard diutamakan. Pasaran Eropah dan Asia mempunyai gred mereka sendiri, tetapi prinsip metalurgi teras adalah konsisten: keratan rentas berbentuk H memberikan nisbah kekuatan kepada berat terbaik untuk tiang dan rasuk dalam bangunan berbilang tingkat, jambatan dan bingkai industri.
Cara Membaca Penetapan Dimensi Rasuk H
Penamaan seperti W10x30 ialah kod padat yang memberitahu fabrikasi tiga perkara sepintas lalu. Surat itu mentakrifkan keluarga profil, nombor pertama memberikan kedalaman nominal dalam inci, dan nombor kedua ialah berat dalam paun setiap kaki linear. Tetapi kedalaman nominal adalah anggaran yang berfungsi sebagai label, bukan ukuran. W10x30 biasanya mempunyai kedalaman sebenar kira-kira 10.47 inci. Bergantung pada nombor nominal untuk pemasangan tanpa memeriksa dimensi sebenar boleh menyebabkan ketidakjajaran sendi pada talian kimpalan.
Penamaan metrik mengikut logik yang berbeza. Rasuk bertanda W 250 x 100 bermaksud kedalaman nominal 250 mm dan lebar bebibir 100 mm. Piawaian global lain menggunakan trengkas mereka sendiri. profil Eropah gunakan siri HEA, HEB dan HEM, di mana nombor selepas huruf menunjukkan ketinggian nominal dalam milimeter; rasuk H Jepun selalunya ditentukan oleh ketinggian web dan lebar bebibir secara langsung, seperti H 100x100. Perkara penting bagi sesiapa yang bekerja dengan lukisan keluli yang diimport adalah untuk sentiasa mengesahkan piawaian penamaan yang digunakan sebelum memotong atau menyediakan jujukan kimpalan automatik. "W250" dalam konteks metrik bukanlah pancaran yang sama seperti W10 dalam konteks imperial, walaupun jika aritmetik milimeter ke inci kelihatan hampir.
Dimensi Rasuk H: Parameter Utama dan Julat Saiz Biasa
Apabila sijil kilang menyenaraikan empat nilai dimensi untuk profil rasuk tunggal, setiap satu mempunyai makna yang berbeza untuk fabrikasi. Empat parameter tersebut ialah:
- Kedalaman bahagian (d): Ketinggian keseluruhan rasuk, dari muka luar satu bebibir ke muka luar yang lain.
- Lebar bebibir (bf): Lebar setiap plat bebibir.
- Ketebalan web (tw): Ketebalan plat web menegak.
- Ketebalan bebibir (tf): Ketebalan setiap plat bebibir mendatar.
Rasuk metrik H biasanya berjulat dari ketinggian 100 mm hingga 1000 mm, dengan lebar bebibir berbeza-beza daripada kira-kira 100 mm hingga lebih 300 mm. Untuk menggambarkan bagaimana nombor ini berkelompok dalam penggunaan praktikal:
Contoh pancaran H metrik biasa. Berat unit dan sifat keratan seperti momen inersia tersedia dalam piawaian ASTM A6 atau piawaian kebangsaan yang setara; hanya data saiz indikatif ditunjukkan di sini untuk latihan membaca. | Penetapan Profil | lebih kurang Tinggi (mm) | lebih kurang Lebar (mm) | lebih kurang Web Tebal (mm) | lebih kurang Bebibir Tebal (mm) |
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Adalah berguna untuk membezakan nombor ini dengan bentuk W bebibir lebar, yang cenderung mempunyai profil yang lebih langsing. Banyak bentuk-W mempamerkan lebar bebibir yang nyata lebih kecil daripada kedalaman bahagian, manakala rasuk H sering menghampiri keratan rentas segi empat sama di mana kedalaman dan lebar adalah sama atau hampir sama. Perbezaan geometri ini bukan kosmetik. Bebibir rasuk H yang lebih lebar dan tebal memberikan kapasiti paksi yang lebih besar, menjadikannya pilihan biasa untuk tiang dan cerucuk galas. Bentuk-W selalunya lebih cekap dalam aplikasi lenturan tulen di mana kedalaman web memberikan leverage terhadap tekanan lenturan. Fabrikasi harus ambil perhatian bahawa bahagian yang lebih berat dan tebal akan menuntut pengurusan input haba yang lebih berhati-hati semasa mengimpal.
H Beam lwn. I Beam lwn W Beam: Apakah Perbezaan yang Dihasilkan oleh Dimensi?
Menggunakan rasuk H, rasuk I dan rasuk W sebagai istilah yang boleh ditukar ganti ialah tabiat biasa tetapi mahal di kedai fabrikasi. Perbezaan dimensi diterjemahkan ke dalam laluan beban yang berbeza, butiran kimpalan yang berbeza, dan keperluan pengendalian yang berbeza. Rasuk I, dengan betul dipanggil bentuk-S dalam piawaian Amerika, mempunyai bebibir tirus. Muka bebibir dalam cerun pada kira-kira nisbah 2:12, bermakna ketebalan tidak tetap merentasi lebar bebibir. Rasuk W, atau rasuk bebibir lebar, mempunyai permukaan bebibir dalam dan luar selari. Rasuk H juga mempunyai muka bebibir selari, tetapi lebar bebibir biasanya sama atau hampir dengan kedalaman bahagian, dan ketebalan web selalunya lebih berat berbanding dengan ketebalan bebibir berbanding dalam bentuk W.
Tandatangan dimensi ini membawa kepada corak aplikasi yang berbeza.
- Rasuk H (cerucuk galas): Profil tebal dan segi empat sama direka untuk membawa beban menegak yang berat dan tekanan tanah sisi dalam asas dalam. Lebar dan kedalaman bebibir yang sama memberikan kestabilan terhadap lengkokan.
- Rasuk W (bebibir lebar): Kuda kerja rangka keluli. Keseimbangan lebar bebibir dan kedalaman web memberikan rintangan lenturan yang cekap untuk rasuk dan galang dalam bangunan dan jambatan.
- Rasuk S (rasuk-I standard): Bebibir tirus dan profil yang lebih sempit; masih ditemui dalam pembinaan lama dan dalam aplikasi di mana kedalaman rasuk adalah tuas struktur utama.
Pada senarai pemotongan atau peta kimpalan, memanggil cerucuk galas HP sebagai rasuk I boleh menyebabkan penyediaan tepi yang salah. Bebibir tirus bagi bentuk-S memerlukan sudut serong yang berbeza daripada bebibir selari bentuk-W. Menentukan penetapan ASTM yang betul ialah tindakan kecil dengan akibat hiliran yang besar untuk kualiti fit-up sendi.
Bagaimana Saiz Rasuk H Mempengaruhi Kimpalan dan Fabrikasi
Apabila bahagian rasuk menjadi lebih besar dan lebih berat, proses kimpalan beralih daripada kerja manual yang mudah kepada pengurusan haba yang direka bentuk. Bahagian ringan H 150x150 selalunya boleh dikimpal dengan fillet atau alur penembusan separa dan prapanas minimum, dengan syarat suhu kedai dan keadaan logam asas memenuhi kod. Apabila kedai yang sama mengendalikan lajur H 400x400 dengan ketebalan bebibir menghampiri 40 mm, kejuruteraan kimpalan berubah.
Pembolehubah pertama ialah penyediaan bersama. Bebibir tebal memerlukan bevel atau alur-J untuk mencapai penembusan penuh pada persimpangan bebibir-ke-bebibir atau bebibir-ke-hujung-plat. Peraturan biasa dalam kedai struktur: apabila bebibir melebihi lebih kurang 20 mm, alur serong tunggal menjadi lalai melainkan butiran penembusan separa-sendi telah diluluskan secara jelas oleh jurutera. Sambungan T web-ke-bebibir dalam galang terbina juga mendapat manfaat daripada alur yang disediakan dan, selalunya, kimpalan arka terendam (SAW) proses untuk jahitan longitudinal yang panjang.
Kawalan suhu prapanas dan interpass menjadi wajib. Lebih tebal bahagian gabungan pada sambungan berbilang laluan, lebih besar kesan sink haba dan lebih tinggi risiko keretakan akibat hidrogen. Fabrikasi mungkin melihat keperluan prapanas 150°F untuk bebibir 25 mm, meningkat kepada 300°F atau lebih untuk bebibir 50 mm, bergantung pada setara karbon dan kod kimpalan yang berkenaan.
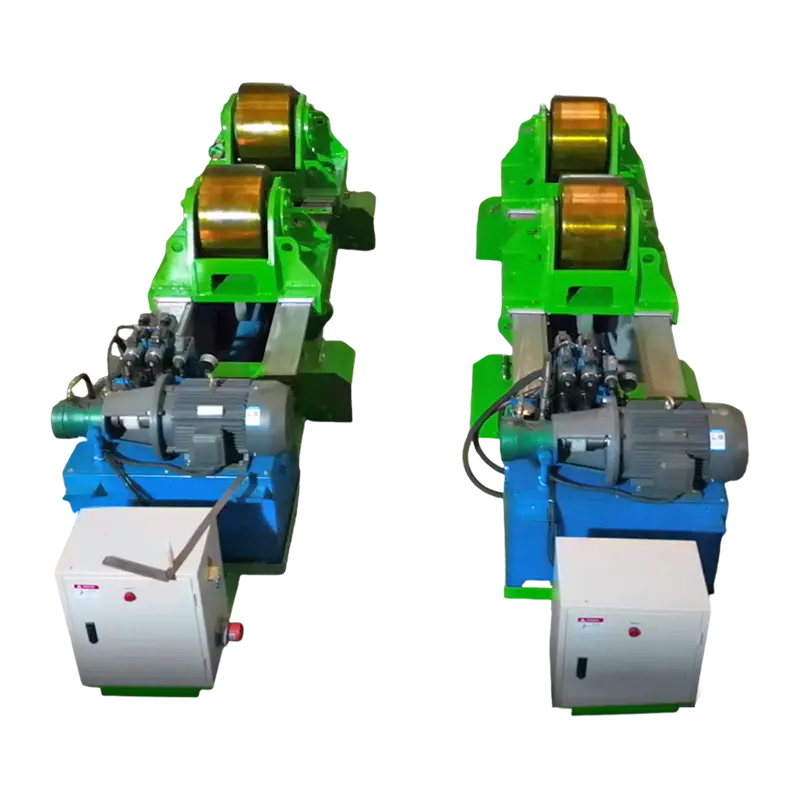
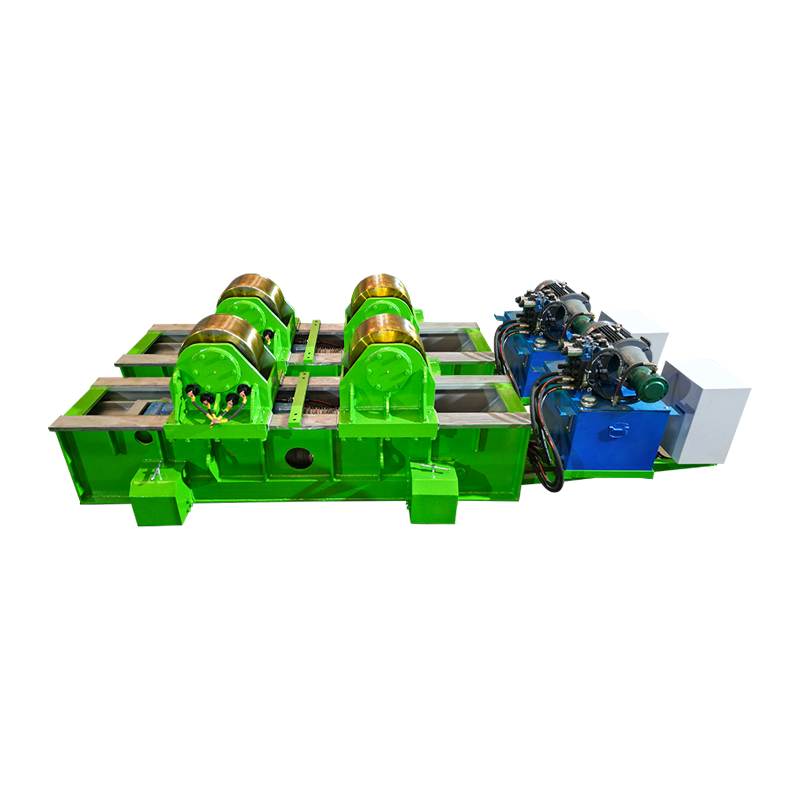
Berat rasuk memperkenalkan cabaran pengendalian yang secara langsung mempengaruhi kualiti kimpalan. Satu bahagian lajur H 350x350 boleh melebihi 100 kg setiap meter. Pengukus kimpalan atau plat asas pada bahagian sedemikian tanpa putaran mekanikal bermakna kimpalan di luar kedudukan, yang lebih perlahan dan lebih terdedah kepada kecacatan. Di sinilah a penentu kedudukan kimpalan untuk kedudukan bahan kerja yang tepat menyelesaikan dua masalah serentak: ia memutarkan rasuk supaya pengimpal dapat mengekalkan kedudukan rata, ke bawah, dan ia melindungi bahan kerja berat daripada pergerakan yang tidak disengajakan. Untuk bahagian silinder atau tangki yang dipasang pada rangka kerja rasuk-H, pemutar kimpalan untuk bahan kerja silinder berat menyediakan putaran berterusan dan penjajaran linear, mengekalkan arka dalam kedudukan 1G yang optimum.
 Pengeluar Kedudukan Kimpalan Konvensional, Syarikat Wuxi WeldNice Heavy Industry Technology Co., Ltd ialah pengeluar dan syarikat Penentu Kedudukan Kimpalan Konvensional China, Sokongan penyesuaian... Lihat Produk →
Urutan pemasangan rasuk H juga penting. Dalam barisan pengeluaran rasuk H biasa, web pertama kali dilekatkan pada satu bebibir, kemudian bebibir kedua ditambah. Jika web tidak berserenjang sempurna, atau jika bebibir tidak selari selepas melekat, proses SAW berikutnya akan bergelut dengan panjang lengkok yang tidak konsisten dan penembusan berubah-ubah. Lebih besar rasuk, lebih kritikal jigging fit-up awal dan lebih berat beban pada lekapan penjajaran sendiri.
Memilih Saiz Rasuk H yang Tepat: Pertimbangan Praktikal
Berlepas keluli struktur tidak boleh diselesaikan dengan memilih bentuk yang hanya memenuhi keperluan modulus bahagian minimum di atas kertas. Kapasiti fabrikasi membentuk julat saiz yang berdaya maju dari segi ekonomi sama seperti permintaan struktur. Tiga penapis praktikal digunakan, dalam susunan ini.
1. Permintaan struktur. Rasuk mesti menahan momen lentur yang dikenakan, ricih, dan beban paksi, dengan mengambil kira keadaan rentang dan pendakap. Ini adalah tanggungjawab jurutera. Keluaran ialah modulus keratan elastik yang diperlukan, momen inersia, atau luas keratan rentas, yang menyempitkan pemilihan kepada segelintir profil calon.
2. Kekangan dimensi. Ketinggian siling seni bina pada rasuk, kelegaan sambungan pada muka lajur, dan akses untuk mengetatkan bolt atau kimpalan medan menghilangkan banyak profil yang sesuai. Bentuk W yang dalam dan sempit mungkin memberikan kekuatan yang betul tetapi menceroboh ruang lantai mekanikal. Di sinilah rasuk H dengan nisbah kedalaman-ke-lebar yang lebih padat boleh diutamakan sebagai bahagian lajur walaupun berat per meter lebih tinggi.
3. Realiti fabrikasi dan kimpalan. Ini adalah penapis yang sering diabaikan pada peringkat belanjawan. Jika rasuk yang dipilih seberat 200 kg/m, kedai memerlukan kren, pemutar dan manipulator bersaiz sewajarnya. Jika bebibir tebal 50 mm, kedai memerlukan prosedur kimpalan yang diperakui untuk ketebalan itu dan kapasiti SAW yang mencukupi. Memilih rasuk yang melebihi keupayaan pengendalian atau kimpalan kedai memaksa subkontrak mahal atau rigging manual berbahaya bagi bahagian berat. Dalam pembinaan keluli bangunan, perancangan pra-pembinaan yang teliti teknik kimpalan dalam pembinaan keluli boleh mengelakkan kelewatan yang mahal sebelum satu rasuk dipesan.
Peralatan Kimpalan Rasuk H: Memadankan Mesin dengan Dimensi
Kimpalan manual bagi rasuk pendek dan ringan ialah tugas berasaskan kemahiran. Mengimpal rasuk H sedalam 12 meter, 600 mm dalam dengan sambungan penembusan penuh ialah tugas kejuruteraan yang bergantung kepada jentera. Dimensi pancaran menentukan alat automasi yang menjadi tidak boleh dirunding.
Jahitan bebibir-ke-web membujur mendapat manfaat daripada a tiang kimpalan dan boom persediaan dipasangkan dengan traktor SAW. Lajur menyediakan pelarasan menegak untuk kedalaman rasuk yang berbeza, manakala boom bergerak secara mendatar, memastikan obor berpusat di atas sambungan. Mencuba mengimpal jahitan yang sama dengan pistol separa automatik pegang tangan mengakibatkan lencongan arka, kelajuan perjalanan yang tidak konsisten dan kecacatan yang berkaitan dengan keletihan sepanjang larian 12 meter. Apabila proses ini dirancang, sistem kimpalan automatik dan manipulator kimpalan membentuk tulang belakang program kualiti kimpalan yang boleh diulang dan didokumenkan.
 Manipulator Kimpalan Automatik, Lajur Kimpalan & Pembekal Boom Wuxi WeldNice Heavy Industry Technology Co., Ltd ialah pembekal manipulator kimpalan kimpalan China dan lajur kimpalan borong & faktor ledakan... Lihat Produk →
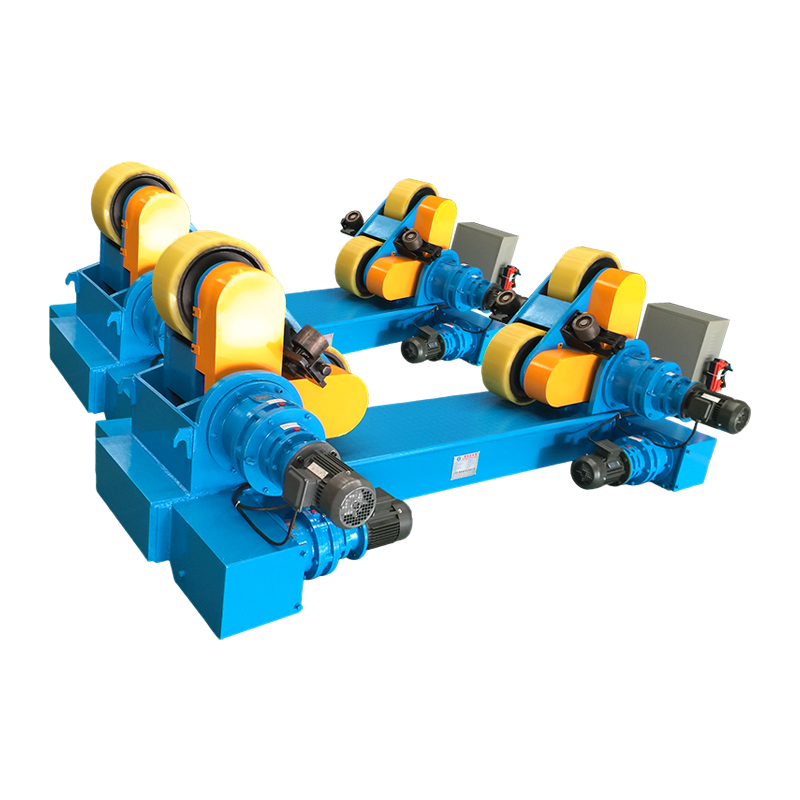
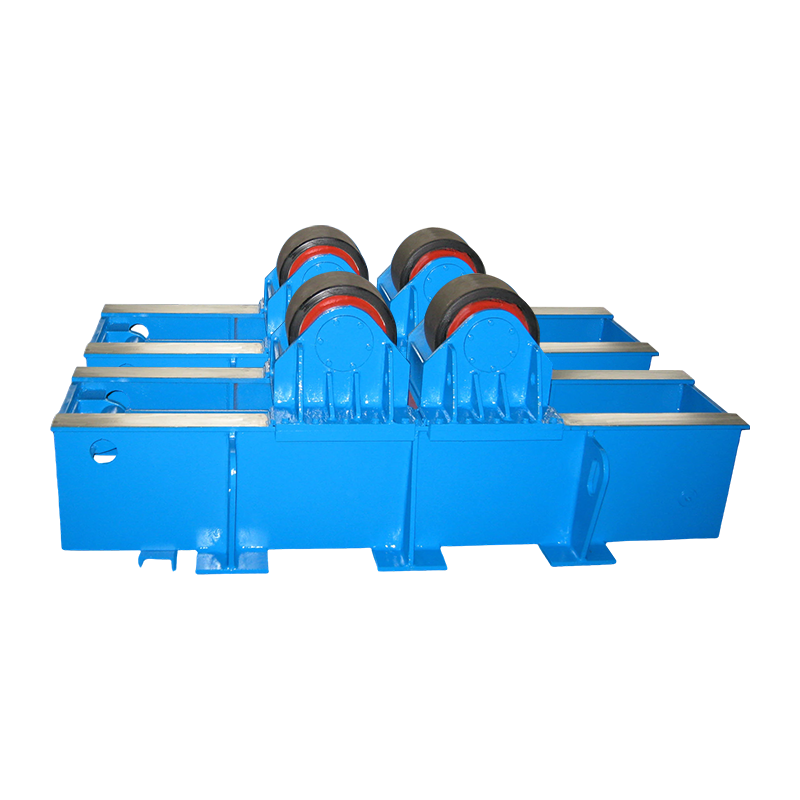
Putaran rasuk antara hantaran adalah satu lagi keperluan dipacu dimensi. Set pemutar kimpalan penjajaran sendiri membolehkan keseluruhan pemasangan rasuk dipusing supaya pengimpal dapat mengekalkan sambungan dalam kedudukan rata atau mendatar. Lebih berat rasuk, lebih kritikal penjajaran gulungan dan tork pemacu. Pemutar kimpalan penjajaran sendiri untuk putaran rasuk dan paip laraskan kepada lebar rasuk yang berbeza-beza dan mengekalkan tekanan sentuhan yang konsisten, mengelakkan gelinciran semasa mengimpal.
 Pengeluar Pemutar Kimpalan Penjajaran Sendiri Tersuai, Syarikat Wuxi WeldNice Heavy Industry Technology Co., Ltd ialah pengeluar pemutar kimpalan penjajaran sendiri China dan syarikat pemutar penjajaran sendiri, ... Lihat Produk →
Strategi pengeluaran berubah mengikut saiz kelompok. Kedai kerja memproses lima saiz rasuk berbeza dalam seminggu memerlukan peralatan fleksibel: bingkai pemutar boleh laras, penentu kedudukan dengan kawalan kelajuan berubah-ubah dan ledakan lajur modular yang boleh dilengkapkan semula dengan cepat. Barisan pengeluaran rasuk H khusus, berjalan beribu-ribu meter dengan profil saiz yang sama, boleh mewajarkan kedalaman perkakas tetap, sistem penghantar khusus dan stesen arka tenggelam sebaris. Kesilapan biasa ialah membeli talian khusus untuk kerja kelompok campuran, atau mengharapkan manipulasi manual untuk mengendalikan rasuk di atas tan tertentu. Ambang apabila membalikkan manual menjadi tidak selamat dan tidak cekap biasanya sekitar 500 hingga 800 kg berat bahan kerja, yang mana banyak bahagian H bersaiz sederhana boleh mencapai panjang melebihi 3 meter.
Merancang spesifikasi peralatan kimpalan serentak dengan pemilihan saiz rasuk akhir menutup gelung yang banyak jadual projek dibiarkan terbuka sehingga keluli tiba di halaman. Apabila dimensi rasuk diketahui, jangkauan manipulator kimpalan yang diperlukan, kapasiti pemutar, dan output sumber kuasa boleh ditentukan dengan ketepatan dan bukannya tekaan. Itulah saatnya bentuk struktur menjadi rancangan fabrikasi.