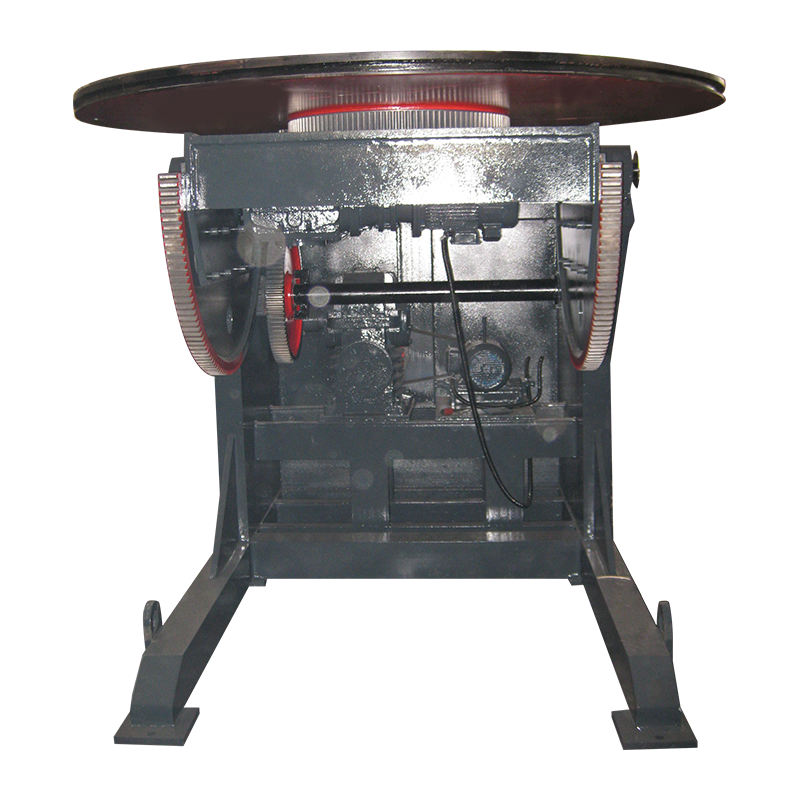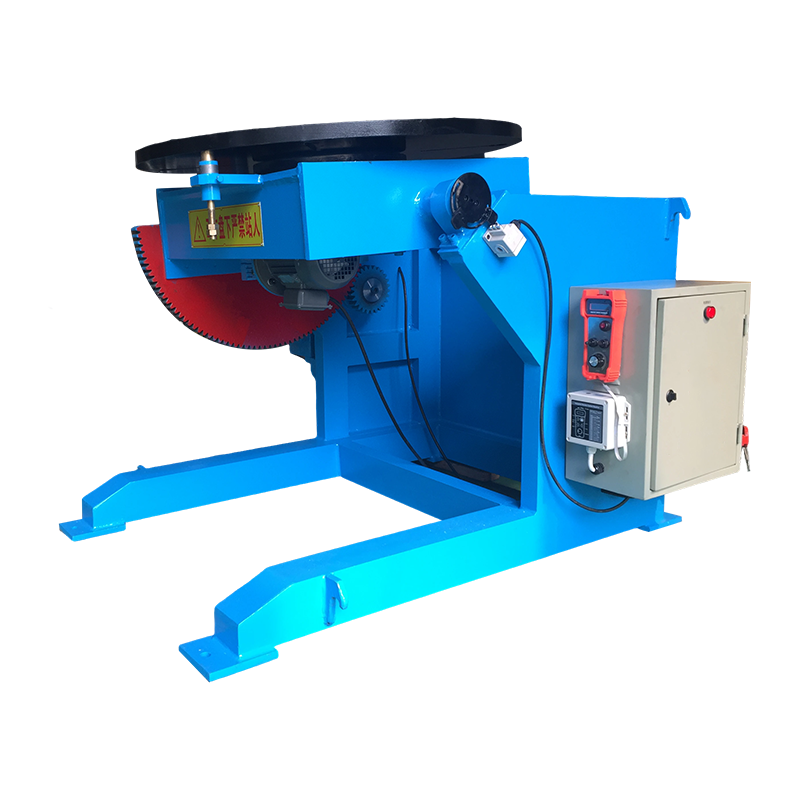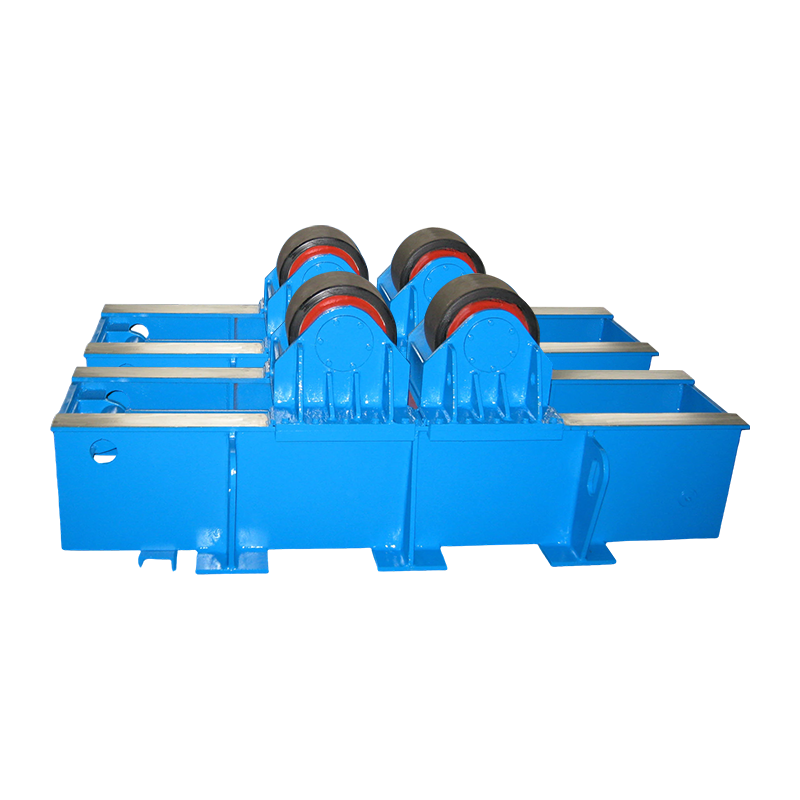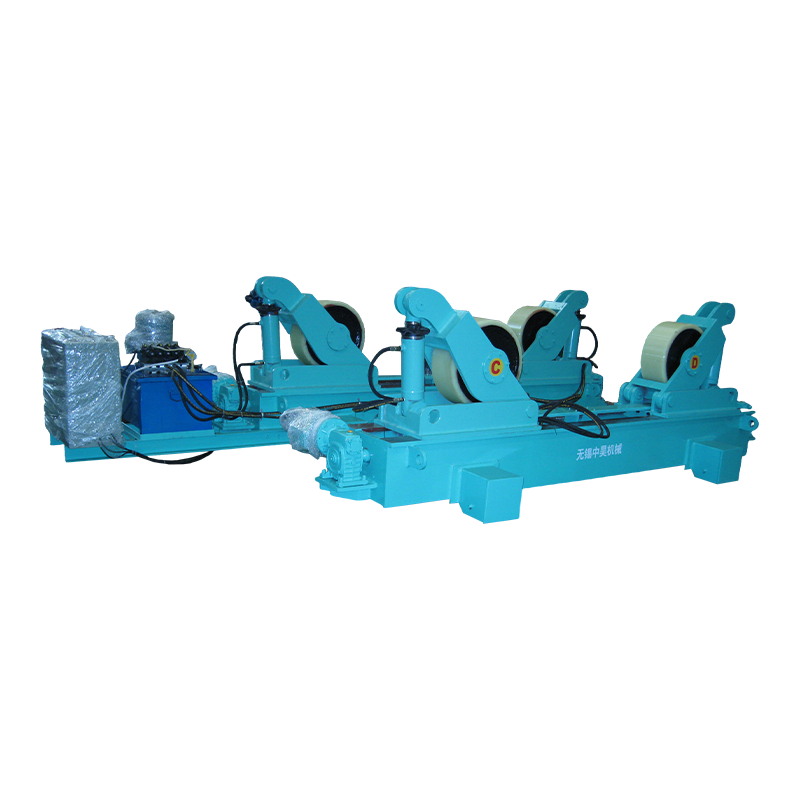
A penentu kedudukan kimpalan paip ialah lekapan berputar bermotor yang memegang dan memusingkan bahan kerja paip pada kelajuan dan sudut terkawal supaya pengimpal dapat mengekalkan kedudukan kimpalan rata atau mendatar yang optimum sepanjang keseluruhan sambungan, dan bukannya meletakkan semula diri atau paip secara manual. Daripada mengimpal overhed, menegak, atau di sekeliling paip tetap — kedudukan yang mengurangkan masa arka, meningkatkan kadar kecacatan dan menyebabkan keletihan pengimpal — penentu kedudukan terus memutar paip supaya kolam kimpalan aktif sentiasa berada pada kedudukan yang paling boleh dikawal: kedudukan rata pukul 12 atau 1–2.
Menurut kajian produktiviti 2024 oleh Persatuan Kimpalan Amerika (AWS) , pengimpal menggunakan penentu kedudukan kimpalan paip mencapai 40–65% kadar pemendapan lebih tinggi berbanding dengan kimpalan paip semua kedudukan manual, sambil mengurangkan kadar kecacatan kimpalan sehingga 55% . Pasaran penentu kedudukan kimpalan global dinilai pada USD 620 juta pada tahun 2024 dan dijangka mencapai USD 1.1 bilion menjelang 2031 pada CAGR sebanyak 8.6% (Sumber: MarketsandMarkets, 2025), didorong oleh pertumbuhan dalam infrastruktur saluran paip, fabrikasi vesel tekanan dan sistem kimpalan automatik.
Bagaimana Positioner Kimpalan Paip Berfungsi
Penentu kedudukan kimpalan paip berfungsi dengan mengapit paip pada headstock berputar yang digerakkan oleh motor kelajuan berubah-ubah, membolehkan pengimpal memastikan obor tidak bergerak semasa paip berputar di bawahnya pada kelajuan perjalanan yang sepadan dengan tepat. Ini secara asasnya mengubah geometri kimpalan daripada masalah spatial 3D yang kompleks kepada kimpalan kedudukan rata 2D yang mudah.
Komponen Mekanikal Teras
- Stok kepala (unit pemacu) — Bahagian bermotor yang mencengkam dan memutar paip. Mengandungi kotak gear, motor (biasanya servo AC atau DC kelajuan berubah-ubah), dan chuck atau plat muka. Stok kepala menentukan tork maksimum, julat RPM, dan keupayaan kecondongan penentu kedudukan.
- Tailstock (unit sokongan) — Hujung sokongan pasif yang memegang hujung paip yang bertentangan, menghalang kendur dan getaran pada paip yang lebih panjang atau lebih berat. Stok ekor meluncur di sepanjang rel atau katil untuk menampung panjang paip yang berbeza.
- Chuck atau plat muka — Antara muka mencengkam antara positioner dan paip. Chuck tiga rahang digunakan untuk paip bulat; plat muka dengan lengan pengapit boleh laras mengendalikan hujung bebibir, bentuk tidak sekata, atau diameter yang sangat besar.
- Pengawal kelajuan — Pemacu frekuensi berubah-ubah (VFD) atau pengawal thyristor yang menetapkan kelajuan putaran dalam pusingan seminit. Pengimpal mendail dalam kelajuan putaran yang sepadan dengan kelajuan perjalanan kimpalan yang diperlukan untuk proses yang dipilih dan kadar suapan wayar.
- Mekanisme kecondongan — Pada model penentu kedudukan condong, motor sekunder atau mekanisme gear cacing mencondongkan keseluruhan paksi putaran, membolehkan kimpalan fillet pada bebibir paip dan sendi T diletakkan pada sudut 45 darjah yang optimum.
Pengiraan Kelajuan Putaran
Menetapkan kelajuan putaran yang betul adalah parameter operasi yang paling kritikal untuk penentu kedudukan kimpalan paip. RPM yang diperlukan dikira daripada kelajuan perjalanan kimpalan sasaran dan lilitan paip:
RPM = Kelajuan Perjalanan (mm/min) / (Pi x Diameter Luar Paip (mm))
Contohnya, mengimpal paip OD 168 mm (6 inci) dengan proses GMAW pada kelajuan perjalanan sasaran 400 mm/min memerlukan: 400 / (3.14159 x 168) = kira-kira 0.76 RPM . Kebanyakan penentu kedudukan kimpalan paip meliputi julat kelajuan 0.1–5 RPM, dengan model CNC premium menawarkan 0.01–10 RPM untuk kimpalan mikro kepada aplikasi arka tenggelam pemendapan tinggi.
Jenis-jenis Penempatan Kimpalan Paip Yang Mana Ada?
Penduduk kimpalan paip tersedia dalam lima konfigurasi utama, setiap satu sesuai dengan gabungan saiz paip, jenis sambungan, volum pengeluaran dan belanjawan yang berbeza. Memilih jenis yang salah adalah kesilapan yang paling biasa dan mahal dalam perolehan positioner.
1. Penempatan Headstock-Tailstock (H-T).
Konfigurasi headstock-tailstock ialah jenis penentu kedudukan kimpalan paip yang paling biasa untuk kedai fabrikasi, mengendalikan paip dari 50 mm hingga lebih 1,200 mm OD dan panjang sehingga 12 meter atau lebih. Paip disokong antara headstock dipacu dan tailstock gelongsor, yang dipasang pada rel asas biasa. Susunan ini menghilangkan kendur paip dan membolehkan putaran yang stabil pada RPM yang sangat rendah dengan paip berat. Kapasiti beban biasa adalah antara 500 kg hingga 20,000 kg bergantung pada model.
2. Kedudukan Meja Putar (Meja Pusing).
Kedudukan meja putar memutarkan pemasangan paip pada permukaan meja mendatar atau condong, menjadikannya sesuai untuk kili paip pendek, pemasangan bebibir dan kimpalan paip-ke-bebibir. Meja condong biasanya 0–135 darjah, membolehkan sambungan dibentangkan pada kedudukan rata atau berguling mendatar tanpa mengira orientasi asal. Kapasiti beban 50–5,000 kg adalah biasa, menjadikan meja putar serba boleh untuk diameter paip kecil hingga sederhana sehingga lebih kurang 600 mm.
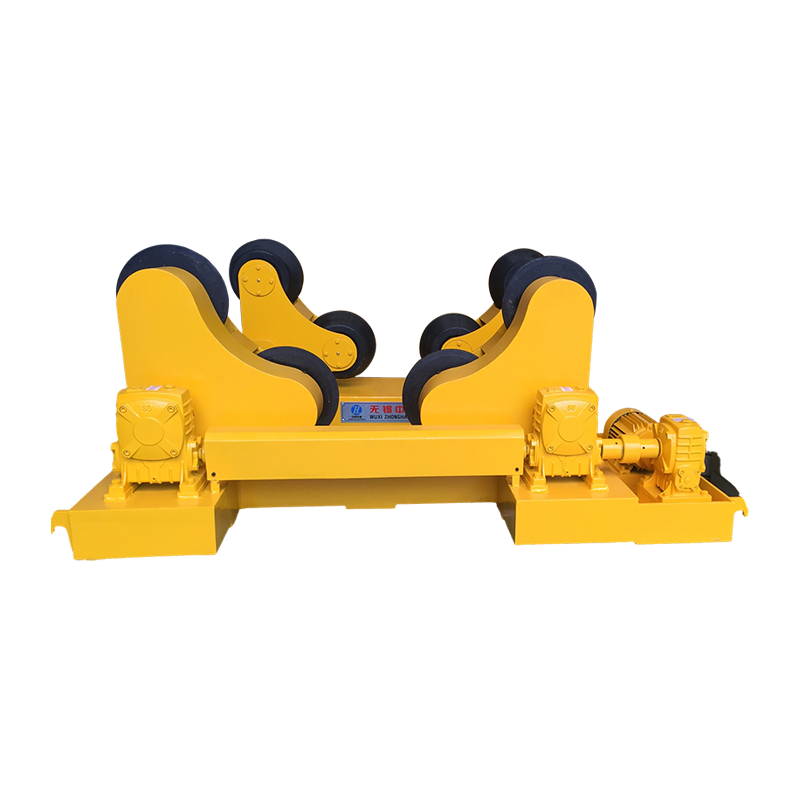
3. Pemutar Paip (Set Gulung / Penduduk Penggelek)
Pemutar paip — juga dipanggil penentu kedudukan penggelek atau set penggelek paip — menyokong dan memutar paip berdiameter besar dan bekas tekanan pada penggelek getah atau keluli yang dipacu, mengendalikan diameter dari 150 mm hingga 3,000 mm atau lebih besar. Tidak seperti penentu kedudukan berasaskan chuck yang mencengkam hujung paip, penentu kedudukan penggelek menyokong paip di sepanjang permukaan luarnya, menjadikannya sesuai untuk bahagian paip yang sangat panjang atau sangat berat yang tidak boleh dicantilkan daripada headstock. Penduduk penggelek ialah alat standard untuk fabrikasi kili saluran paip dan kimpalan jahitan lilitan vesel tekanan.
4. Penduduk Kimpalan Paip Orbital
Penentu kedudukan kimpalan orbit mengapit pada bahagian luar paip tetap dan memutarkan obor kimpalan di sekeliling lilitan paip, menjadikannya penyelesaian yang betul apabila paip itu sendiri tidak boleh digerakkan. Penduduk orbit digunakan secara meluas dalam paip keluli tahan karat farmaseutikal, semikonduktor dan gred makanan di mana paip sudah dipasang dalam sistem proses. Mereka mencapai kimpalan kualiti kod yang sangat boleh berulang dengan campur tangan manusia yang minimum, dengan kebolehulangan kimpal-ke-kimpalan lebih baik daripada sisihan kedudukan obor 0.1 mm.
5. Penduduk Bersepadu Manipulator
Penentu kedudukan kimpalan paip bersepadu manipulator menggabungkan manipulator lajur dan boom kimpalan dengan penentu kedudukan stok kepala-ekor yang disegerakkan untuk mencipta sel kimpalan pengendali tunggal automatik sepenuhnya. Manipulator meletakkan obor kimpalan pada ketinggian dan kebuntuan yang betul semasa penentu kedudukan memutarkan paip. Kedua-dua paksi disegerakkan melalui pengawal CNC jadi kelajuan perjalanan pada permukaan bahan kerja adalah malar tanpa mengira diameter paip. Konfigurasi ini adalah standard dalam kedai fabrikasi kili paip volum tinggi dan pembinaan modul platform luar pesisir.
Jenis Penempatan Kimpalan Paip Berbanding: Mana Yang Sesuai dengan Aplikasi Anda?
Memadankan jenis penentu kedudukan kepada aplikasi ialah satu-satunya keputusan pemilihan yang paling penting — penentu kedudukan kurang kuasa atau konfigurasi yang salah menyebabkan bahan kerja gelincir, putaran tidak sekata, dan kegagalan kualiti kimpalan yang menafikan keseluruhan manfaat kecekapan.
| taip | Julat OD Paip | Beban Maks | Keupayaan Miring | Paip Mesti Boleh Alih? | Aplikasi Terbaik |
| Headstock-Tailstock | 50–1,200 mm | 500–20,000 kg | Pilihan (0–90 darjah) | ya | Kedai fabrikasi; gegelung paip panjang |
| Meja putar | 50–600 mm | 50–5,000 kg | ya (0–135 deg) | ya | gelendong pendek; kimpalan paip-ke-bebibir |
| Pemutar Paip (Penggelek) | 150–3,000 mm | 1,000–200,000 kg | Tidak | ya | Kapal berdiameter besar; jangka panjang |
| Penentu Kedudukan Orbit | 6–300 mm (biasa) | T/A (obor berputar) | N/A | Tidak (pipe is fixed) | Paip yang dipasang; tiub yang bersih |
| Manipulator-Bersepadu | 100–1,500 mm | 500–30,000 kg | ya (CNC-controlled) | ya | Sel automatik volum tinggi |
Jadual 1: Perbandingan jenis penentu kedudukan kimpalan paip mengikut kesesuaian aplikasi. Sumber: Kod Kimpalan Struktur AWS D1.1; spesifikasi teknikal pengilang; Persatuan Fabrikasi dan Pengeluar Antarabangsa.
Mengapa Penentu Kedudukan Kimpalan Paip Meningkatkan Kualiti dan Produktiviti Kimpalan Secara Dramatik
Faedah teras penentu kedudukan kimpalan paip ialah menukar kedudukan kimpalan yang paling sukar (6G atas, 5G menegak) kepada kedudukan yang paling mudah dan paling produktif (1G rata / bergolek) untuk setiap inci lilitan sendi. Perubahan tunggal ini mengalir kepada peningkatan yang boleh diukur merentas setiap metrik fabrikasi utama.
Kadar Pemendapan dan Kelajuan Perjalanan
Kimpalan kedudukan rata membolehkan kadar suapan wayar dan tetapan amperage yang jauh lebih tinggi daripada kedudukan atas atau menegak, secara langsung meningkatkan kadar pemendapan logam. Dalam kimpalan GMAW (MIG), kadar pemendapan kedudukan rata boleh mencapai 6–9 kg/jam, berbanding 2–4 kg/jam dalam kedudukan menegak dan 1.5–3 kg/jam dalam kedudukan atas (Sumber: Panduan Prosedur Kimpalan Elektrik Lincoln, 2024). Menggunakan penentu kedudukan kimpalan paip untuk melancarkan semua kimpalan rata oleh itu boleh melebihi daya pemprosesan dua kali ganda setiap jam pengimpal pada kerja fabrikasi paip.
Pengurangan Kecacatan Kimpalan
Kimpalan paip bergolek positioner secara konsisten menunjukkan keliangan yang lebih rendah, kekurangan gabungan dan kadar kecacatan terkurang berbanding kimpalan semua kedudukan manual pada sambungan yang sama. Satu kajian yang diterbitkan dalam Jurnal Proses Pembuatan (2023) membandingkan kimpalan kedudukan tetap 5G dengan kimpalan 1G gulung positioner pada paip API 5L Gred X65 ditemui:
- Kadar keliangan: 5G tetap = 2.4%; tergelek kedudukan = 0.4% (pengurangan 83%)
- Insiden kekurangan gabungan: 5G tetap = 1 setiap 4 sambungan; tergulung kedudukan = 1 setiap 22 sendi
- Kadar penerimaan radiografik (setiap ASME B31.3): 5G tetap = 88%; tergelek kedudukan = 98.5%
- Kos kerja semula setiap sambungan: 5G tetap = purata USD 340; positioner-rolled = purata USD 48
Ergonomik Pengimpal dan Pengurangan Keletihan
Menghapuskan kimpalan overhed dan kedudukan janggal dengan ketara mengurangkan ketegangan muskuloskeletal dan keletihan pengimpal, secara langsung memanjangkan masa kimpalan yang produktif setiap syif. Kimpalan arka atas menjana pendedahan UV pada muka dan leher pengimpal, memerlukan ketinggian lengan yang berterusan melebihi ketinggian bahu, dan menghasilkan percikan yang jatuh ke arah pengimpal. Garis panduan ergonomik OSHA mengenal pasti ini sebagai faktor risiko kecederaan yang ketara. Jurukimpal yang dilengkapi kedudukan kedudukan biasanya mengekalkan postur duduk atau berdiri yang selesa dengan obor pada ketinggian siku sepanjang syif, membolehkan teknik yang lebih konsisten dan kadar ralat yang lebih rendah pada waktu kerja terakhir.
Spesifikasi Utama untuk Dinilai Apabila Memilih Kedudukan Kimpalan Paip
Tujuh spesifikasi teknikal menentukan sama ada penentu kedudukan kimpalan paip akan berfungsi dengan pasti dalam aplikasi khusus anda — kurang menentukan mana-mana satu daripadanya menyebabkan masalah yang sukar dan mahal untuk dibetulkan selepas pembelian.
| Spesifikasi | Apa Maksudnya | Mengurangkan Risiko | Margin Keselamatan yang Disyorkan |
| Kapasiti beban (kg) | Berat bahan kerja maksimum termasuk lekapan | Beban motor, slip chuck, kegagalan kotak gear | Kadar pada 150% daripada beban maksimum yang dijangkakan |
| Diameter chuck / plat muka (mm) | OD paip maks yang boleh dicengkam | Ketidakupayaan untuk mencengkam paip; pemuatan sipi | Pilih 20% lebih besar daripada OD paip maksimum |
| Julat kelajuan (RPM) | Kelajuan putaran min hingga maks | Tidak dapat menandingi kelajuan perjalanan yang diperlukan | Sahkan terhadap RPM yang dikira untuk semua saiz paip |
| Tork gelendong (N-m) | Daya putaran yang boleh ditahan oleh motor | Gerai di bawah beban sipi atau berat | Sertakan kesipian dalam pengiraan tork |
| Julat kecondongan (darjah) | Sudut paksi putaran dari mendatar | Tidak boleh mengakses kedudukan fillet bebibir | Minimum 90 darjah untuk fleksibiliti penuh |
| Kestabilan kelajuan (%) | Perubahan dalam kelajuan putaran di bawah beban | Lebar dan penembusan manik kimpalan yang tidak rata | Memerlukan variasi kelajuan kurang daripada 1%. |
| Lubang tembus (gelendong berongga) | Bor melalui pusat gelendong | Tidak boleh melepasi gas pembersihan atau pendawaian | Penting untuk logam tahan karat / reaktif |
Jadual 2: Spesifikasi penentu kedudukan kimpalan paip kritikal dan panduan pemilihan. Sumber: AWS C4.1 Welding Positioner Standard; ASME BPVC Seksyen IX; garis panduan kejuruteraan aplikasi pengilang.
Bagaimana Proses Kimpalan Berbeza Mendapat Faedah daripada Penentu Kedudukan Kimpalan Paip
Setiap proses kimpalan arka mendapat manfaat daripada penggunaan penentu kedudukan, tetapi magnitud penambahbaikan berbeza dengan ketara mengikut proses — kimpalan arka tenggelam (SAW) memperoleh yang paling banyak, kerana secara fizikalnya mustahil untuk melakukan SAW dalam sebarang kedudukan selain daripada rata.
- Kimpalan Arka Terendam (SAW) — SAW memerlukan kedudukan rata sebagai kekangan mutlak; fluks berbutir tidak boleh kekal di tempat pada permukaan condong atau menegak. Oleh itu, penentu kedudukan kimpalan paip bukan pilihan untuk SAW pada paip - ia adalah prasyarat teknikal. SAW pada paip canai positioner mencapai kadar pemendapan 10–20 kg/jam, menjadikannya kaedah kimpalan paip produktiviti tertinggi yang tersedia untuk ketebalan dinding melebihi 12 mm.
- Kimpalan GMAW / MIG — Proses yang paling biasa digunakan dengan penentu kedudukan kimpalan paip di kedai fabrikasi. Mod pemindahan semburan (varian GMAW paling produktif) hanya boleh digunakan dalam kedudukan rata dan mendatar; penentu kedudukan membolehkan pemindahan semburan pada lilitan penuh sambungan paip. Peningkatan produktiviti berbanding GMAW litar pintas kedudukan tetap: biasanya 60–120%.
- Kimpalan GTAW / TIG — Digunakan untuk pas akar pada paip aloi tahan karat, krom-moly dan eksotik di mana kualiti radiografi adalah wajib. Positioner membolehkan pengimpal mengekalkan lopak dan sudut obor yang konsisten di bahagian atas paip (kedudukan pukul 12) di mana tarikan graviti pada kolam kimpalan adalah paling baik, meningkatkan kualiti manik akar dan mengurangkan risiko terbakar.
- FCAW (Kimpalan Arka Berteras Fluks) — Penggunaan positioner menghapuskan keperluan untuk elektrod FCAW tanpa gas (berlindung diri) pada sambungan paip, membolehkan varian FCAW terlindung gas berkualiti tinggi digunakan pada lilitan sambungan penuh. FCAW terlindung gas menghasilkan kurang percikan dan sifat mekanikal yang lebih baik daripada alternatif terlindung diri.
- SMAW (Tongkat / Arka Logam Manual) — Malah kimpalan kayu mendapat manfaat yang besar daripada penggunaan positioner. Teknik anyaman manik dalam kedudukan rata secara konsisten mengatasi manik rentetan atas dalam keseragaman pemendapan, dan kehilangan stub elektrod (biasanya 15–20% overhed) dikurangkan kepada kurang daripada 5% dalam kedudukan rata.
Positioner Kimpalan Paip lwn. Kimpalan Semua Kedudukan Manual: Perbandingan Terperinci
Jurang produktiviti dan kualiti antara kimpalan paip semua kedudukan berbantukan kedudukan dan manual cukup besar untuk menjana ROI penuh pada pelaburan penentu kedudukan dalam tempoh 3–9 bulan dalam kebanyakan persekitaran fabrikasi.
| Metrik | Penduduk Kimpalan Paip | Kimpalan Semua Kedudukan Manual |
| Keperluan kedudukan pengimpal | Pegun; obor dipegang pada satu kedudukan | Pengimpal mesti bergerak secara berterusan di sekeliling sendi |
| Kedudukan kimpalan ditemui | Rata sahaja (1G / PA) | Semua kedudukan (1G hingga 6G) |
| Kadar pemendapan GMAW | 6–9 kg/jam | 1.5–4 kg/jam |
| Kecekapan masa arka | 65–80% | 25–45% |
| Kadar penerimaan radiografi | 97–99% | 82–92% |
| Pensijilan pengimpal diperlukan | 1G / kedudukan rata sahaja | Pensijilan 6G (semua kedudukan). |
| Risiko kecederaan ergonomik | Rendah (selesa berdiri / duduk) | Tinggi (kedudukan atas, melutut, sempit) |
| Kebolehskalaan dengan automasi | Secara langsung disepadukan dengan lengan robot / manipulator | Tidakt scalable without full re-engineering |
| Kos modal | USD 3,000–150,000 bergantung pada kapasiti | Kos peralatan sifar; kos buruh yang lebih tinggi |
Jadual 3: Kedudukan kimpalan paip vs perbandingan kimpalan semua kedudukan manual. Sumber: Buku Panduan Kimpalan AWS Vol. 2; Kajian Produktiviti Elektrik Miller 2024; Data Kejuruteraan Aplikasi ESAB.
Industri Mana Yang Menggunakan Penduduk Kimpalan Paip Paling Banyak?
Penduduk kimpalan paip amat diperlukan dalam mana-mana industri di mana kualiti sambungan paip, produktiviti dan pematuhan kod adalah keperluan kritikal. Sektor berikut mewakili pasaran utama:
- Minyak dan Gas (Hulu dan Tengah) — Fabrikasi gelendong saluran paip untuk sistem pengumpulan, saluran paip penghantaran dan platform luar pesisir. Keperluan kod API 1104 dan ASME B31.4/B31.8 bermakna setiap kimpalan mesti lulus pemeriksaan radiografik atau AUT. Penggunaan positioner adalah amalan standard di semua kawasan fabrikasi paip utama. Pasaran pembinaan saluran paip global bernilai USD 9.2 bilion pada 2024 (Sumber: GlobalData, 2025).
- Pembinaan Petrokimia dan Penapisan — Proses paip dalam chrome-moly (P91, P22) dan keluli tahan karat austenit memerlukan pas akar GTAW dan pas isian GTAW atau GMAW di bawah ASME B31.3. Kimpalan bergolek positioner dengan sandaran gas pembersihan (didayakan oleh penentu kedudukan gelendong berongga) ialah teknik yang diperlukan untuk akar tahan karat berkualiti radiografi.
- Penjanaan Kuasa — Tiub dandang, pengepala stim, dan paip masuk turbin dalam aloi krom-moly dan nikel. Keperluan ASME Boiler and Pressure Vessel Code (BPVC) Seksyen I bermaksud toleransi sifar untuk kecacatan kimpalan; penggunaan positioner adalah prasyarat jaminan kualiti dalam kebanyakan spesifikasi pembinaan loji kuasa.
- Pembinaan Kapal dan Fabrikasi Luar Pesisir — Sistem paip untuk pendorong, penindasan kebakaran, balast dan hidraulik. Platform luar pesisir memerlukan sejumlah besar fabrikasi kili paip aloi di bawah kod DNVGL-ST-F101 dan AWS D1.1. Kedudukan penggelek mengendalikan bahagian paip berdiameter besar yang biasa dalam modul bahagian atas.
- Makanan, Minuman dan Farmaseutikal — Paip proses keluli tahan karat yang bersih (316L, 316Ti) untuk sistem CIP/SIP. Penduduk kimpalan paip orbit adalah wajib untuk sambungan yang mesti memenuhi keperluan kemasan permukaan 3-A Sanitary Standards atau ASME BPE (Peralatan Bioproses), di mana profil manik kimpalan dalaman dikawal ketat seperti dimensi luaran.
Soalan Lazim Mengenai Penduduk Kimpalan Paip
S1: Apakah saiz penentu kedudukan kimpalan paip yang saya perlukan?
Pilih penentu kedudukan dengan penarafan kapasiti beban sekurang-kurangnya 150% daripada berat bahan kerja anda yang dijangkakan paling berat, dan diameter chuck atau roller yang selesa menampung OD paip maksimum anda. Sentiasa masukkan berat mana-mana lekapan, alat penjajaran atau gelang sokongan kimpalan yang dipasang pada paip semasa mengira beban. Untuk beban sipi (seperti pemasangan paip dengan muncung besar atau sambungan cawangan pada satu sisi), kirakan momen sipi dan bandingkannya dengan kapasiti momen terkadar penentu kedudukan, yang biasanya diterbitkan secara berasingan daripada penarafan beban asas. Apabila ragu-ragu, besarkan — penentu kedudukan bersaiz besar beroperasi di bawah tekanan yang kurang dan mempunyai hayat perkhidmatan yang lebih lama.
S2: Bolehkah penentu kedudukan kimpalan paip digunakan dengan kimpalan automatik atau robotik?
Ya — penentu kedudukan kimpalan paip ialah komponen teras sel kimpalan robotik dan direka khusus untuk menerima isyarat penyegerakan daripada pengawal robot dan sistem kimpalan CNC. Dalam sel kimpalan robotik yang disegerakkan, pengawal robot menghantar arahan kelajuan kepada pemacu servo penentu kedudukan, yang melaraskan kelajuan putaran dalam masa nyata untuk mengekalkan kelajuan perjalanan arka yang berterusan semasa kimpalan berlangsung. Antara muka komunikasi termasuk analog 0–10V, RS-485 Modbus, PROFIBUS, EtherCAT dan DeviceNet, bergantung pada penentu kedudukan dan penjanaan robot. Penyepaduan ini menghapuskan keperluan untuk robot mengikuti laluan arka kompleks di sekeliling lilitan paip, secara dramatik memudahkan program robot dan meningkatkan ketepatan laluan.
S3: Bagaimanakah kedudukan kimpalan paip mempengaruhi keperluan kelayakan pengimpal?
Menggunakan penentu kedudukan kimpalan paip mengurangkan kelayakan pengimpal yang diperlukan daripada semua kedudukan (6G atau 6GR) kepada kedudukan rata (1G) sahaja, yang secara ketara mengembangkan kumpulan pengimpal berkelayakan yang tersedia untuk kerja itu. Di bawah AWS D1.1 dan ASME Seksyen IX, kelayakan pengimpal paip 6G ialah pensijilan tertinggi, meliputi semua jawatan dan melayakkan pengimpal untuk hampir mana-mana geometri kimpalan alur. Ia memerlukan amalan yang besar dan memerlukan gaji premium. Kelayakan 1G, yang boleh dicapai oleh pengimpal yang kurang berpengalaman, adalah mencukupi untuk kerja bergolek positioner. Dalam pasaran buruh di mana pengimpal bertauliah 6G adalah terhad, penggunaan positioner secara langsung menyelesaikan kesesakan tenaga kerja.
S4: Apakah perbezaan antara penentu kedudukan kimpalan paip dan pemutar paip?
Penentu kedudukan kimpalan paip mencengkam paip pada satu atau kedua-dua hujungnya dan memutarkannya daripada headstock, manakala pemutar paip menyokong paip secara luaran pada penggelek yang digerakkan di sepanjang permukaan luarnya. Perbezaan fungsi utama ialah kaedah mencengkam: penentu kedudukan memerlukan akses ke hujung paip untuk memasang chuck, manakala pemutar penggelek boleh menyokong dan memutar bahagian paip pada sebarang panjang tanpa akses hujung. Pemutar pemutar diutamakan untuk paip yang sangat besar atau berat (melebihi 500 mm OD), bahagian panjang (melebihi 6 meter), dan bejana tekanan yang akses hujungnya dihadkan oleh geometri kapal. Kedudukan stok kepala-tailstock menyediakan kawalan putaran yang lebih tepat dan boleh menampung kecondongan, menjadikannya lebih sesuai untuk kerja ketepatan diameter yang lebih kecil.
S5: Bagaimanakah cara saya mengekalkan kedudukan kimpalan paip?
Tugas penyelenggaraan kritikal untuk penentu kedudukan kimpalan paip ialah pelinciran kotak gear, pemeriksaan dan pembersihan rahang chuck, pemeriksaan elektronik motor dan pemacu, dan pemeriksaan kabel pembumian. Minyak kotak gear hendaklah ditukar setiap 2,000 waktu operasi atau setiap tahun, yang mana terdahulu, menggunakan kelikatan minyak yang ditentukan oleh pengilang (biasanya minyak gear ISO VG 220). Rahang chuck mengumpul percikan dan skala yang mengurangkan daya cengkaman — ia harus dibersihkan dan gerigi rahang diperiksa untuk haus setiap 500 jam. Kabel balik bumi (yang membawa arus kimpalan melalui penentu kedudukan kembali ke sumber kuasa kimpalan) hendaklah diperiksa setiap minggu untuk kerosakan penebat; pemulangan bumi yang pecah memaksa arus kimpalan melalui galas kotak gear, menyebabkan kegagalan galas yang cepat.
S6: Apakah kedudukan kimpalan paip gelendong berongga, dan bila perlu?
Kedudukan gelendong berongga mempunyai lubang melalui tengah gelendong headstock berputar, membenarkan hos gas pembersihan, kabel elektrik atau talian data melalui paksi putaran tanpa kusut. Ciri ini penting apabila mengimpal keluli tahan karat, titanium, tahan karat dupleks atau mana-mana paip logam reaktif di mana bahagian belakang kimpalan akar mesti dilindungi daripada pencemaran oksigen atmosfera menggunakan gas pembersihan belakang argon atau nitrogen. Tanpa gelendong berongga, hos gas pembersihan melilit bahagian luar chuck berputar dan kusut dalam beberapa putaran, mengehadkan penentu kedudukan kepada kimpalan separa lilitan atau memerlukan pengurusan hos manual — kedua-duanya mengalahkan tujuan menggunakan penentu kedudukan. Untuk kimpalan paip keluli karbon tanpa keperluan pembersihan belakang, gelendong pepejal adalah mencukupi dan lebih murah.
Kesimpulan: Kedudukan Kimpalan Paip Yang Tepat Mengubah Ekonomi Fabrikasi
Kedudukan kimpalan paip bukanlah aksesori kemudahan — ia adalah pengganda produktiviti dan kualiti yang mengubah asas ekonomi fabrikasi paip. Dengan menukar setiap kimpalan pada sambungan paip kepada kimpalan kedudukan rata tanpa mengira orientasi sambungan, positioner membolehkan kadar pemendapan yang lebih tinggi, kadar kecacatan yang lebih rendah, keperluan kelayakan pengimpal yang kurang khusus dan penyepaduan langsung dengan sistem kimpalan automatik. Pilihan antara penentu letak headstock-tailstock, meja putar, pemutar roller, sistem orbit atau sel bersepadu manipulator bergantung sepenuhnya pada julat diameter paip khusus anda, jenis sambungan, volum pengeluaran dan cita-cita automasi.
Datanya tidak jelas: kedai fabrikasi yang menggunakan penentu kedudukan kimpalan paip secara sistematik mencapai produktiviti pengimpal 40–65% lebih tinggi, kecacatan kimpalan 55–83% lebih sedikit, dan kadar penerimaan radiografi melebihi 97% — hasil yang tidak boleh dipadankan dengan kimpalan semua kedudukan secara manual. Untuk sebarang operasi mengimpal lebih daripada beberapa sambungan paip setiap hari, kes ROI untuk penentu kedudukan kimpalan paip adalah antara keputusan pelaburan modal yang paling jelas dalam industri fabrikasi.