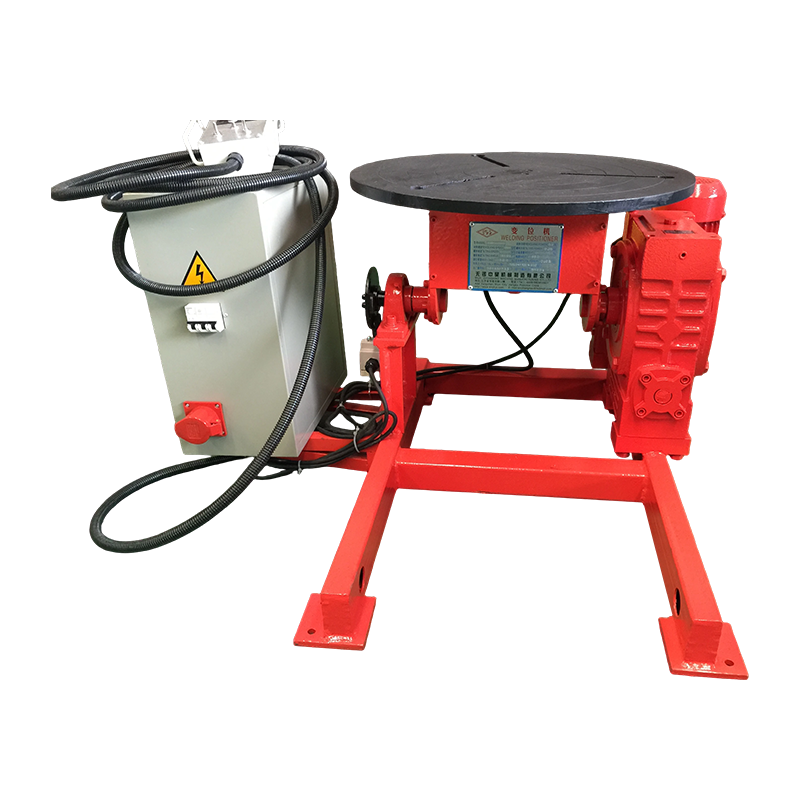
Lekapan untuk kimpalan ialah peranti mekanikal yang dibina khas yang mencari, mengapit dan menyokong bahan kerja logam dalam penjajaran tepat semasa proses kimpalan, memastikan setiap pemasangan yang telah siap memenuhi spesifikasi dimensi dengan herotan minimum dan kebolehulangan maksimum. Dalam stesen kimpalan manual, pengendali mahir mungkin menghabiskan masa yang banyak untuk mengukur, menampal dan melaraskan bahagian; dengan reka bentuk yang betul lekapan kimpalan , bahagian itu diletakkan dengan betul sebaik sahaja ia diletakkan ke dalam perkakas. Menurut American Welding Society (AWS), penggunaan lekapan kimpalan tegar boleh mengurangkan masa fabrikasi keseluruhan dengan 30% hingga 60% dan mengurangkan kadar kerja semula berkaitan kimpalan ke bawah 3% . Memahami dengan tepat apakah lekapan ini dan cara melaksanakannya dengan berkesan merapatkan jurang antara prototaip dan barisan pengeluaran volum tinggi yang menguntungkan. Panduan komprehensif ini meneroka prinsip kejuruteraan, metodologi reka bentuk, justifikasi ekonomi, dan teknologi baru muncul yang mentakrifkan lekapan kimpalan moden.
Apakah Lekapan Kimpalan dan Mengapa Ia Penting untuk Ketepatan?
Lekapan kimpalan ialah alat pembuatan kejuruteraan tersuai yang melindungi semua komponen pemasangan secara fizikal terhadap daya pengembangan dan pengecutan haba, menjamin bahawa kebolehulangan dimensi kimpalan akhir sepadan dengan pelan tindakan kejuruteraan. Fizik kimpalan gabungan membentangkan cabaran asas: keluli cair mengecut apabila ia memejal, menarik logam daripada bentuk. A lekapan untuk kimpalan mengatasinya dengan memegang bahagian-bahagian itu pada tempatnya. Ia bukan sahaja menghalang pergerakan; ia selalunya pra-tekanan bahan atau menampung pengecutan yang dikira. Dengan menggabungkan pendekatan sistematik untuk merujuk bahan kerja—menggunakan pencari dan sokongan khusus—lekapan itu menghilangkan tekaan manusia. Ini memastikan bahawa walaupun pengimpal baru boleh menghasilkan pemasangan yang berada dalam toleransi ISO 13920 yang ketat untuk dimensi linear dan kelurusan. Kesan ekonomi adalah besar: kajian oleh Institut Kimpalan Edison (EWI) mendapati bahawa lekapan yang betul boleh meningkatkan hasil hantaran pertama dengan 40% dan mengurangkan keperluan untuk meluruskan selepas kimpalan sehingga 70% . Di kedai fabrikasi berat biasa, pelurus selepas kimpalan pemasangan herot boleh menggunakan sehingga 30% daripada jumlah jam buruh pengeluaran , kos yang sebahagian besarnya dihapuskan apabila bahagian itu dipegang dengan betul dari awal. Tambahan pula, lekapan yang direka dengan baik membolehkan penggunaan arus kimpalan yang lebih tinggi dan kelajuan perjalanan yang lebih pantas kerana pengendali atau robot tidak perlu berhenti sebentar untuk memeriksa penjajaran. Hasilnya bukan sahaja produk yang lebih baik tetapi juga lebih cepat.
Tiga Fungsi Teras: Mencari, Mengapit, dan Menyokong
Setiap lekapan kimpalan yang berkesan melaksanakan tiga fungsi mekanikal yang tidak boleh dirunding: ia menempatkan bahan kerja dengan tepat dengan merujuk datum yang diketahui, mengapit bahagian dengan daya yang mencukupi untuk menahan pengecutan kimpalan, dan menyokong pemasangan untuk mengelakkan kendur di bawah graviti dan haba. Prinsip pengesanan 3-2-1 ialah piawaian industri untuk kebanyakan bahagian prismatik. Enam titik sentuhan menyekat semua enam darjah kebebasan: tiga titik menentukan satah primer, dua titik menentukan tepi sekunder, dan satu titik mentakrifkan hentian tertier. Apabila mereka bentuk lekapan untuk kimpalan , daya pengapit mesti diarahkan ke pengesan tetap ini. Unsur sokongan, selalunya gelendong boleh laras atau skru bicu, menghalang plat keluli berat daripada terpesong apabila dipanaskan. Reka bentuk tiga fungsi ini memastikan bahawa apabila logam kimpalan mengecut, ia menarik terhadap lekapan dan bukannya memutarbelitkan bahagian tersebut. Sebagai contoh, dalam fabrikasi casis peralatan berat, pencari yang diperbuat daripada keluli alat yang dikeraskan boleh menahan anggota rangka dalam ±0.3 mm , manakala pengapit menggunakan daya beberapa kilonewton untuk menghalang pergerakan semasa kimpalan berbilang laluan. Daya pengapit yang diperlukan tidak sewenang-wenangnya; ia mesti dikira berdasarkan jangkaan daya pengecutan kimpalan. Kimpalan fillet dengan panjang kaki 8 mm boleh menghasilkan daya pengecutan melintang yang melebihi 10,000 Newton , dan lekapan mesti mengatasi ini tanpa ubah bentuk.
Membandingkan Perkakas Manual, Sistem Modular dan Sel Automatik
Pemilihan sistem lekapan kimpalan bergantung pada jumlah pengeluaran, kerumitan bahagian, dan fleksibiliti yang diperlukan; jadual di bawah membandingkan pendekatan manual, modular dan automatik.
| Ciri | Lekapan Khusus Manual | Pemasangan Modular (3D). | Automatik (Hidraulik/Pneumatik) |
|---|---|---|---|
| Masa Pertukaran | Tinggi (jam) | Sangat Rendah (minit) | Rendah (perubahan program) |
| Kesesuaian Isipadu | Kelantangan tinggi, bahagian tunggal | Rendah hingga sederhana, prototaip | Pengeluaran besar-besaran |
| Kos Permulaan | Sederhana hingga Tinggi | Sangat Rendah | Sangat Tinggi |
| Kawalan Herotan | Cemerlang (tegar) | bagus | Cemerlang (kawalan aktif) |
Lekapan khusus manual biasanya dibina daripada plat keluli dan diikat ke tapak. Mereka menawarkan ketegaran yang melampau dan merupakan standard untuk fabrikasi berat. Sistem modular menggunakan plat grid dan pin dowel ketepatan untuk membolehkan konfigurasi semula pantas, menjadikannya sesuai untuk kedai kerja. Lekapan automatik sering disepadukan ke dalam sel kimpalan robotik, di mana pengapit pneumatik atau hidraulik diaktifkan dalam urutan, dan penderia mengesahkan kehadiran bahagian. Setiap jenis mempunyai tempat yang berbeza dalam pembuatan moden, dan banyak kemudahan besar menggunakan gabungan ketiga-tiga pendekatan.
Mereka bentuk untuk Dinamik Terma: Cara Lekapan Mengimbangi Pengecutan
Sambungan yang dikimpal akan mengecut apabila ia menyejuk, dan salah satu aspek reka bentuk lekapan yang paling canggih ialah mengira dan mengimbangi pergerakan ini supaya bahagian siap memenuhi spesifikasi tanpa perlu meluruskan selepas kimpalan. Keluli karbon mengecut lebih kurang 1.0 hingga 1.5 milimeter per meter panjang kimpalan dalam arah melintang. Maju lekapan untuk kimpalan jangan selalu mengunci bahagian itu dengan sempurna; kadangkala mereka menggunakan blok "terapung" atau "penguncupan". Ini membolehkan logam menarik secara boleh diramal ke satu arah sambil menyekatnya ke arah yang lain. Menggunakan analisis unsur terhingga (FEA), jurutera boleh mensimulasikan profil suhu kimpalan berbilang laluan dan pengapit kedudukan tepat di zon kepekatan tegasan tinggi. Pendekatan kejuruteraan inilah yang menghalang kesan "cip kentang" yang digeruni dalam bingkai rekaan besar. Dinamik terma lekapan itu sendiri juga memerlukan pertimbangan. Lekapan keluli yang dipanaskan oleh kitaran kimpalan berulang akan mengembang, dan jika pengembangan ini tidak diambil kira, kedudukan pencari akan beralih sepanjang peralihan pengeluaran. Lekapan yang disejukkan air kadangkala digunakan dalam sel automatik kitaran tugas tinggi untuk mengekalkan suhu lekapan yang stabil, memastikan kedudukan pengesan kekal malar dari bahagian pertama pagi hingga bahagian akhir petang.
Mereka bentuk untuk Proses Kimpalan Khusus: MIG, TIG, Laser dan Kimpalan Titik
Proses kimpalan itu sendiri menentukan parameter reka bentuk lekapan kritikal, kerana input haba, masa kitaran, penjanaan percikan dan keperluan kebolehcapaian berbeza secara mendadak antara MIG, TIG, laser dan kimpalan titik rintangan. Untuk kimpalan MIG input haba tinggi, kimpalan lekapan kimpalan mestilah besar-besaran dan menggabungkan penyejuk air atau bar penyokong tembaga untuk menghilangkan haba dan mengelakkan meleding. Kimpalan TIG, tidak menghasilkan percikan, membolehkan pereka bentuk meletakkan pengapit dan pencari lebih dekat dengan sambungan tanpa takut ia dikimpal pada bahan kerja. Lekapan kimpalan laser memerlukan toleransi yang sangat ketat—selalunya ±0.05 mm—kerana pancaran laser yang difokuskan memerlukan pemasangan sambungan yang tepat dengan hampir tiada jurang. Dalam kimpalan titik rintangan, lekapan adalah sebahagian daripada litar elektrik; lengan dan elektrodnya mestilah diperbuat daripada aloi kuprum dengan kekonduksian tertentu dan mesti ditebat daripada tapak untuk mengelakkan arus sesat. Memahami kekangan khusus proses ini adalah penting apabila memilih bahan dan menentukan peletakan pengapit untuk kejayaan lekapan untuk kimpalan .
Mengintegrasikan Poka-Yoke dan Pembuktian Ralat ke dalam Reka Bentuk Lekapan
Lekapan kimpalan yang direka dengan baik menggabungkan ciri poka-yoke, atau kalis ralat, yang secara fizikal menghalang pengendali daripada memuatkan bahan kerja secara tidak betul, dengan itu menghapuskan punca utama kecacatan sebelum arka kimpalan dipukul. Ciri ini boleh semudah corak pin asimetri yang hanya membenarkan bahagian itu dimuatkan dalam satu orientasi, atau secanggih penderia kehampiran yang mengesan jika komponen hilang dan mengganggu kitaran kimpalan. Dalam satu pembekal peringkat satu automotif, pelaksanaan kalis ralat lekapan untuk kimpalan mengurangkan kadar kecacatan daripada 1,200 bahagian per juta kepada di bawah 50 bahagian per juta dalam tempoh enam bulan. Reka bentuk poka-yoke mengurangkan pergantungan pada kewaspadaan pengendali dan latihan, menjadikan kualiti sebagai fungsi perkakas itu sendiri. Pendekatan ini kini diberi mandat oleh banyak OEM dalam manual kualiti pembekal mereka, mencerminkan keberkesanannya yang terbukti dalam pengeluaran volum tinggi.
Justifikasi Ekonomi: Mengira Pulangan Pelaburan untuk Lekapan Kimpalan
Perbelanjaan modal untuk lekapan kimpalan tersuai mesti dibenarkan oleh pengiraan pulangan pelaburan (ROI) yang jelas yang merangkumi penjimatan buruh langsung, pengurangan kerja semula, kadar sekerap yang lebih rendah dan peningkatan daya pengeluaran yang terhasil daripada masa kitaran yang lebih pantas. Lekapan khas khas untuk kimpalan bersaiz sederhana mungkin berharga antara $5,000 dan $50,000 untuk mereka bentuk dan membina. Jika lekapan ini mengurangkan masa kimpalan dan pemasangan untuk satu pemasangan sebanyak 15 minit, dan kedai itu menghasilkan 5,000 pemasangan setahun pada kadar buruh terbeban penuh sebanyak $45 sejam, penjimatan buruh langsung tahunan ialah $56,250 . Menambah penjimatan daripada bahan habis pakai pelurus yang dihapuskan dan kimpalan yang dikurangkan sering menyebabkan tempoh bayaran balik ke bawah satu tahun. Walaupun untuk operasi volum yang lebih rendah, peningkatan dalam kualiti dan keupayaan untuk memenangi kontrak yang memerlukan kawalan proses yang didokumenkan boleh membuat pelaburan dalam lekapan kimpalan perlu secara strategik. Oleh itu, kos permulaan dilunaskan bukan sahaja ke atas bahagian yang dihasilkannya tetapi juga ke atas peluang perniagaan yang dibolehkan.
Bahan, Rawatan Haba dan Kejuruteraan Permukaan untuk Awet Muda
Oleh kerana lekapan tertakluk kepada beban berat, percikan, dan lelasan berterusan, hayat perkhidmatannya bergantung secara langsung pada gred keluli, rawatan haba dan pengerasan permukaan titik sentuhan. Plat asas biasa diperbuat daripada keluli gelek panas A36 atau keluli S355 ternormal. Untuk mencari pin dan pad pengapit yang tahan haus, bahan seperti keluli alat D2 atau keluli aloi 4140, dikeraskan untuk 55–60 HRC , adalah standard. Dalam sel robotik di mana kekonduksian elektrik adalah penting untuk arka, bar penyokong tembaga disepadukan ke dalam lekapan kimpalan mempunyai dua tujuan: mereka mengalirkan haba dari zon kimpalan dan melindungi perkakas keluli daripada sinaran arka langsung. Kemasan permukaan pad pencari juga penting: permukaan tanah dengan kekasaran Ra 0.8 hingga 1.6 mikron menyediakan sentuhan yang boleh dipercayai tanpa memakai permukaan bahagian mengawan. Untuk persekitaran yang melampau seperti fabrikasi keluli tahan karat, di mana lekapan itu sendiri mesti menahan kakisan, gred seperti tahan karat 316L ditentukan untuk badan lekapan dan semua permukaan sentuhan.
Mengintegrasikan Lekapan dengan Sistem Kimpalan Robotik dan Automatik
Kuasa sebenar lekapan kimpalan direalisasikan apabila ia dipasangkan dengan lengan robot atau pengimpal automatik khusus, membolehkan pembuatan padam lampu dan kualiti yang konsisten sepanjang masa. Dalam sel sedemikian, lekapan kimpalan menjadi lebih daripada peranti pegangan statik; ia adalah peserta aktif dalam urutan pengeluaran. Penderia mengesahkan bahawa bahagian itu dimuatkan dengan betul, pengapit pneumatik terlibat dalam susunan yang diprogramkan, dan robot menerima isyarat untuk memulakan kitaran kimpalan. Penempatan stok kepala-tailstock ialah lekapan biasa untuk bahagian silinder, membolehkan robot mengimpal dalam kedudukan rata semasa lekapan memutarkan bahan kerja. Untuk tuangan yang kompleks, lekapan mungkin termasuk berbilang paksi putaran untuk memberikan robot akses kepada setiap sambungan. Menurut Persekutuan Robotik Antarabangsa, bilangan robot industri yang digunakan untuk mengimpal telah meningkat lebih 50% dalam tempoh lima tahun yang lalu , dengan lekapan menjadi pelengkap yang diperlukan untuk perkakasan ini. Antara muka antara pengawal robot dan lekapan semakin canggih: robot boleh mengesahkan status pengapit, melaraskan parameter kimpalan berdasarkan variasi bahagian yang dikesan, dan juga memberi isyarat kepada operator apabila komponen lekapan menghampiri had hausnya.
Peranan Pembuatan Aditif dan Pencetakan 3D dalam Pengeluaran Lekapan
Pembuatan aditif dengan pantas mengubah cara lekapan kimpalan dihasilkan, membolehkan jurutera mencipta saluran penyejukan yang kompleks, konformal, struktur ringan dan geometri pencari tersuai yang mustahil dicapai dengan pemesinan tradisional. Percetakan 3D logam, menggunakan bahan seperti keluli maraging atau Inconel, membolehkan fabrikasi komponen lekapan dengan laluan penyejukan bersepadu yang mengikut kontur sambungan kimpalan. Penyejukan yang disasarkan ini secara mendadak mengurangkan masa kitaran dalam operasi volum tinggi. Lebih biasa, percetakan 3D polimer digunakan untuk menghasilkan pengesan prototaip, mengendalikan jig dan rahang lembut untuk penggenggam robot dalam beberapa jam, dan bukannya hari atau minggu yang diperlukan untuk bahagian logam yang dimesin. Walaupun komponen polimer ini tidak sesuai untuk pendedahan arka langsung, ia sangat baik untuk menahan bahagian dari zon kimpalan. Keupayaan untuk mengulang reka bentuk lekapan dengan pantas menggunakan prototaip cetak 3D memampatkan garis masa pembangunan dan mengurangkan kos percubaan, menjadikan dioptimumkan lekapan untuk kimpalan boleh diakses oleh perusahaan kecil dan sederhana.
Metrologi dan Pengesahan: Memastikan Lekapan Menepati Ketepatan Yang Dimaksudkan
Sebelum lekapan kimpalan baharu memasuki pengeluaran, ia mesti disahkan menggunakan mesin pengukur koordinat (CMM), penjejak laser atau fotogrametri untuk memastikan semua titik pengesan, muka pengapit dan permukaan rujukan berada dalam toleransi kedudukan yang ditentukan, yang biasanya ±0.1 mm atau lebih ketat. Pengesahan ini bukan acara sekali sahaja. Jadual penentukuran yang didokumenkan, menggunakan bahagian induk yang ditentukur atau ukuran langsung, adalah penting untuk jaminan kualiti yang berterusan. Dalam industri aeroangkasa, keperluan AS9100 mewajibkan semua perkakas pengeluaran diperiksa pada selang waktu tertentu. Apabila lekapan terkeluar daripada toleransi, ia dimesin semula atau komponennya yang haus diganti. Pendekatan berdisiplin terhadap metrologi ini memastikan bahawa lekapan kimpalan terus menghasilkan bahagian yang sesuai sepanjang hayat perkhidmatannya.
Penyelenggaraan Biasa, Amalan Kalibrasi dan Penjagaan Jangka Panjang
Malah lekapan kimpalan yang paling teguh akan kehilangan ketepatan secara beransur-ansur jika ia tidak dibersihkan dan ditentukur dengan kerap, terutamanya dalam persekitaran pengeluaran tinggi di mana pengumpulan percikan dan haus pengapit adalah isu yang berterusan. Jadual penyelenggaraan pencegahan harus termasuk pembersihan harian permukaan pengesan untuk membuang percikan dan serpihan, menggunakan pengikis tembaga dan semburan anti percikan. Pemeriksaan mingguan daya pengapit dengan sepana tork atau tolok tekanan adalah perlu untuk memastikan ia memenuhi spesifikasi. Pengesahan dimensi bulanan dengan CMM atau penjejak laser mengesahkan bahawa titik pengesanan lekapan masih dalam kedudukan yang dimaksudkan. Pembinaan semula tahunan atau penggantian bahagian haus seperti pengesan pin, sesendal dan pad pengapit adalah amalan biasa. Mengabaikan tugas penyelenggaraan ini boleh menyebabkan hanyut secara beransur-ansur dalam dimensi bahagian, akhirnya menyebabkan kegagalan medan atau terhenti talian pemasangan. Kos penolakan pelanggan tunggal kerana kimpalan di luar toleransi boleh melebihi keseluruhan belanjawan penyelenggaraan tahunan untuk kedai lekapan.
Soalan Lazim Mengenai Lekapan Kimpalan
Bolehkah saya menggunakan satu lekapan untuk kedua-dua tacking dan kimpalan penuh?
Ia bergantung kepada input haba. Untuk proses robotik atau haba tinggi, kadangkala adalah lebih baik untuk mempunyai lekapan tekap khusus yang lebih ringan dan lebih pantas, diikuti dengan yang lebih berat. lekapan kimpalan untuk hantaran akhir. Jika lekapan yang sama digunakan untuk kedua-duanya, kimpalan jelujur boleh mengubah bentuk mata pengapit secara setempat, menyebabkan kimpalan penuh tidak sejajar. Tegasan terma tambahan daripada kimpalan akhir juga boleh menyebabkan lekapan kehilangan penentukurannya dari semasa ke semasa.
Bagaimanakah saya melindungi pengesan lekapan daripada percikan kimpalan?
Percikan tidak melekat dengan baik pada loyang atau tembaga, jadi pencari berhampiran arka selalunya dibuat daripada bahan ini atau disalut dengan semburan anti percikan seramik. Kitaran pembersihan tetap juga penting; malah yang terbaik lekapan untuk kimpalan akan kehilangan ketepatan jika bola percikan terkumpul pada permukaan rujukan. Sesetengah sistem mewah menggabungkan jet udara automatik yang meniup pencari bersih antara kitaran.
Apakah ketepatan biasa yang mesti dipegang oleh lekapan kimpalan?
Untuk fabrikasi peralatan berat, toleransi linear bagi ±0.5 mm adalah perkara biasa. Untuk pemasangan kepingan logam automotif, lekapan itu sendiri selalunya dimesin mengikut toleransi ±0.05 mm hingga ±0.1 mm supaya bahagian akhir, selepas mengambil kira spring-back, sesuai dengan sempurna ke dalam badan kenderaan. Ketepatan lekapan yang diperlukan sentiasa lebih ketat daripada toleransi bahagian yang dikehendaki, biasanya dengan faktor dua atau lebih.
Bagaimanakah saya boleh memilih antara lekapan khusus tetap dan sistem modular?
Keputusan bergantung pada jumlah pengeluaran dan kepelbagaian bahagian. Jika anda menghasilkan beribu-ribu bahagian yang sama setiap tahun, tetap khusus lekapan kimpalan adalah yang paling kos efektif untuk jangka masa panjang. Jika kedai anda mengendalikan banyak bahagian berbeza dalam kelompok kecil, sistem modular menawarkan fleksibiliti untuk mengkonfigurasi semula perkakasan untuk setiap kerja. Banyak kedai menggunakan pendekatan hibrid: lekapan khusus untuk produk terlaris dan sistem modular untuk kerja prototaip dan pesanan volum rendah.
Melabur dalam kejuruteraan yang baik lekapan untuk kimpalan bukan perbelanjaan; ia adalah keputusan strategik yang secara langsung memberi kesan kepada keuntungan. Dengan menghapuskan tekaan kesesuaian, mengurangkan herotan terma, dan membolehkan peralihan daripada ketukangan manual kepada kebolehulangan automatik, alatan ini meletakkan asas untuk pembuatan berskala dan berkualiti tinggi. Daripada reka bentuk awal hingga penyelenggaraan harian, perhatian terhadap perincian pada setiap peringkat memastikan lekapan kekal sebagai asas yang boleh dipercayai dan tepat selama beberapa dekad pengeluaran.