Jawapan ringkas: arka plasma ialah nyahcas elektrik yang bergerak melalui lajur gas terion dan bukannya melalui logam pepejal. Tersempit oleh orifis muncung kecil, lajur itu menjadi pancutan kira-kira 15,000–30,000 °C — cukup panas untuk mencairkan setiap logam kejuruteraan — dan sifat tunggal itulah sebab satu kesan fizikal boleh mengguris plat 40 mm dan meletakkan laluan akar bersih dalam tiub tahan karat 6 mm.
Jika anda menentukan, membeli atau menjalankan peralatan fabrikasi, soalan yang berguna jarang sekali ialah arka plasma dan hampir selalu arka mana yang anda perlukan, pada arus berapa, dengan gas mana, dan pada mesin mana. Yang berikut ialah takrifan, cara arka terbentuk, varian yang sebenarnya muncul di lantai kedai, tempat pemotongan dan tugas kimpalan berbeza, dan spesifikasi yang patut dipertikaikan dengan pembekal sebelum anda menandatangani pesanan pembelian.
Apakah Arc Plasma Sebenarnya
Arka plasma ialah nyahcas elektrik yang berterusan di mana laluan pengalirnya adalah gas yang dipanaskan sehingga ia berpecah kepada elektron bebas, ion positif dan zarah neutral. Sebaik sahaja arka telah dipukul, ia tidak memerlukan sentuhan mekanikal antara elektrod dan bahan kerja.
Dua ciri reka bentuk membezakannya daripada TIG atau arka kayu. Arka dikecutkan secara mekanikal: muncung kuprum memaksa pelepasan melalui orifis sempit, mengangkat ketumpatan arus dan suhu teras jauh di atas arka pembakaran bebas. Dan elektrod terletak di dalam badan obor, jauh dari bahan kerja, jadi gas pelindung dan bukannya suasana arka melindungi kolam kimpalan atau muka yang dipotong.
Nombor kerja yang berguna apabila anda membandingkan petikan:
- Suhu teras: kira-kira 15,000–30,000 °C.
- Diameter lajur arka: kira-kira 1–5 mm, ditetapkan mengikut saiz orifis, aliran gas dan arus.
- Julat pemotongan: 30–400 A meliputi kepingan nipis hingga sekitar 50 mm keluli karbon; sistem definisi tinggi mencapai lebih jauh pada tahan karat.
- Julat kimpalan: mikro-plasma dari kira-kira 0.1 mm foil ke atas; kimpalan lubang kunci kepada kira-kira 10–12 mm dalam satu laluan.
Bagaimana Arka Terbentuk, Langkah demi Langkah
Pembentukan mengikut urutan tetap, dan kerosakan pada mana-mana langkah muncul sama ada sebagai permulaan yang gagal atau sebagai arka yang enggan kekal stabil.
- Gas menetapkan laluan. Udara termampat, nitrogen, argon atau campuran argon-hidrogen mengalir melalui obor pada kadar terkawal dan pusingan.
- Pengionan bermula. Percikan frekuensi tinggi, atau sentuhan elektrod-ke-muncung ringkas, membebaskan elektron pertama.
- Arus mengambil alih. Bekalan DC mengekalkan nyahcas dan litar frekuensi tinggi dimatikan.
- Penyempitan dan penyempitan. Pusaran muncung dan gas memampatkan arka ke tempat tenaga pekat.
- Pindahkan ke bahan kerja. Dalam pemotongan dan kimpalan arka plasma akar arka melekat pada plat dan laluan kembali berjalan melalui plumbum kerja; sebelum itu ia hanya arka juruterbang.
Varian Arka Plasma yang Akan Anda Temui
Kebanyakan kesilapan pengeluaran berpunca daripada mengelirukan mod ini. Mereka tidak boleh ditukar ganti, dan arka berganda bukanlah satu proses sama sekali — ia adalah kerosakan yang berlaku dalam masa nyata.
| Jenis arka | Laluan semasa | Kegunaan industri biasa |
|---|---|---|
| Arka dipindahkan | Elektrod ke bahan kerja | Pemotongan plasma, kimpalan arka plasma, gouging |
| Arka tidak dipindahkan | Elektrod ke muncung | Penyemburan plasma, pemanasan obor, rawatan gas |
| Arka juruterbang | Elektrod ke muncung at low current | Bantuan permulaan; memotong plat yang dicat, berkarat atau bersalut |
| Lengkok berganda | Arka parasit dari muncung ke bahan kerja | Kerosakan yang menghakis muncung dan melemahkan potongan |
| Lengkok meluncur | Arka diregangkan di sepanjang elektrod mencapah dalam aliran gas yang laju | Pengaktifan permukaan, penyaman udara, kerja makmal |
Memotong dan Kimpalan: Arka Sama, Kewajipan Berbeza
Satu keluarga bekalan kuasa boleh menyediakan kedua-duanya, tetapi tetingkap pengendalian adalah berbeza sama sekali. Pemotongan memaksimumkan ketumpatan tenaga dan aliran gas supaya jet meniup logam cair dari kerf; kimpalan mahukan lajur bergelora rendah, dikawal ketat yang cair tanpa menebuk lubang. Mencampurkan dua kitaran tugas ialah cara terpantas untuk membakar bahan habis pakai.
| Parameter | Pemotongan plasma | Kimpalan arka plasma |
|---|---|---|
| Mod arka | Dipindahkan, ketumpatan arus tinggi | Berpindah, sempit, pergolakan rendah |
| Arus biasa | 30–400 A | 0.1–200 A, mikro-plasma ke lubang kunci PAW |
| Gas | Udara, nitrogen, oksigen, argon-hidrogen | Argon, argon-hidrogen dan campuran helium |
| bahan | Mana-mana logam konduktif | Tahan karat, titanium, aloi nikel, keluli karbon |
| Ketebalan | 0.5 mm hingga 50 mm dan seterusnya | Kerajang 0.1 mm hingga lubang kunci kira-kira 12 mm |
| Isu kualiti utama | Sampah, sudut serong, lebar kerf | Keliangan, lubang kunci runtuh, profil manik |
Tempat Arka Plasma Memperoleh Simpanan Mereka
Di mana-mana sambungan bulat mesti dipotong atau dikimpal, arka plasma berjentera menang dengan kebolehulangan: tangki simpanan dan bekas tekanan, kili paip proses, bahagian menara angin, rasuk-H dan keluli struktur, dan kepingan nipis untuk kerja instrumen dan aeroangkasa.
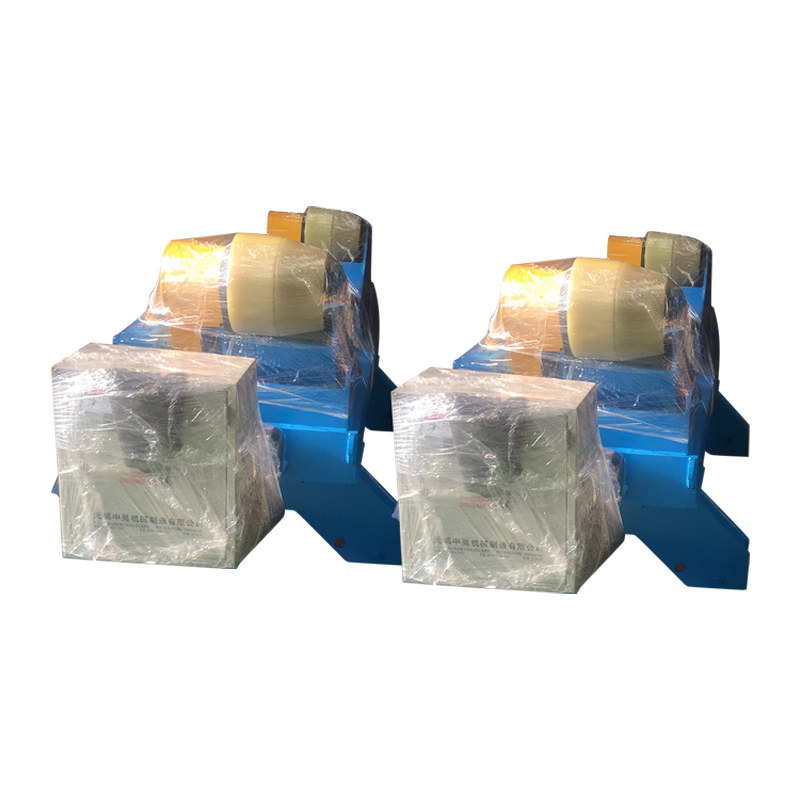
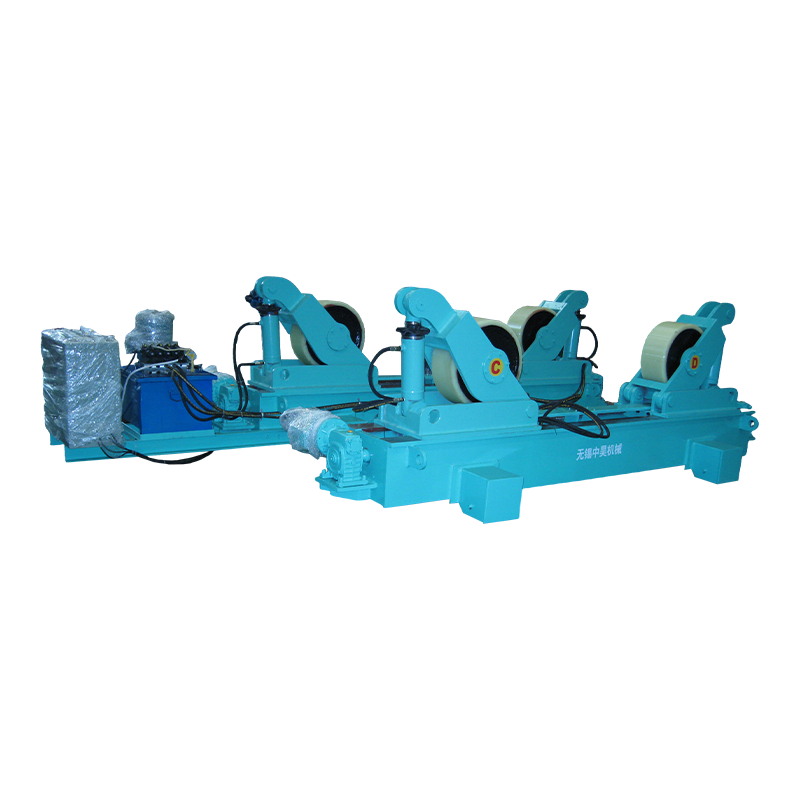
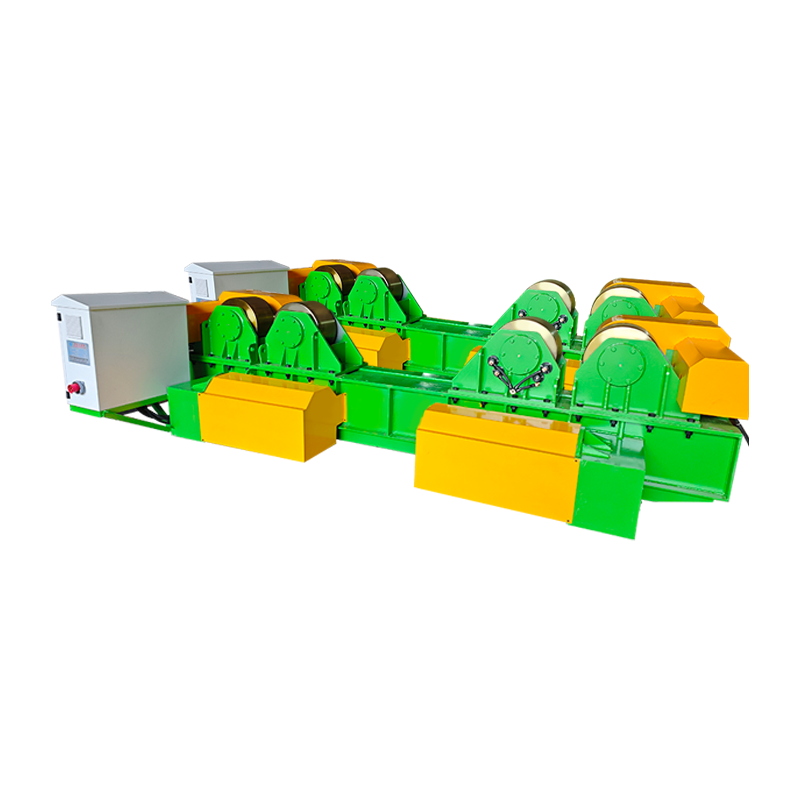
Kerja tangki dan cangkerang adalah kes klasik. Plasma atau kepala arka terendam berjalan di sepanjang jahitan manakala cangkerang berpusing di bawahnya, jadi akar arka mendarat di tempat yang sama pada setiap laluan. Itu meletakkan beban pada putaran itu sendiri - larian penggelek, kelancaran pemanduan dan penahanan kelajuan semuanya muncul secara langsung dalam rupa manik. Pemutar muat dengan pengangkat hidraulik meliputi kebanyakan diameter kapal bersaiz sederhana; alasan lantai kedai di sebalik pilihan itu dinyatakan dalam nota ini tentang bagaimana pemutar kimpalan menukar tangki dan pembuatan paip .
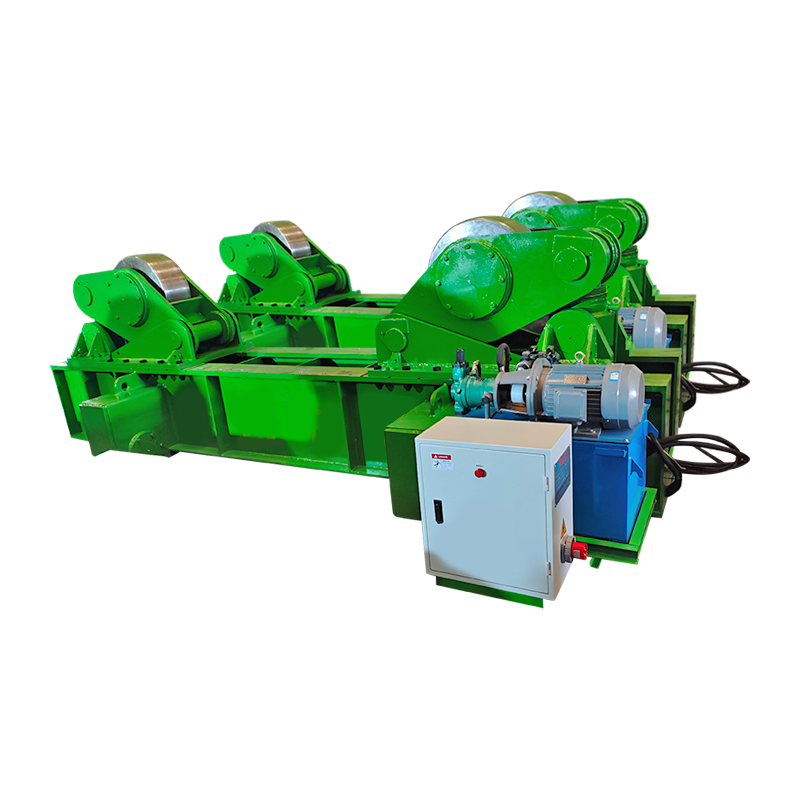
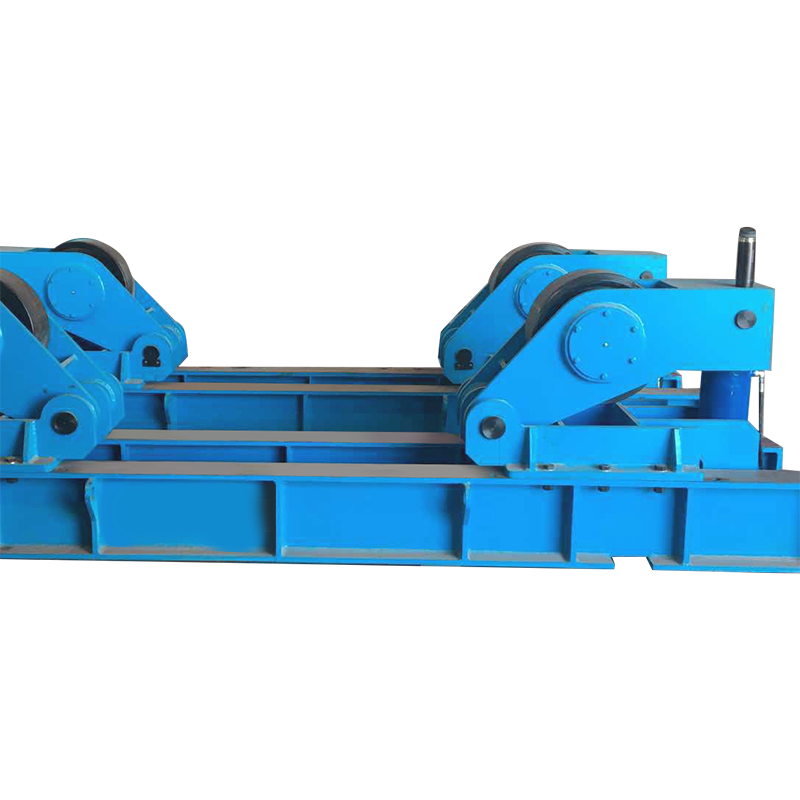
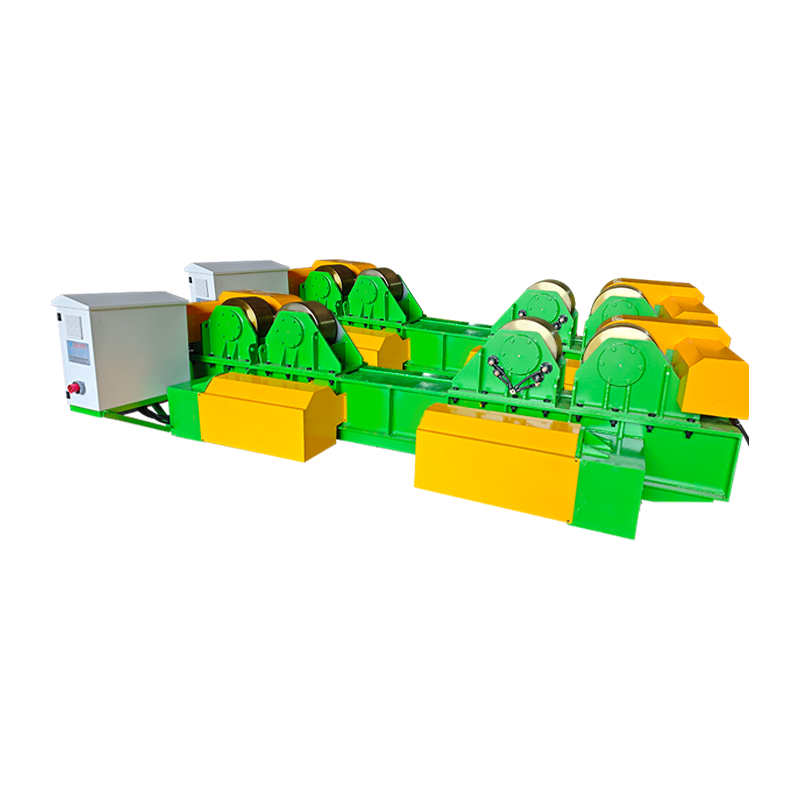 Pemutar Kimpalan Fit-Up 40T dengan Mengangkat Hidraulik dan Pergerakan Orbit Manual Mengendalikan pemasangan dan kimpalan bahan kerja silinder 40 tan, dengan pelarasan ketinggian hidraulik, perjalanan rel manual, dan putaran kelajuan berubah-ubah untuk jahitan tangki dan kapal. Lihat Produk →
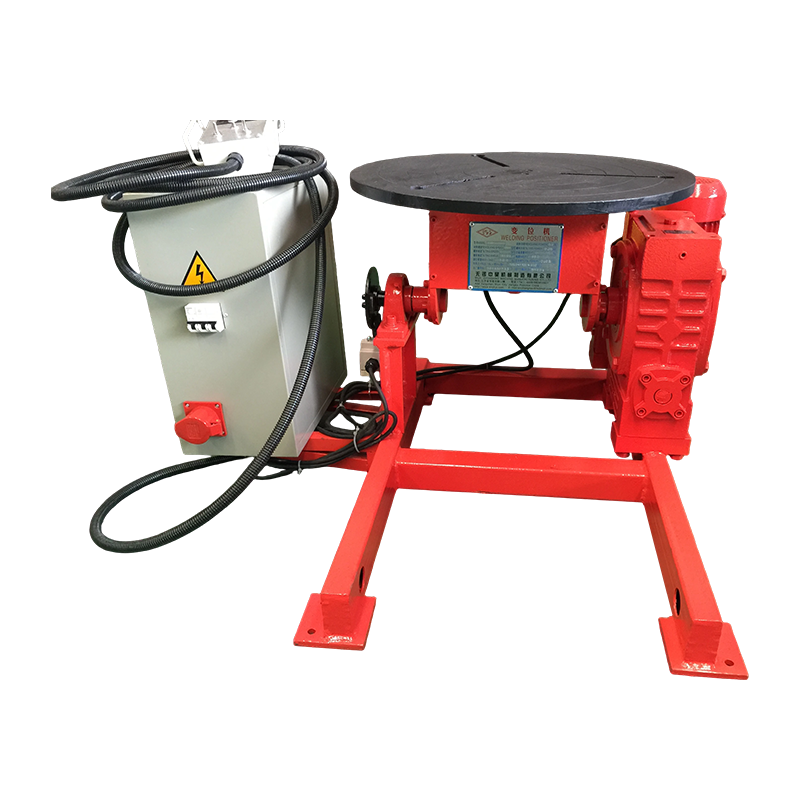
Tidak setiap bahan kerja adalah silinder. Untuk perumah pam, bingkai dan badan injap, penentu kedudukan kimpalan menukarkan sambungan kepada kedudukan rata atau mendatar yang disukai oleh arka sempit, dan kecondongan dan putaran dikawal servo memegang sudut dalam pecahan darjah — yang penting apabila lubang kunci hanya beberapa milimeter lebar.
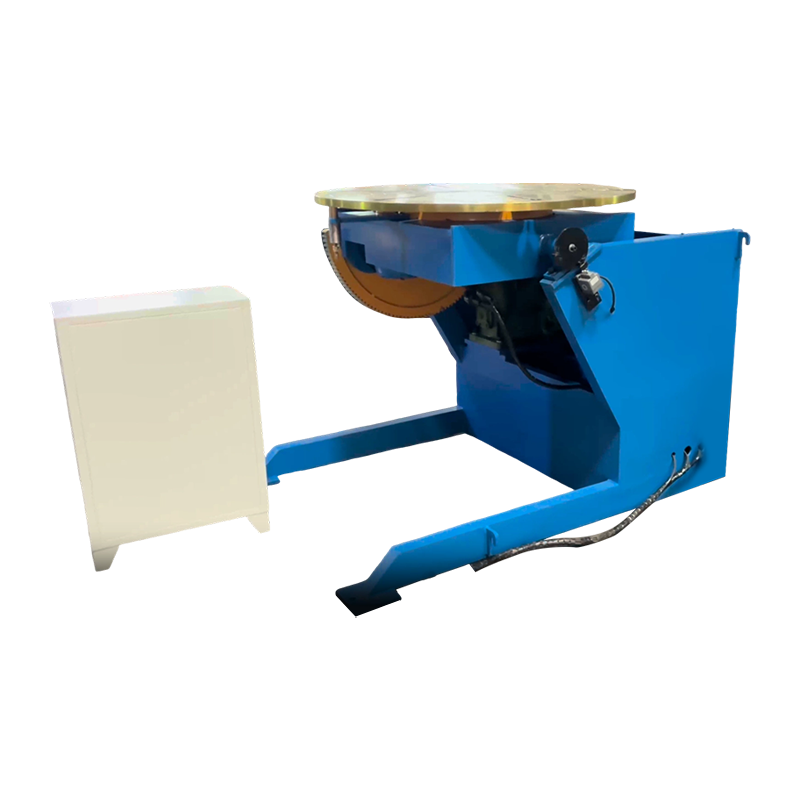 Penduduk Kimpalan Terkawal Servo 1T Kedudukan servo satu tan untuk bahagian bukan silinder, memberikan kecondongan 0–105° dan putaran berterusan 360° untuk menahan penjajaran obor dalam kimpalan automatik. Lihat Produk →
Jahitan lurus panjang biasanya dijalankan dengan obor dibawa pada lajur dan boom di atas katil atau satu set penggelek. Pergerakan orbit elektrik membolehkan kepala berayun jelas untuk memuatkan dan kembali ke sudut terprogram yang sama, yang memendekkan masa persediaan antara bahagian.
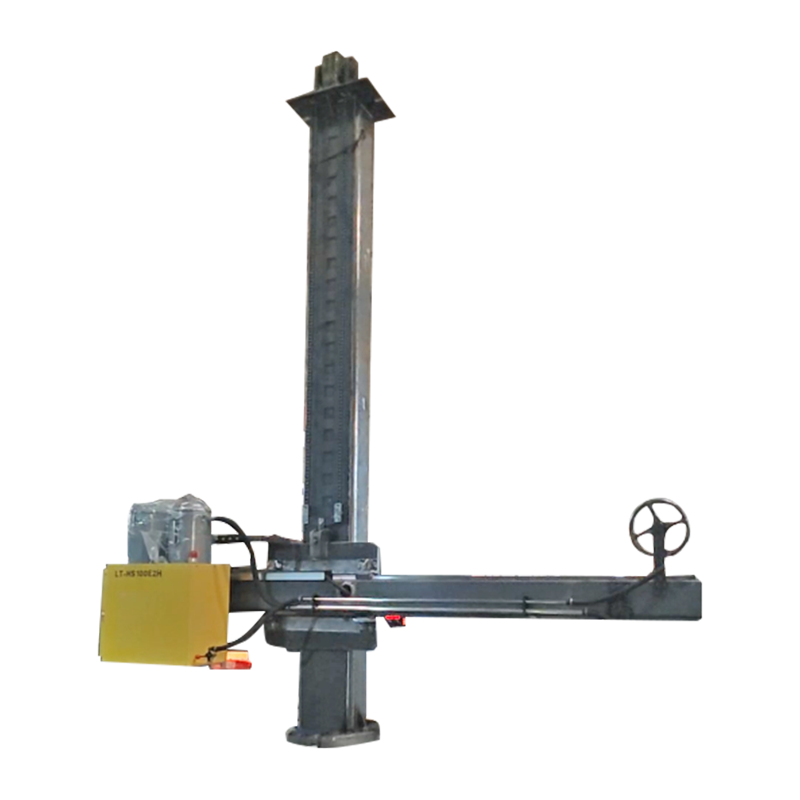 4030 Lajur & Ledakan Tersuai dengan Pergerakan Orbit Elektrik Lajur dan boom tersuai untuk kimpalan automatik, dengan pergerakan orbit elektrik untuk meletakkan jahitan lurus panjang dan persediaan kelajuan antara bahagian. Lihat Produk →
Pengeluaran menara angin menggabungkan ketiga-tiga: cengkerang dipasang pada pemutar, jahitan membujur berjalan di bawah ledakan, dan proses arka - plasma, arka tenggelam atau hibrid - dipilih untuk penembusan dan kelajuan perjalanan. Proses trade-off diliputi dalam artikel ini mengenai teknologi kimpalan untuk penjanaan kuasa angin .
Perkara yang Perlu Diperiksa Sebelum Anda Membeli
Kualiti arka plasma ditentukan pada helaian spesifikasi, bukan oleh bahagian demonstrasi. Enam perkara paling penting.
- Kitaran tugas pada arus sebenar anda. Mesin 200 A berkadar duti 60 peratus adalah mesin yang berbeza daripada mesin berkadar 100 peratus.
- Penyejukan obor dan kos boleh guna setiap meter pemotongan. Obor yang disejukkan dengan air lebih mahal dan tahan lebih lama melebihi kira-kira 100 A.
- Bekalan dan ketulenan gas. Pencemaran dan kejatuhan tekanan adalah dua daripada punca paling biasa lengkok tidak stabil.
- Ketepatan gerakan. Untuk kimpalan berjentera, cari kedudukan servo ±0.1 mm atau lebih baik dan kelajuan boleh berulang di bawah beban.
- Muatan kapasiti dengan margin. Pemutar saiz dan penentu kedudukan untuk bahan kerja yang paling berat serta perkakas, bukan yang biasa.
- Pensijilan dan dokumentasi. Penandaan CE, rekod ujian dan lawatan kilang memberitahu anda lebih daripada risalah.
Mendiagnosis Kerosakan Arka Plasma Biasa
Kebanyakan kerosakan mempunyai senarai pendek punca, dan pembaikan yang paling murah biasanya yang betul.
- Sampah di bahagian bawah potongan: kelajuan perjalanan terlalu perlahan, arus terlalu rendah, atau kebuntuan berlebihan.
- Arka dua: muncung haus atau salah, kebuntuan tidak mencukupi, atau kelembapan dalam saluran gas.
- Hayat boleh habis pendek: aliran penyejuk yang lemah, gas tercemar, atau menusuk pada ketinggian yang terlalu rendah.
- Lencongan arka atau lubang kunci runtuh apabila mengimpal: aliran gas tidak betul, pembentukan magnet dalam bahan kerja, atau jurang sendi yang tidak disediakan.
- Keliangan dalam kimpalan PAW: kehilangan liputan pelindung, pengambilan hidrogen atau panjang arka yang terlalu panjang.
Soalan Lazim
Adakah arka plasma lebih panas daripada arka TIG?
Ya, biasanya dengan faktor dua atau lebih. Arka TIG yang terbakar bebas terletak sekitar 10,000–11,000 °C, manakala arka plasma sempit mencapai 15,000 °C dan ke atas. Kelebihannya bukan haba sahaja tetapi kepekatan: tenaga tiba dalam lajur sempit.
Bolehkah arka plasma memotong sebarang bahan?
Tidak. Pemotongan arka yang dipindahkan memerlukan bahan kerja konduktif elektrik, kerana arus mesti kembali melalui plumbum kerja. Kaca, seramik dan kebanyakan plastik tidak boleh dipotong dengan cara ini.
Mengapa obor memerlukan arka juruterbang?
Arka pandu mengionkan laluan gas pada arus rendah supaya arka utama boleh memindahkan saat obor sampai ke plat. Ia juga membolehkan obor bermula pada permukaan yang dicat, berkarat atau bersalut yang sebaliknya akan memecahkan permulaan.
Adakah kimpalan arka plasma hanyalah variasi TIG?
Tidak. TIG membiarkan arka bebas merebak, manakala PAW memaksanya melalui muncung. Hasilnya ialah lajur yang lebih padat, mod lubang kunci untuk penembusan laluan tunggal, dan jauh kurang sensitiviti kepada panjang arka.
Adakah pemotongan plasma berfungsi di bawah air?
ya. Pemotongan bawah air mengurangkan bunyi bising, asap dan sinaran ultraungu, itulah sebabnya ia adalah perkara biasa di limbungan kapal dan dalam tumbuhan memotong plat tahan karat atau dicat.
Garis Bawah
Arka plasma ialah pelepasan terhad melalui gas terion, dan dua kerja perindustriannya ialah memotong dan mengimpal. Pemotongan memerlukan ketumpatan tenaga maksimum dan aliran gas; kimpalan memerlukan lajur yang stabil dan mempunyai kedudukan yang tepat. Di antara kedua-duanya terletak mekanik - pemutar, penentu kedudukan dan boom lajur yang memegang akar arka tepat di tempat yang dikatakan prosedur. Dapatkan parameter arka dengan betul, kemudian buat gerakan itu boleh diulang, dan proses menjadi bahagian demi bahagian yang boleh diramal.