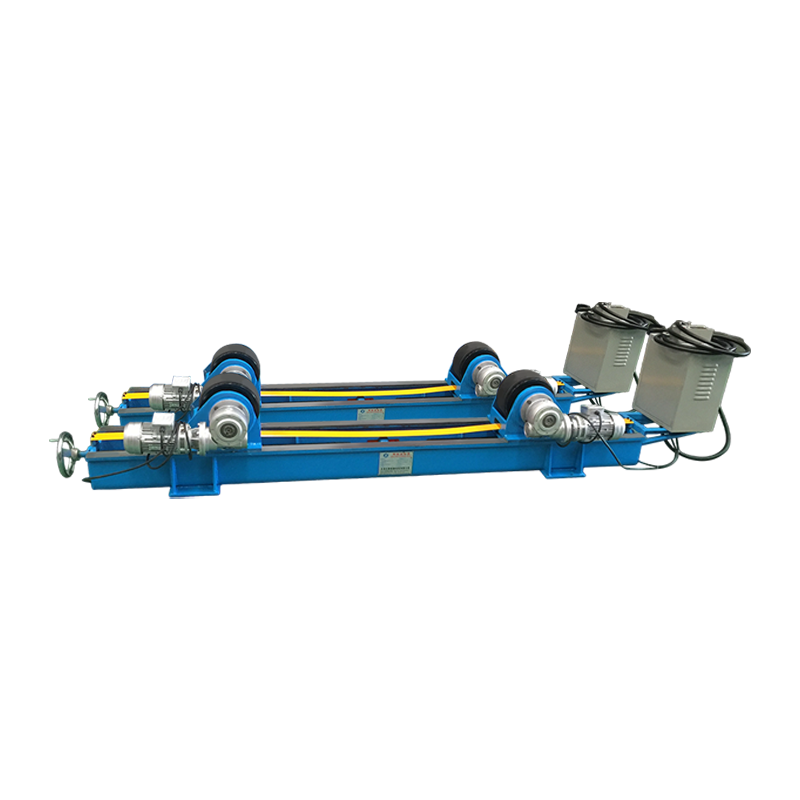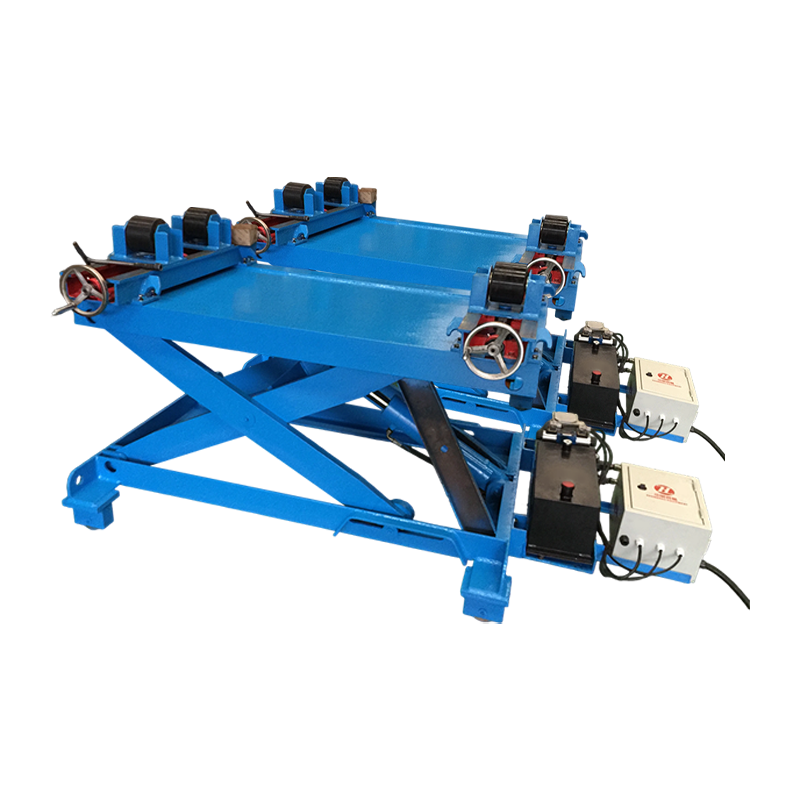
Apabila pembeli menilai peralatan kimpalan, soalan pertama jarang mengenai kitaran tugas atau amperage. Ia adalah mengenai proses yang sesuai dengan bahan kerja. Berikut ialah kesimpulan di hadapan: MIG ialah proses yang lebih cepat, lebih mudah, kos yang lebih rendah untuk bahagian keluli yang lebih tebal; TIG ialah proses yang tepat dan berkualiti tinggi untuk kerja nipis atau kritikal estetik. Sebab strukturnya mudah. MIG menyuapkan elektrod wayar boleh guna melalui pistol secara berterusan, jadi wayar adalah kedua-dua elektrod dan pengisi. TIG menggunakan elektrod tungsten yang tidak boleh digunakan, dan pengendali menyuap rod pengisi dengan tangan.
Perbezaan antara kimpalan MIG dan TIG melampaui elektrod. Ia memacu kadar pemendapan, kawalan haba, kemahiran pengendali, kos setiap meter, dan kecacatan yang anda boleh jangkakan. MIG ialah proses pengeluaran; TIG adalah proses kraf. Kedai yang memahami perbezaannya mengelak daripada membeli mesin yang salah, memetik prosedur yang salah, atau menolak bahagian yang dikimpal dengan kaedah yang betul.
Apakah Kimpalan MIG?
Kimpalan MIG, secara rasminya kimpalan arka logam gas (GMAW), ialah proses separa automatik di mana elektrod wayar berkilit digerakkan melalui pistol kimpalan pada kelajuan yang telah ditetapkan. Kawat adalah kedua-dua elektrod dan logam pengisi: arka mencairkan wayar ke dalam sambungan, dan gas pelindung dari muncung melindungi kolam cair daripada oksigen dan nitrogen di udara.
Bagaimana Kimpalan MIG Berfungsi
- Penyumpan wayar menolak elektrod melalui pelapik pistol dan hujung sesentuh.
- Arka terbentuk di antara wayar dan bahan kerja, mencairkan kedua-duanya.
- Gas pelindung, biasanya argon/CO2 untuk keluli, meliputi kolam kimpalan.
- Pengendali memandu pistol; mesin mengawal kelajuan wayar dan panjang arka.
Kelebihan MIG Welding
- Kadar pemendapan yang tinggi, jadi kerja bahagian tebal selesai dengan cepat.
- Operasi mesra pemula: satu tangan memandu pistol, mesin mengendalikan suapan dan panjang arka.
- Bertolak ansur dengan skala kilang ringan dan karat lebih baik daripada TIG.
- Kos operasi yang lebih rendah untuk fabrikasi keluli karbon.
- Suapan wayar berterusan membolehkan kimpalan panjang tanpa gangguan.
Kelemahan MIG Welding
- Menghasilkan percikan; sendi kosmetik biasanya memerlukan pengisaran atau memberus.
- Input haba lebih sukar untuk diperhalusi, jadi helaian di bawah 1.5 mm boleh terbakar dengan mudah.
- Kimpalan kedudukan lebih sukar tanpa sumber kuasa berdenyut atau sinergik.
- Liputan gas atau tetapan wayar yang salah memperkenalkan keliangan dengan cepat.
Apakah Kimpalan TIG?
Kimpalan TIG, secara rasmi kimpalan arka tungsten gas (GTAW), menggunakan elektrod tungsten yang tidak boleh digunakan untuk mengekalkan arka. Tungsten tidak cair ke dalam sendi. Sebaliknya, pengimpal memasukkan rod pengisi yang berasingan ke dalam kolam lebur sambil mengawal haba dengan pedal kaki.
Bagaimana Kimpalan TIG Berfungsi
- Elektrod tungsten mewujudkan arka; ia tidak dimakan.
- Gas pelindung, biasanya argon tulen, mengalir ke atas kolam kimpalan.
- Pengendali secara manual menyuap rod pengisi ke pinggir utama kolam.
- Kawalan pedal kaki melaraskan haba secara berterusan melalui kimpalan.
Kelebihan Kimpalan TIG
- Kualiti kimpalan tertinggi: manik yang bersih dan padat tanpa percikan, kerap memenuhi piawaian sinar-X.
- Bahan sut kawalan haba dan pengisi ketepatan dari 0.5 mm ke atas.
- Mengimpal hampir semua logam, termasuk aluminium, tahan karat, titanium dan tembaga.
- Tiada fluks atau sanga, jadi kimpalan siap licin dan mudah dibersihkan.
- Membenarkan kimpalan autogenous tanpa pengisi pada sambungan tepi dan sudut.
Kelemahan Kimpalan TIG
- Kadar pemendapan yang perlahan menjadikan kimpalan keratan berat tidak praktikal.
- Keluk pembelajaran curam yang memerlukan operasi dua tangan dan kaki pedal yang diselaraskan.
- Bahan guna habis lebih mahal: tungsten, kanta gas, cawan dan argon ketulenan tinggi.
- Tidak menjimatkan untuk keluli karbon tebal di mana kelajuan dan kos setiap meter mendominasi.
Kimpalan MIG lwn TIG: Perbandingan Sebelah
Dinilai berdasarkan kriteria lantai kedai yang sama, perbezaannya menjadi jelas.
| Faktor | MIG Welding | TIG Welding |
|---|---|---|
| Elektrod | Elektrod wayar boleh guna | Elektrod tungsten yang tidak boleh digunakan |
| Logam pengisi | Wayar itu sendiri, disuap secara automatik | Batang berasingan, disuap secara manual |
| Gas pelindung | Campuran Argon/CO2 atau CO2 untuk keluli | Argon tulen, kadangkala argon-helium |
| Kawalan haba | Set mesin, pelarasan terhad | Pelarasan pedal kaki berterusan |
| Ketebalan biasa | 1.5 mm hingga 25 mm atau lebih | 0.5 mm hingga 6 mm ideal |
| Kelajuan perjalanan | tinggi | Rendah hingga sederhana |
| Tahap kemahiran | Latihan asas, pendek | Tangan yang maju dan mantap |
| Penampilan kimpalan | Percikan, mungkin memerlukan pengisaran | Bersih, licin, tiada percikan |
| Kos relatif | Peralatan dan bahan habis pakai yang lebih rendah | tinggier gas, torch, and labor cost |
| Terbaik untuk | Keluli struktur, bingkai, larian pengeluaran | Tahan karat, aluminium, kepingan nipis, sambungan yang boleh dilihat |
Bagaimana Memilih Antara Kimpalan MIG dan TIG
Pilih MIG apabila sambungan tebal, bahagian itu berulang, dan kelajuan memacu kos anda. Pilih TIG apabila penampilan, metalurgi atau bahan nipis lebih penting daripada masa kitaran.
Kriteria Pemilihan
- Ketebalan bahan: melebihi 3 mm, kadar pemendapan MIG membuahkan hasil; di bawah 3 mm, TIG memelihara logam asas.
- Keterlihatan kimpalan: sendi digilap yang boleh dilihat memihak kepada TIG; kimpalan struktur yang dicat atau tersembunyi memihak kepada MIG.
- Jumlah pengeluaran: volum tinggi memihak kepada MIG; bahagian volum rendah, bernilai tinggi membenarkan TIG.
- Aluminium dan tahan karat: TIG mengendalikan kawalan oksida dan haba pada bahagian nipis; MIG berdenyut sesuai dengan aluminium yang lebih tebal.
- Kemahiran operator: MIG sesuai dengan pengimpal am; TIG memerlukan pengendali terlatih.
Penapis Keputusan Pantas
- Adakah bahan lebih nipis daripada 3 mm? Gunakan TIG.
- Adakah kimpalan kelihatan dan penampilan kritikal? Gunakan TIG.
- Adakah bahagian itu besar, tebal, atau volum tinggi? Gunakan MIG.
- Adakah anda memerlukan X-ray atau kualiti kod? Gunakan TIG dengan prosedur yang berkelayakan.
- Adakah anda membaiki aluminium tuang? Gunakan TIG.
Kedudukan Kerja dan Automasi untuk Kimpalan Konsisten
Mana-mana proses yang anda pilih, kualiti kimpalan bertambah baik secara mendadak apabila anda mengeluarkan sambungan daripada kedudukan yang sukar. Penentu kedudukan kimpalan berputar dan mencondongkan bahagian supaya pengendali boleh menjalankan manik MIG atau TIG dalam kedudukan rata, orientasi yang paling produktif dan paling tidak terdedah kepada kecacatan. Ini penting terutamanya untuk TIG, di mana pengisi makan tangan memerlukan sudut kerja yang stabil.
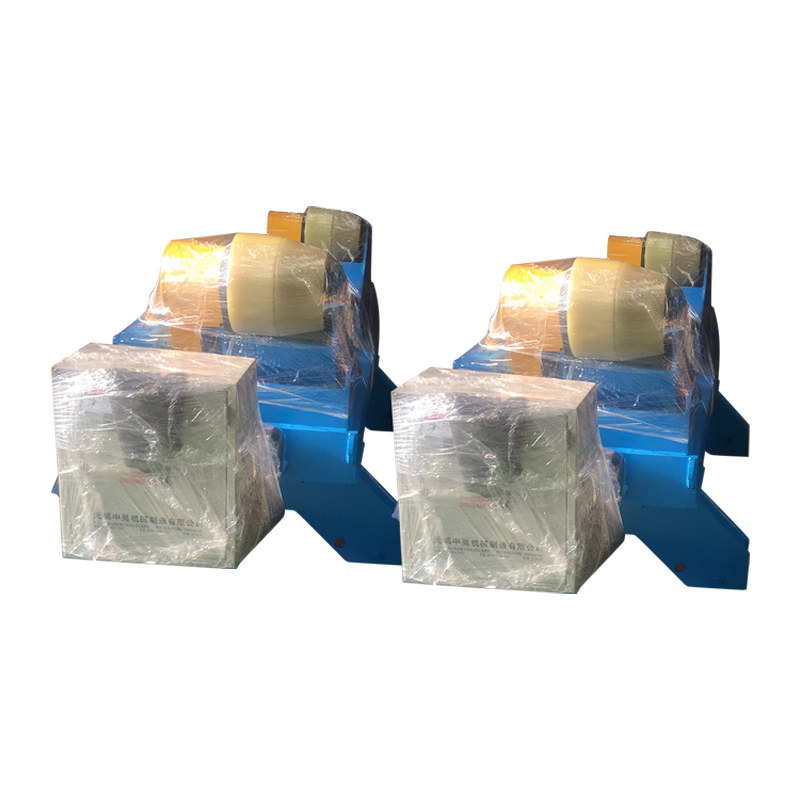
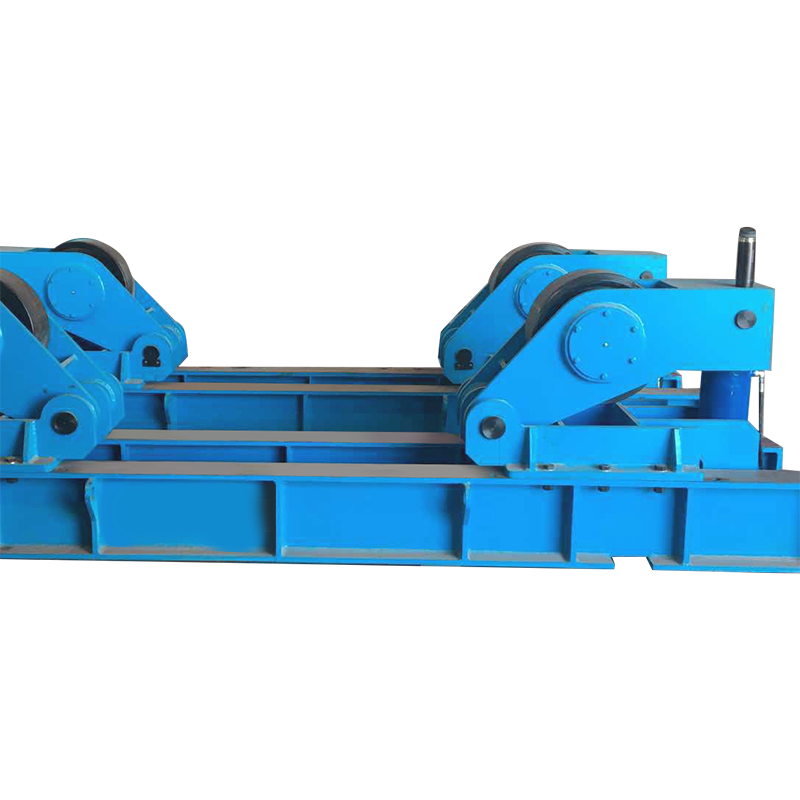
 Penduduk Kimpalan Konvensional 1T untuk Kimpalan Kedudukan Rata Stabil Penduduk padat ini berputar dan mencondongkan bahan kerja sehingga satu tan, membenarkan pengendali menjalankan manik MIG atau TIG dalam kedudukan rata. Ia sesuai dengan bahagian kecil dan sederhana di mana sudut obor yang konsisten dan kelajuan perjalanan meningkatkan kualiti kimpalan. Lihat Produk →
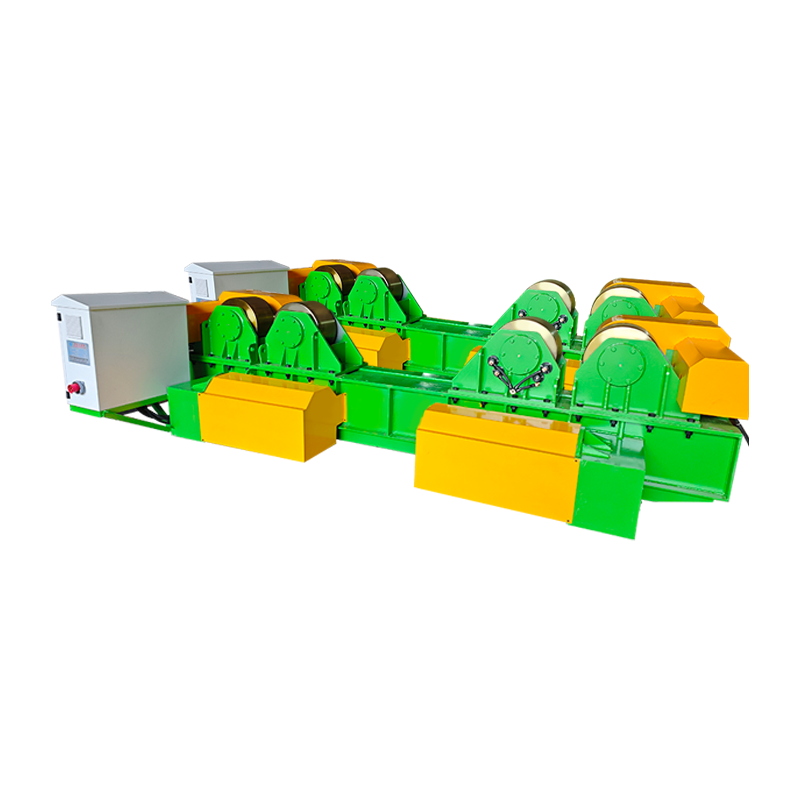
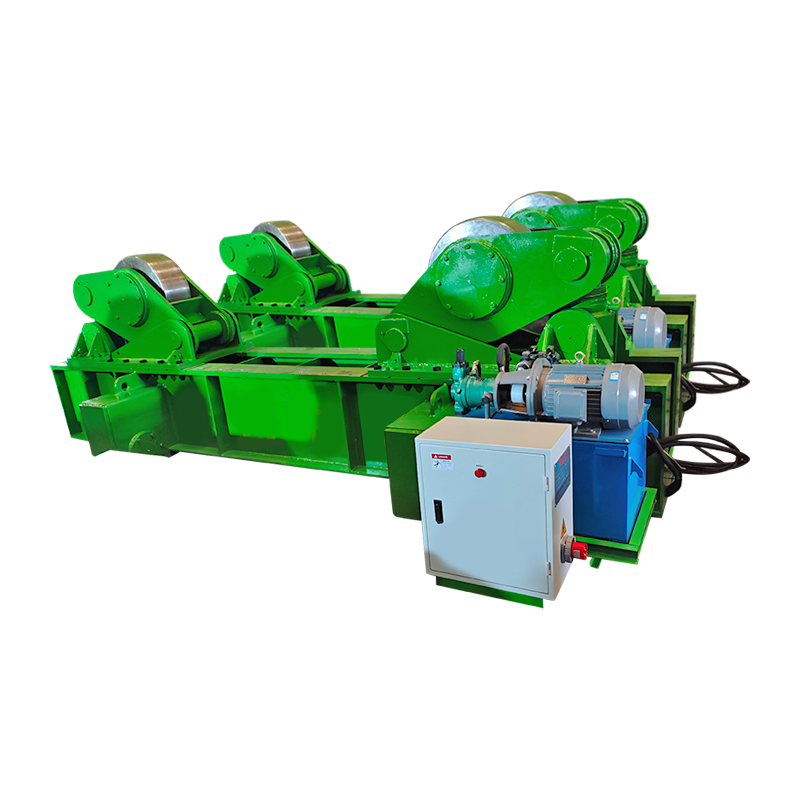
Untuk bahan kerja silinder seperti tangki, paip, bejana tekanan dan bahagian menara angin, pemutar kimpalan memusing cangkerang manakala obor kekal tetap, menukar jahitan lilitan yang panjang kepada kimpalan kedudukan rata yang berterusan. Pas pengisian MIG dan pas akar TIG mendapat manfaat daripada kelajuan perjalanan yang konsisten, dan reka bentuk anti-hanyut memastikan jahitan sejajar. Inilah sebabnya pemutar kimpalan dalam pembuatan tangki dan paip adalah standard pada rangkaian fabrikasi moden.
 Pemutar Kimpalan Boleh Laras 10T dengan Anti-Hanyutan untuk Jahitan Silinder Pemutar ini mengendalikan bahan kerja silinder sepuluh tan, memusingkan cengkerang dengan mantap sementara obor kekal tetap. Sistem anti-hanyutnya memastikan jahitan lilitan yang panjang sejajar, menjadikannya sesuai untuk tangki, paip dan bekas tekanan yang memerlukan kimpalan kedudukan rata yang berterusan. Lihat Produk →
Pada pemasangan besar, ledakan lajur membawa obor pada ketinggian dan jangkauan tetap, mengeluarkan berat lengan pengendali daripada persamaan. Ledakan lajur TIG dikonfigurasikan untuk suapan pengisi yang tepat dan liputan gas, yang penting untuk kimpalan berulang pada bahagian besar. Apabila anda merancang untuk mengautomasikan mana-mana proses, peralatan penentududukan adalah pelaburan pertama yang perlu dipertimbangkan.
 Lajur dan Ledakan TIG untuk Kedudukan Obor dan Automasi Tepat Unit lajur-dan-ledakan ini menyokong kimpalan TIG dengan melaraskan kedudukan obor, perjalanan dan ayunan dengan tepat. Ia membantu mengekalkan liputan argon dan kualiti manik berulang pada pemasangan besar, mengurangkan usaha manual dan bersiap untuk pengeluaran automatik. Lihat Produk →
Jika anda menentukan barisan pengeluaran baharu, bincangkan sampul bahan kerja anda dengan a pengeluar peralatan kimpalan awal menghalang kerja semula dan mempercepatkan kelayakan.
Pertimbangan Kos
Mengenai kos peralatan, MIG ialah titik masuk yang lebih rendah: mesin MIG pepejal berharga kurang daripada mesin TIG yang setara dengan output AC, dan bahan guna wayar lebih murah daripada tungsten dan argon ketulenan tinggi. Kos pengeluaran yang dominan, bagaimanapun, adalah masa buruh. Kimpalan TIG boleh mengambil masa tiga hingga empat kali lebih lama daripada sambungan yang sama dibuat dengan MIG. Apabila anda membandingkan kos per meter kimpalan siap, MIG menang pada keluli karbon; TIG menang di mana MIG akan mencipta kecacatan yang memerlukan kerja semula.
Soalan Lazim
Bolehkah satu mesin melakukan kedua-dua MIG dan TIG?
Banyak mesin berbilang proses menawarkan MIG dan DC TIG, tetapi penukaran memerlukan menukar obor, menukar gas dan menambah obor TIG dengan injap. AC TIG untuk aluminium memerlukan mesin dengan output AC, yang meningkatkan kos. Unit berbilang proses sesuai dengan kedai kecil; barisan pengeluaran memihak kepada mesin khusus.
Adakah TIG lebih kuat daripada MIG?
Kimpalan MIG yang dibuat dengan betul dan kimpalan TIG yang dibuat dengan betul boleh memenuhi keperluan kekuatan yang sama. Perbezaannya ialah ketekalan: TIG menghasilkan lebih sedikit kecacatan dalaman dan kawalan zon terjejas haba yang lebih baik, yang penting untuk kerja kod. Pada keluli karbon biasa, kimpalan MIG bunyi adalah sama kuat.
Yang mana lebih mudah untuk pemula?
MIG lebih mudah kerana mesin mengawal suapan wayar dan panjang arka. Seorang pemula boleh membuat kimpalan MIG yang boleh diterima selepas latihan berjam-jam, manakala TIG mengambil masa berminggu-minggu latihan yang konsisten.
Mengapa TIG biasa digunakan untuk aluminium?
Aluminium mempunyai lapisan oksida yang melebur jauh di atas logam asas. Arus ulang-alik TIG membersihkan oksida sambil memberikan kawalan haba yang tepat, menghalang pembakaran pada aluminium nipis. MIG boleh mengimpal aluminium tetapi lebih terdedah kepada keliangan pada bahagian nipis.
Bagaimanakah ketebalan bahan mempengaruhi pilihan?
Di bawah kira-kira 3 mm, TIG memberikan kawalan yang diperlukan untuk mengelakkan terbakar dan herotan. Di atas 3 mm, kadar pemendapan MIG memberikan kelebihan produktiviti yang jelas. Banyak fabrikasi mengimpal tiub dinding nipis dengan TIG dan menukar kepada MIG atau berteras fluks untuk plat struktur.
Perbezaan antara kimpalan MIG dan TIG bukanlah mengenai proses mana yang lebih baik; ia adalah mengenai memadankan proses dengan bahan, sendi, jumlah pengeluaran dan kemahiran yang ada. MIG memberikan kelajuan, kesederhanaan dan kos yang lebih rendah pada keluli tebal. TIG memberikan ketepatan, kualiti dan hasil kosmetik yang bersih pada logam nipis atau reaktif. Nilai bahan kerja sebelum anda membeli mesin, dan melabur dalam peralatan kedudukan awal; ia meningkatkan kedua-dua proses lebih daripada mana-mana naik taraf tingkat kedai yang lain.